Strukturierte Fertigungsdaten · 2026

Robotergießsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Robotergießsystem im Bereich Maschinen- und Anlagenbau anhand von Nennergießleistung bis Wiederholgenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Robotergießsystem wird durch die Baugruppe aus Roboter-Manipulatorarm und Gießpfanne/Düse beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

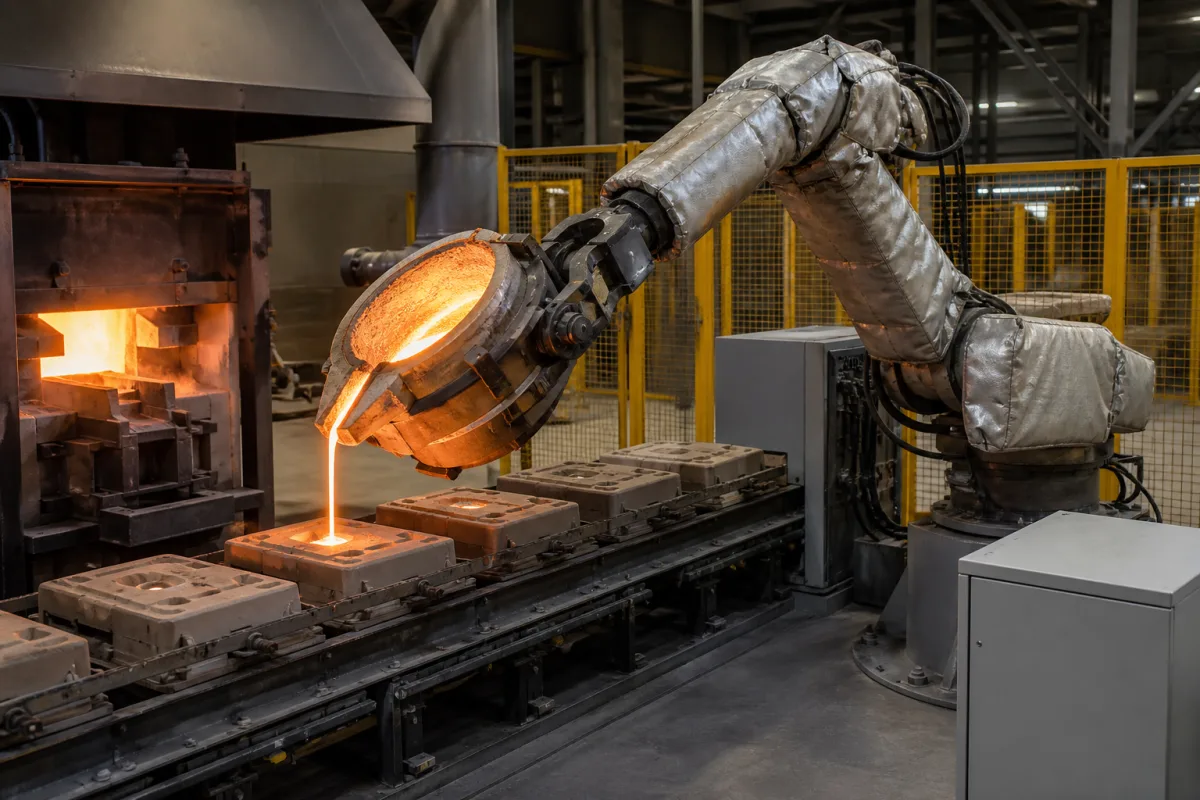
Automatisiertes System, das geschmolzenes Metall präzise in Gussformen gießt, mithilfe von Roboterarmen

Robotergießsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Robotergießsystem ist eine Komponente der automatisierten Präzisionsgießlinie, die den Transfer und das Gießen von geschmolzenem Metall aus Halteöfen in Gussformen automatisiert. Es verwendet Roboterarme mit speziellen Gießwerkzeugen, um hohe Genauigkeit, Konsistenz und Sicherheit in Gießereien zu erreichen. Durch die Ersetzung manueller Gießvorgänge verbessert das System die Qualitätskontrolle, reduziert Materialabfall und erhöht die Arbeitssicherheit.

Das System erhält geschmolzenes Metall aus einem Halteofen über eine Pfanne oder einen Transfermechanismus. Roboterarme positionieren dann die Metallquelle über den Gussformen, und programmierbare Steuerungen führen präzise Gießsequenzen aus, die Durchflussrate, Gießhöhe und Bewegungsmuster steuern, um eine vollständige Formfüllung ohne Turbulenzen oder Spritzer zu gewährleisten. Sensoren überwachen Temperatur, Position und Durchfluss, um optimale Gießbedingungen aufrechtzuerhalten.
Wichtige Parameter umfassen eine Nenn-Gießkapazität von 500–2000 kg/h, Positionswiederholbarkeit von ±0,5 mm (ISO 9283), Gießgenauigkeit von ±1,5 %, maximale Reichweite von 1800–2800 mm, Nutzlastkapazität von 50–150 kg, Achsgeschwindigkeit von 90–180 °/s, Schmelzmetalltemperaturbereich von 700–1600 °C, Umgebungstemperatur von 0–50 °C, Schutzart IP54–IP65 (IEC 60529), Versorgungsspannung von 380–480 V AC (IEC 60038), Leistungsaufnahme von 15–45 kW, Druckluftversorgung von 0,5–0,8 MPa (ISO 8573-1), Maschinengewicht von 3000–6000 kg und Grundfläche von 3000×2500×2800 mm. Verwendete Materialien umfassen Edelstahl, feuerfeste Keramik und hitzebeständige Legierungen.

Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem Hersteller oder Lieferanten verifiziert werden. Die aufgeführten Normen dienen nur als Beschaffungs- und Verifizierungsreferenz, nicht als Nachweis der Zertifizierung oder Konformität.

Funktionsprinzip

Das System erhält geschmolzenes Metall aus einem Halteofen über eine Pfanne oder einen Transfermechanismus. Roboterarme mit speziellen Gießwerkzeugen positionieren die Metallquelle über den Gussformen. Programmierbare Steuerungen führen präzise Gießsequenzen aus, die Durchflussrate, Gießhöhe und Bewegungsmuster steuern, um eine vollständige Formfüllung ohne Turbulenzen oder Spritzer zu gewährleisten. Sensoren überwachen Temperatur, Position und Durchfluss, um optimale Gießbedingungen aufrechtzuerhalten.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennergießleistung500–2000 kg/hDepends on mold size and cycle time
Wiederholgenauigkeit±0.5 mmEnsures consistent pouring alignmentISO 9283
Gießgenauigkeit±1.5 %Weight tolerance of poured metal
Maximale Reichweite1800–2800 mmDetermines mold size capability
Tragfähigkeit50–150 kgIncludes ladle and molten metal
Achsgeschwindigkeit90–180 °/sAffects cycle time
Temperaturbereich der Schmelze700–1600 °CFor aluminum to steel casting
Umgebungstemperatur0–50 °COutside range may affect sensors
SchutzartIP54–IP65Dust and splash protectionIEC 60529
Versorgungsspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Leistungsaufnahme15–45 kWDepends on servo drives and heating
Druckluftversorgung0.5–0.8 MPaFor pneumatic actuatorsISO 8573-1
Maschinengewicht3000–6000 kgFoundation load consideration
Stellfläche (L×B×H)3000×2500×2800 mmTypical dimensions, varies by model

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Nichtrostender Stahl Feuerfeste Keramiken Hitzebeständige Legierungen

Komponenten / BOM

Components / BOM
  • Roboter-Manipulatorarm
    Ermöglicht mehrachsige Bewegung zur präzisen Positionierung des Gießmechanismus
    Material: Edelstahl
  • Gießpfanne/Düse
    Hält und lenkt den Schmelzmetallfluss in Formen
    Material: Feuerfeste Keramik
  • Temperaturregelsystem
    Hält die optimale Metalltemperatur während des Gießprozesses aufrecht
    Material: Hitzebeständige Legierungen
  • Bildverarbeitungs-/Positionierungssensoren
    Erkennen die Formposition und überwachen die Gussqualität
    Material: Optisches Glas, Elektronik
  • Programmierbare Steuerung
    Führt die Gießsequenz aus: Durchflussrate, Gießhöhe und Bewegungsmuster.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Encoder-Rückmeldungsverlust aufgrund elektromagnetischer Störung bei 85 dBμV/m Positionsüberschreitung über 2,0 mm Toleranz Abgeschirmte Encoder-Kabel mit 360°-Geflecht bei 40 dB Dämpfung, differenzielle Signalübertragung
Viskositätserhöhung des flüssigen Metalls von 1,2 mPa·s auf 3,5 mPa·s aufgrund von Temperaturabfall Unvollständige Formfüllung mit 15 % Hohlraumbildung Aktive Düsenbeheizung mit PID-Regelung zur Aufrechterhaltung von ±5°C, Keramik-Isolierung mit 0,12 W/(m·K) Wärmeleitfähigkeit

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Gießgeschwindigkeit, 0,1-0,5 mm Positioniergenauigkeit, 700-750°C flüssige Aluminiumtemperatur
Belastungs- und Ausfallgrenzen
Gießgeschwindigkeit überschreitet 2,5 m/s und verursacht Turbulenzen, Positionsfehler überschreitet 1,0 mm und verursacht Fehlausrichtung, Temperatur fällt unter 680°C und verursacht vorzeitige Erstarrung
Verletzung des Bernoulli-Prinzips bei hohen Gießgeschwindigkeiten, die Lufteinschlüsse verursacht, thermische Ausdehnungsdifferenz zwischen Roboterarm-Materialien (Stahl-Koeffizient: 12×10⁻⁶/°C vs. Keramikbeschichtung: 5×10⁻⁶/°C), die Gelenkermüdung verursacht
Fertigungskontext
Robotergießsystem wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 0,5 bar (Gießdruck)
Durchflussrate:0,5-20 kg/s (einstellbare Gießrate)
Betriebstemperatur:1200-1600°C (Handhabungsbereich für flüssiges Metall)
Montage- und Anwendungskompatibilität
Aluminiumlegierungen (z.B. EN AC-43000)Gusseisen (Grauguss/ Sphäroguss)Kupferbasislegierungen (Bronze/Messing)
Nicht geeignet: Hochkorrosive flüssige Metalle (z.B. Magnesium ohne Schutzgasatmosphäre)
Auslegungsdaten
  • Formhohlraum-Volumen (Liter/kg pro Guss)
  • Produktionszykluszeit (Sekunden zwischen Gussvorgängen)
  • Erforderliche Gießgenauigkeit (± mm Toleranz)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Düsenverstopfung
Ursache: Akkumulation von Materialrückständen oder Fremdpartikeln in der Gießdüse aufgrund unzureichender Reinigung, Materialkontamination oder mangelhafter Filtersysteme.
Dichtungsleckage
Ursache: Degradation von Dichtungen und Dichtringen durch thermische Zyklen, chemische Exposition gegenüber flüssigen Materialien oder mechanischen Verschleiß durch wiederholte Betätigungszyklen.
Wartungsindikatoren
  • Unregelmäßige Gießmuster oder Tropfenbildung während Stillstandszeiten
  • Ungewöhnliche Schleif- oder Kratzgeräusche während der Roboterarm-Bewegung
Technische Hinweise
  • Implementierung automatisierter Düsenreinigungszyklen zwischen Gießvorgängen und Installation von Inline-Filtration zur Verhinderung von Partikelansammlungen
  • Etablierung eines vorausschauenden Wartungsprogramms unter Verwendung von Schwingungsanalyse an Roboter-Gelenken und Thermografie an Heizelementen

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 10218-1:2011 - Industrieroboter und Robotersysteme - SicherheitsanforderungenDIN EN ISO 10218-2:2011 - Industrieroboter und Robotersysteme - Sicherheitsanforderungen für Robotersysteme und IntegrationCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positioniergenauigkeit der Gießdüse: ±0,5 mm
  • Durchflussraten-Konsistenz: ±2 % des Sollwerts
Qualitätsprüfung
  • Dichtheitsdruckprüfung mit dem 1,5-fachen Betriebsdruck
  • Funktionale Sicherheitsprüfung für Not-Aus und Schutzeinrichtungen

Hersteller von Robotergießsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Positionswiederholbarkeit dieses Systems?

Die Positionswiederholbarkeit beträgt ±0,5 mm gemäß ISO 9283, aber dies ist ein Referenzwert. Bestätigen Sie die tatsächliche Wiederholbarkeit für das spezifische Modell und die Anwendung mit dem Hersteller.

Welchen Schmelzmetalltemperaturbereich kann das System verarbeiten?

Das System ist für Schmelzmetalltemperaturen von 700 °C bis 1600 °C ausgelegt, was Aluminium- bis Stahlguss abdeckt. Der genaue Bereich hängt jedoch vom Modell ab und muss mit dem Lieferanten verifiziert werden.

Welche Schutzart hat das System?

Die Schutzart ist IP54 bis IP65 gemäß IEC 60529 und bietet Schutz gegen Staub und Spritzwasser. Verifizieren Sie die spezifische Schutzart für Ihre Installationsumgebung.

Was sind die Stromversorgungsanforderungen?

Das System benötigt eine Drehstromversorgung von 380–480 V AC (50/60 Hz) gemäß IEC 60038, mit einer Leistungsaufnahme zwischen 15 und 45 kW. Bestätigen Sie die genauen Anforderungen mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Robotergießsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Robotergießsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Roboterarm/Greifer
Nächstes Produkt
Robotersteuerung
AngebotChat