Strukturierte Fertigungsdaten · 2026

Automatisierungssteuerungssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisierungssteuerungssystem im Bereich Grundmetallherstellung anhand von Nennleistung bis Steuerspannung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisierungssteuerungssystem wird durch die Baugruppe aus Programmierbare Steuerung und Mensch-Maschine-Schnittstelle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein spezialisiertes Steuerungssystem, das die automatisierten Abläufe des Warmbandwalzens und der Fertigbearbeitung verwaltet und koordiniert.

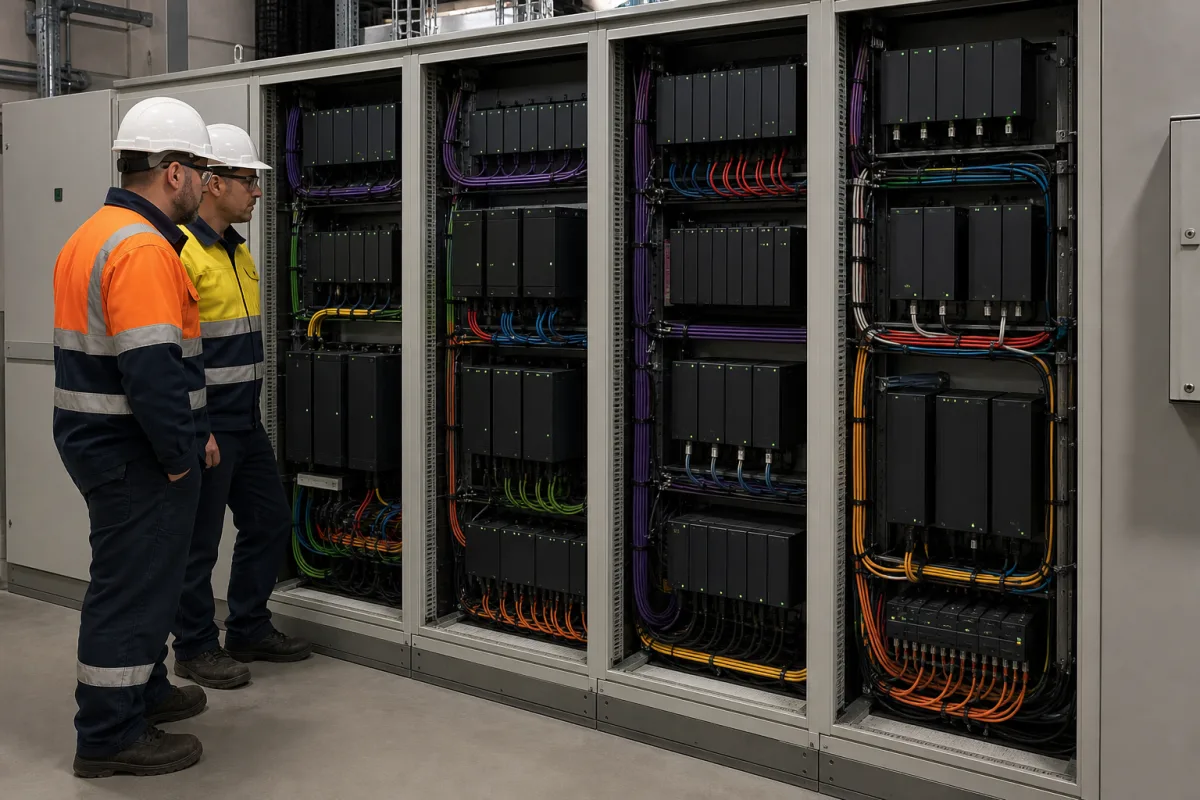
Automatisierungssteuerungssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierungssteuerungssystem ist eine kritische Komponente im integrierten Warmbandwalz- und Fertigbearbeitungssystem, das für die Überwachung, Regelung und Optimierung der gesamten Produktionslinie verantwortlich ist. Es integriert verschiedene Subsysteme wie Temperaturregelung, Geschwindigkeitsregelung, Dickenmessung und Qualitätsprüfung, um eine präzise, effiziente und sichere Herstellung von warmgewalzten Stahlbändern zu gewährleisten. Das System arbeitet über eine hierarchische Steuerungsarchitektur, die typischerweise aus speicherprogrammierbaren Steuerungen (SPS), verteilten Steuerungssystemen (DCS) und SCADA-Schnittstellen (Supervisory Control and Data Acquisition) besteht. Es empfängt Echtzeitdaten von Sensoren entlang der Produktionslinie, verarbeitet diese Informationen mit Regelalgorithmen und sendet Befehle an Aktuatoren und Antriebe, um optimale Prozessparameter wie Temperatur, Druck, Geschwindigkeit und Spannung aufrechtzuerhalten. Das System ist für Umgebungen der Grundmetallherstellung ausgelegt, mit industriellen Gehäusen und elektronischen Komponenten. Zu den wichtigsten Parametern gehören Nennleistung 250–500 kW, Steuerspannung 24 V DC ±10 % nach IEC 61131-2, angegebene Betriebstemperatur 0–55 °C, die für das konkrete System bestätigt werden muss; IEC 60068-2-1 und IEC 60068-2-2 sind Prüfverfahren für Kälte bzw. Trockenwärme und legen diesen Bereich nicht fest, Schutzart IP54–IP65 nach IEC 60529, Kommunikationsprotokolle PROFINET und EtherNet/IP nach IEC 61158, Scan-Zykluszeit 1–10 ms, Analog-Eingangsauflösung 16 Bit, digitale I/O-Anzahl 512–2048, Luftfeuchtigkeitsbereich 5–95 % RH nicht kondensierend nach IEC 60068-2-78, Stromversorgung 380–480 V AC dreiphasig 50/60 Hz nach IEC 60038, Gewicht 500–2000 kg und Abmessungen 800×2000×600 mm (B×H×T). Diese Werte sind Referenzbereiche, die für das tatsächliche Modell und die Anwendung bestätigt werden müssen. Das System ist kein eigenständiges Produkt, sondern eine Komponente eines größeren integrierten Systems. Für die Beschaffung sind modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten zu verifizieren. Der Anwendungsbereich umfasst die Steuerung der Warmbandwalz- und Fertigbearbeitungsprozesse mit Schnittstellen zu Sensoren, Aktuatoren und übergeordneten Systemen. Auswahlkriterien sind Walzwerkskapazität, Motortyp und Prozesskomplexität. Wartungssignale umfassen abnormale Temperaturen, Kommunikationsfehler und I/O-Fehler. Fehlergrenzen sind durch die Fähigkeit des Systems definiert, Prozessparameter innerhalb festgelegter Grenzen zu halten; darüber hinaus kann das System abschalten oder manuellen Eingriff erfordern.

Funktionsprinzip

Das System arbeitet über eine hierarchische Steuerungsarchitektur, die typischerweise aus speicherprogrammierbaren Steuerungen (SPS), verteilten Steuerungssystemen (DCS) und SCADA-Schnittstellen besteht. Es empfängt Echtzeitdaten von Sensoren entlang der Produktionslinie, verarbeitet diese Informationen mit Regelalgorithmen und sendet Befehle an Aktuatoren und Antriebe, um optimale Prozessparameter wie Temperatur, Druck, Geschwindigkeit und Spannung aufrechtzuerhalten. Die Regelalgorithmen sind in der SPS-Logik implementiert, mit Scan-Zykluszeiten von 1–10 ms. Kommunikationsprotokolle wie PROFINET und EtherNet/IP ermöglichen die Integration mit Feldgeräten und übergeordneten Systemen. Die analogen Eingänge des Systems haben eine Auflösung von 16 Bit für präzises Sensor-Feedback, und die digitale I/O-Anzahl reicht von 512 bis 2048, skalierbar je nach Prozesskomplexität. Das System ist für industrielle Umgebungen mit Schutzarten von IP54–IP65 und Temperaturbereichen von 0–55 °C ausgelegt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennleistung250–500 kWDepends on mill capacity and motor type
Steuerspannung24 ±10% V DCFor PLC and I/O modulesIEC 61131-2
Betriebstemperatur0–55 °CFor control cabinet environment
SchutzartIP54–IP65For field enclosures and panelsIEC 60529
KommunikationsprotokollPROFINET, EtherNet/IPReal-time control and HMI integrationIEC 61158
Zykluszeit1–10 msFor PLC logic execution
Auflösung analoger Eingänge16 bitFor precise sensor feedback
Anzahl digitaler I/Os512–2048Scalable based on process complexity
Luftfeuchtigkeitsbereich5–95 % RHNon-condensingIEC 60068-2-78
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
Gewicht500–2000 kgFor complete control cabinet system
Abmessungen (B×H×T)800×2000×600 mmTypical cabinet size, varies with configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Elektronische Bauteile Leiterplatten Industriegehäuse

Komponenten / BOM

Components / BOM
  • Programmierbare Steuerung
    Führt Steuerungslogik aus und verarbeitet Echtzeitdaten von Feldgeräten
    Material: Elektronische Bauteile
  • Mensch-Maschine-Schnittstelle
    Bietet Bedienerschnittstelle zur Prozessüberwachung und manuellen Steuerung
    Material: Touchscreen-Display, elektronische Bauteile
  • Kommunikationsmodule
    Ermöglicht den Datenaustausch zwischen Steuerungssystemkomponenten und Feldgeräten
    Material: Elektronische Bauteile, Netzwerkschnittstellen
  • Verteiltes Steuerungssystem
    Übernimmt die kontinuierlichen Prozessregelkreise neben der SPS-Ebene.
  • SCADA-Schnittstelle
    Gibt der übergeordneten Ebene Einblick in die Linie und deren Datenhistorie.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitsverschmutzung >ISO 4406 18/16/13 Reinheitsklasse Servoventil-Spindelhaftung verursacht Positionsregelfehler >0,1 mm Installation von 3 μm Absolutfiltern mit Differenzdrucküberwachung bei 0,15 MPa
24 VDC-Netzteil-Welligkeitsspannung >120 mV Spitze-Spitze SPS-Analogeingangsmodul-Quantisierungsfehler >0,05 % FS Implementierung einer π-Filter-Topologie mit 100 μF Elektrolyt- und 0,1 μF Keramikkondensatoren

Technische Bewertung

Betriebsbereich
Betriebsbereich
24-28 VDC Steuerspannung, 0,5-1,5 MPa Hydraulikdruck, 0-60°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Steuerspannung <22,8 VDC oder >29,2 VDC, Hydraulikdruck <0,45 MPa oder >1,55 MPa, Umgebungstemperatur >65°C
Thermisches Durchgehen von Halbleiterübergängen bei >85°C Siliziumtemperatur, Viskositätsabbau von Hydraulikflüssigkeit bei >70°C, elektromagnetische Störungen bei >150 V/m Feldstärke
Fertigungskontext
Automatisierungssteuerungssystem wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 10 bar (Steuerungsumgebung), Schnittstellen zu hydraulischen/pneumatischen Systemen bis 300 bar
Durchflussrate:Überwacht und regelt Durchflussraten von 0,1 bis 5000 L/min (prozessabhängig)
Betriebstemperatur:Umgebungstemperatur bis 50°C (Betriebsumgebung), Schnittstellen zu Prozessen bis 1200°C (über Sensoren überwacht)
Montage- und Anwendungskompatibilität
HydraulikölsystemeKühlwasserkreisläufeSchmiersysteme
Nicht geeignet: Hochkonzentrierte abrasive Suspensionsumgebungen (direkte Exposition)
Auslegungsdaten
  • Produktionskapazität (Tonnen/Stunde)
  • Anzahl der Regelkreise/E/A-Punkte erforderlich
  • Integrationsanforderungen mit bestehender Walzwerksautomatisierung

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kommunikationsunterbrechung
Ursache: Netzwerküberlastung, Kabelbeschädigung oder elektromagnetische Störungen, die den Datenfluss zwischen SPS, HMIs und Feldgeräten unterbrechen.
Komponentendegradation
Ursache: Umweltfaktoren (Staub, Feuchtigkeit, Temperaturextreme) oder elektrische Belastung (Spannungsspitzen, Stromstöße), die zu Sensorabweichungen, Relaisausfällen oder Netzteilinstabilität führen.
Wartungsindikatoren
  • Intermittierende oder vollständige Kommunikationsverlustalarme auf HMI/SCADA, begleitet von unregelmäßigem Prozessverhalten.
  • Ungewöhnliches Brummen oder Klicken aus Steuerschränken oder visuelle Indikatoren wie flackernde Status-LEDs oder verbrannte Bauteile.
Technische Hinweise
  • Implementierung vorausschauender Wartung durch kontinuierliche Überwachung von Netzwerkverkehr, Stromqualität und Umweltbedingungen mithilfe von IoT-Sensoren zur frühzeitigen Erkennung von Anomalien.
  • Etablierung einer robusten Redundanzstrategie, einschließlich doppelter Netzteile, heiß-bereiter SPS und segmentierter Netzwerke, um Single Points of Failure zu minimieren und Systemresilienz zu gewährleisten.

Konformität und Fertigungsnormen

Referenznormen
ISO 13849-1: Sicherheit von Maschinen - Sicherheitsbezogene Teile von SteuerungssystemenANSI/ISA-88: Batch-SteuerungCE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Platzierung elektrischer Bauteile: +/-0,1 mm auf Leiterplatte
  • Gehäuseplanheit: 0,5 mm über Montagefläche
Qualitätsprüfung
  • Funktionale Sicherheitsprüfung (PL/SIL-Verifizierung)
  • Umweltbelastungstest (Temperatur-/Feuchtigkeitszyklen)

Hersteller von Automatisierungssteuerungssystem

6 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Henan Lane Heavy Industry Machinery Technology Co., Ltd.
· CN
Fertigt außerdem: Packaging Machinery、Bucket Elevator、Screw Conveyor und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “3. Advanced Automation and Control System”
Quellseite ansehen ↗ lanemachinery.com · geprüft am 2026-08-27
LIENM Machinery
Guangzhou · CN
Fertigt außerdem: Industrial Control Systems、High-Speed Rotary Bottle Filling Machine、Cartoning Machine und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Automation Control Systems”
Quellseite ansehen ↗ lienm.com · geprüft am 2026-08-27
LZJPCB
Shenzhen · CN
Fertigt außerdem: Industrial Control Systems、Rf Pcb、Rigid-Flex PCB und 5 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Industrial Automation Control Systems”
Quellseite ansehen ↗ lzjpcb.com · geprüft am 2026-09-05
OneChassis
· CN
Fertigt außerdem: Industrial Control Systems
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “3. Industrial & Automation Control Systems”
Quellseite ansehen ↗ onechassis.com · geprüft am 2026-09-09
Wenzhou Huashang Machinery Technology Co.,Ltd.
· CN
Fertigt außerdem: Water Flushing System、Heat Exchanger、Reactor Vessel und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Automation Control System”
Quellseite ansehen ↗ huashangmachinery.com · geprüft am 2026-08-30
Zhejiang Soocia Electric Meter Co., Ltd.
· CN
Fertigt außerdem: Smart Meter、Energy Meter
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Automation Control System”
Quellseite ansehen ↗ soocia.com · geprüft am 2026-09-15

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Druckguss

Aluminium-Druckguss ist ein Herstellungsverfahren, das komplexe, hochpräzise Metallteile erzeugt, indem geschmolzene Aluminiumlegierung unter hohem Druck in eine Stahlform eingespritzt wird.

Spezifikationen ansehen ->
Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Nennleistungsbereich dieses Automatisierungssteuerungssystems?

Die Nennleistung ist mit 250–500 kW angegeben, abhängig von Walzwerkskapazität und Motortyp. Dies ist ein Referenzbereich; der tatsächliche Wert muss für das spezifische Modell und die Anwendung bestätigt werden.

Welche Kommunikationsprotokolle werden unterstützt?

Das System unterstützt PROFINET und EtherNet/IP gemäß IEC 61158. Diese Protokolle werden für Echtzeitsteuerung und HMI-Integration verwendet.

Was sind die Umgebungsgrenzen?

Der Betriebstemperaturbereich liegt bei 0–55 °C, und der Luftfeuchtigkeitsbereich bei 5–95 % RH nicht kondensierend. Die Schutzart beträgt IP54–IP65 für Feldgehäuse und Schalttafeln.

Wie viele digitale I/O-Punkte kann das System verarbeiten?

Die digitale I/O-Anzahl ist von 512 bis 2048 skalierbar, abhängig von der Prozesskomplexität. Die genaue Anzahl ist mit dem Hersteller zu verifizieren.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisierungssteuerungssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisierungssteuerungssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Ingot-Stapel- und Palettiersystem
Nächstes Produkt
Behandlungspfanne
AngebotChat