Strukturierte Fertigungsdaten · 2026

Automatisiertes Ingot-Stapel- und Palettiersystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Ingot-Stapel- und Palettiersystem im Bereich Grundmetallherstellung anhand von Zykluszeit bis Blocktemperatur Max eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Ingot-Stapel- und Palettiersystem wird durch die Baugruppe aus Roboter-Manipulatorarm und Spezialisierter Endeffektor beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.
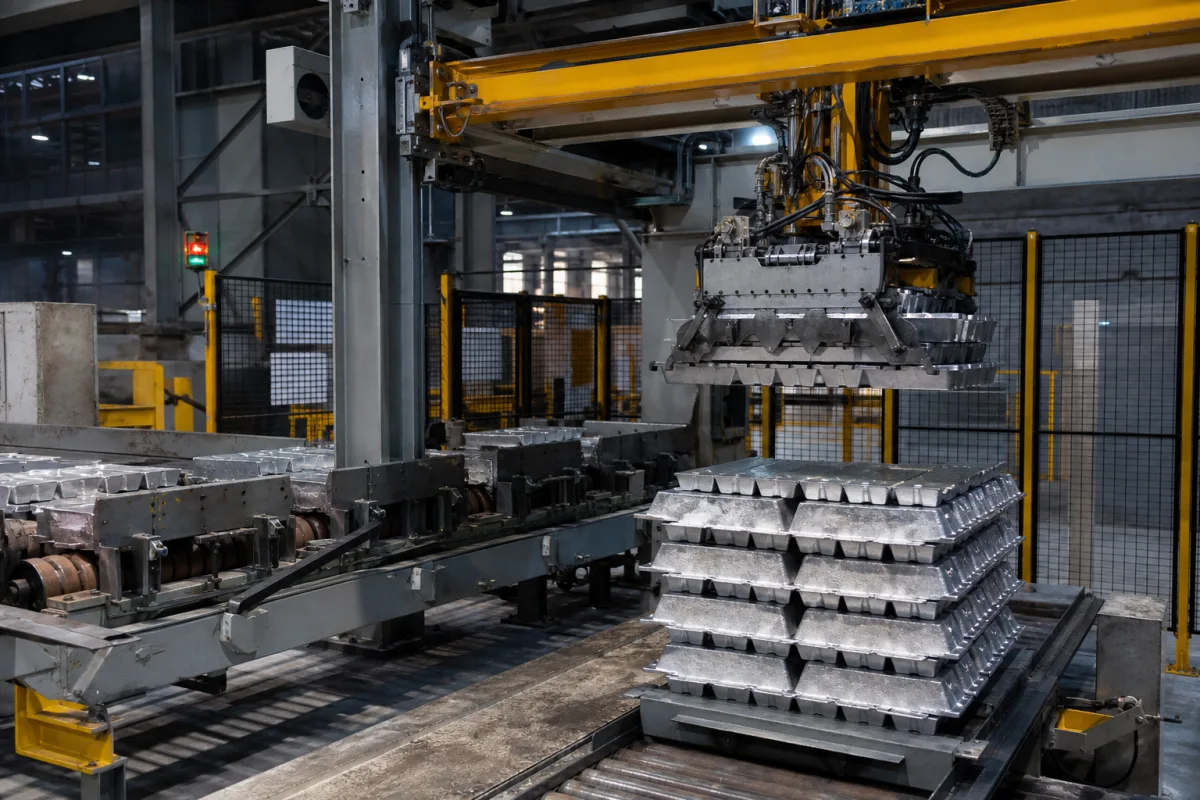
Automatisiertes Ingot-Stapel- und Palettiersystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Ingot-Stapel- und Palettiersystem ist eine integrierte Roboterlösung für die Grundmetallherstellung. Es handhabt, stapelt und palettiert Metallbarren (z. B. Stahl, Aluminium, Kupfer), nachdem sie die Gieß- und Kühlprozesse verlassen haben. Das System ersetzt manuelle oder halbautomatische Handhabung, um Sicherheit, Durchsatz und Stapelpräzision zu verbessern. Typische Komponenten umfassen Roboterarme, spezielle Endeffektoren (Greifer oder Magnete), Vision-Systeme zur Positionierung und eine Förderband-Schnittstelle, die alle von einer zentralen SPS gesteuert werden. Dieses System ist ein Schlüsselelement zur Modernisierung von Produktionslinien für Effizienz und Arbeitsoptimierung. Das System ist für Barren mit Abmessungen von 100×100×50 mm bis 500×500×200 mm ausgelegt und kann Barrenoberflächentemperaturen bis zu 600°C verarbeiten. Die Zykluszeit pro Barren beträgt 15 bis 60 Sekunden, mit einer Positioniergenauigkeit von ±0,05 mm. Die Stapelkapazität reicht von 500 bis 2000 kg pro Palette. Das System arbeitet mit einer Stromversorgung von 380–480 V, Drehstrom, 50/60 Hz, gemäß IEC 60038. Es ist für einen Betriebstemperaturbereich von 0–45°C und nicht kondensierende Luftfeuchtigkeit von 20–80% relative Luftfeuchtigkeit ausgelegt. Die Schutzart ist IP54–IP65 gemäß IEC 60529, geeignet für staubige Umgebungen. Der Strukturrahmen verwendet S355JR-Stahl gemäß EN 10025, mit Aluminiumlegierungsrahmen und industriellen Servomotoren. Polyurethan-Greifpads werden zur Handhabung verwendet. Das Maschinengewicht reicht von 5000 bis 15000 kg, und die Stellfläche beträgt 6×4 bis 10×6 Meter. Alle Spezifikationen sind Referenzwerte; überprüfen Sie modellspezifische Details mit dem Hersteller.

Funktionsprinzip

Barren werden in das System gefördert, wo ein Vision-System ihre Position und Ausrichtung identifiziert. Ein Roboterarm, ausgestattet mit einem Greifer oder Magnet-Endeffektor, nimmt einzelne Barren auf und platziert sie in einem vorprogrammierten Stapelmuster auf einer Palette oder einem Transportschlitten. Das System sequenziert Stapelschichten und sichert die Last für die nachgelagerte Handhabung oder Lagerung. Die SPS koordiniert Vision-System, Roboterarm und Förderband-Schnittstelle, um präzise Platzierung und effizienten Betrieb zu gewährleisten.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Zykluszeit15–60 SekundenZeit zum Aufnehmen und Platzieren eines Barrens
Blocktemperatur Max600 Grad CelsiusMaximal zulässige Blockoberflächentemperatur für die Handhabung
Positioniergenauigkeit±0.05 mmWiederholgenauigkeit der Positionierung
Netzanschluss380–480 Volt/Phase/HzErforderliche elektrische EingangsversorgungIEC 60038
Stapelkapazität500–2000 kgMaximum weight per pallet
Minimale Barrenabmessungen100×100×50 mmBelow this, gripper may not handle
Maximale Barrenabmessungen500×500×200 mmAbove this, system may not fit
Betriebstemperatur0–45 °CBelow 0°C may affect hydraulics
Luftfeuchtigkeitsbereich20–80 % RHNon-condensing
SchutzartIP54–IP65Higher IP for dusty environmentsIEC 60529
WerkstoffgüteS355JRStructural steel for frameEN 10025
Maschinengewicht5000–15000 kgDepends on configuration
Stellfläche6×4–10×6 mLength × width

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl Aluminiumlegierungsrahmen Industrie-Servomotoren Polyurethan-Greiferbeläge SPS-Steuerung

Komponenten / BOM

Components / BOM

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikfluidskontamination, die den ISO 4406 18/16/13 Reinheitsgrad überschreitet Servoventilspulenklemmung verursacht unkontrollierte Aktuatorenbewegung Installation von 3 μm Absolutfiltern mit Beta₃≥200 und kontinuierlicher Partikelzählung
Encoder-Signalverlust für >10 ms aufgrund von EMV-Störungen über 10 V/m bei 100 MHz Positionsregelkreisinstabilität verursacht Kollision bei 1,8 m/s Aufprallgeschwindigkeit Implementierung von dreifach-redundanter Resolver-Rückführung mit Mehrheitsentscheidungslogik

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 m/s Stapelgeschwindigkeit, 50-1500 kg Barrenmasse, 800-1200 mm Stapelhöhe
Belastungs- und Ausfallgrenzen
Hydraulikdruck überschreitet 210 bar und verursacht Dichtungsextrusion, Servomotordrehmoment überschreitet 180 % des Nenndrehmoments und verursacht Entmagnetisierung, strukturelle Durchbiegung überschreitet L/500 und verursacht Fehlausrichtung
Hydraulikfluid-Kompressibilität (Kompressionsmodul 1,4 GPa) verursacht Druckspitzen, irreversible Entmagnetisierung von permanenterregten Synchronmotoren bei 150°C Curie-Temperatur, Euler-Knickinstabilität in vertikalen Stützen bei kritischer Last von 1,2 MN
Fertigungskontext
Automatisiertes Ingot-Stapel- und Palettiersystem wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

metal ingot palletizer ingot stacking robot

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (mechanisches Handhabungssystem)
Durchflussrate:N/V (mechanisches Handhabungssystem)
Betriebstemperatur:Umgebungstemperatur bis 150°C (Barrenkühlbereich)
Montage- und Anwendungskompatibilität
AluminiumbarrenKupferbarrenZinkbarren
Nicht geeignet: Korrosive chemische Umgebungen (z. B. Säurenebel, Salzsprühnebel)
Auslegungsdaten
  • Maximale Barrenabmessungen (L x B x H)
  • Produktionsrate (Barren pro Stunde)
  • Erforderliche Palettenkonfiguration (Stapelmuster & Höhe)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtungsinduzierter Lagerausfall
Ursache: Inkrementelle Fehlausrichtung durch wiederholte Stapelaufpralle, thermische Ausdehnung von Strukturkomponenten oder Fundamentabsenkung, die zu übermäßigen Radiallasten auf Roboterarm- und Förderbandlager führen.
Hydrauliksystemkontamination und Ventilhaftung
Ursache: Eindringen von luftgetragenen Partikeln (Metallstaub, Umgebungsschmutz) in die hydraulischen Aktuatoren, die die Greifermechanismen steuern, kombiniert mit Feuchtigkeitsaufnahme im Hydraulikfluid, was zu Ventilsitzklemmung und unregelmäßiger Bewegung führt.
Wartungsindikatoren
  • Hörbare Schleif- oder Klopfgeräusche während der Greiferbetätigung oder Armbewegung, die auf Lagerabnutzung oder mechanische Interferenz hinweisen.
  • Sichtbare Fehlausrichtung gestapelter Barren (ungleichmäßige Schichten oder schiefe Stapel), die auf Roboterpositionsdrift oder Endeffektorkalibrierungsverlust hindeuten.
Technische Hinweise
  • Implementieren Sie vierteljährliche Laserausrichtungsprüfungen an den Roboterarmachsen und Förderbandrollen, mit Echtzeit-Vibrationsüberwachung an kritischen Lagern, um Fehlausrichtungen vor katastrophalem Ausfall zu erkennen.
  • Installieren Sie Trockenmittel-Atmer an Hydrauliktanks und verwenden Sie Hochleistungspartikelfilter in pneumatischen Systemen, gekoppelt mit vierteljährlicher Fluidanalyse zur Überwachung von Kontaminationsgraden und Feuchtigkeitsgehalt.

Konformität und Fertigungsnormen

Referenznormen
ISO 10218-2:2011 - Roboter und Robotikgeräte - Sicherheitsanforderungen für IndustrieroboterANSI/RIA R15.06 - Industrieroboter und Robotersysteme - SicherheitsanforderungenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Stapelpositionsgenauigkeit: +/- 2,0 mm
  • Lastkapazitätstoleranz: +/- 5 % der Nennkapazität
Qualitätsprüfung
  • Last-Handhabungs-Leistungstest
  • Sicherheitssystem-Funktionstest

Hersteller von Automatisiertes Ingot-Stapel- und Palettiersystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->
Automatische Längen-Schneideinheit

Ein Präzisionsschneidsystem, das in einer Strangguss- und Walzlinie nichteisenmetallische Bänder oder Bleche automatisch misst und auf vorgegebene Längen schneidet.

Spezifikationen ansehen ->

Häufige Fragen

Welche Arten von Barren kann dieses System verarbeiten?

Das System ist für Metallbarren wie Stahl, Aluminium und Kupfer ausgelegt, mit Abmessungen von 100×100×50 mm bis 500×500×200 mm. Die maximale Barrenoberflächentemperatur beträgt 600°C. Bestätigen Sie die Eignung für spezifische Materialien und Abmessungen mit dem Hersteller.

Wie hoch ist die Zykluszeit pro Barren?

Die Zykluszeit für das Aufnehmen und Platzieren eines Barrens liegt zwischen 15 und 60 Sekunden, abhängig von Konfiguration und Barrengröße. Dies ist ein Referenzbereich; die tatsächliche Leistung kann variieren.

Was sind die elektrischen Anforderungen?

Das System benötigt eine Stromversorgung von 380–480 V, Drehstrom, 50/60 Hz, gemäß IEC 60038. Stellen Sie sicher, dass Ihre Einrichtung diese Anforderungen erfüllt, und konsultieren Sie den Hersteller für spezifische elektrische Spezifikationen.

Wie hoch ist die Positioniergenauigkeit?

Die Wiederholbarkeit der Platzierung beträgt ±0,05 mm. Dies gewährleistet präzise Stapelmuster. Verifizieren Sie die Genauigkeit für Ihre spezifische Anwendung mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Ingot-Stapel- und Palettiersystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Ingot-Stapel- und Palettiersystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Formvorwärme- und Beschichtungssystem
Nächstes Produkt
Automatisierungssteuerungssystem
AngebotChat