Technische Definition
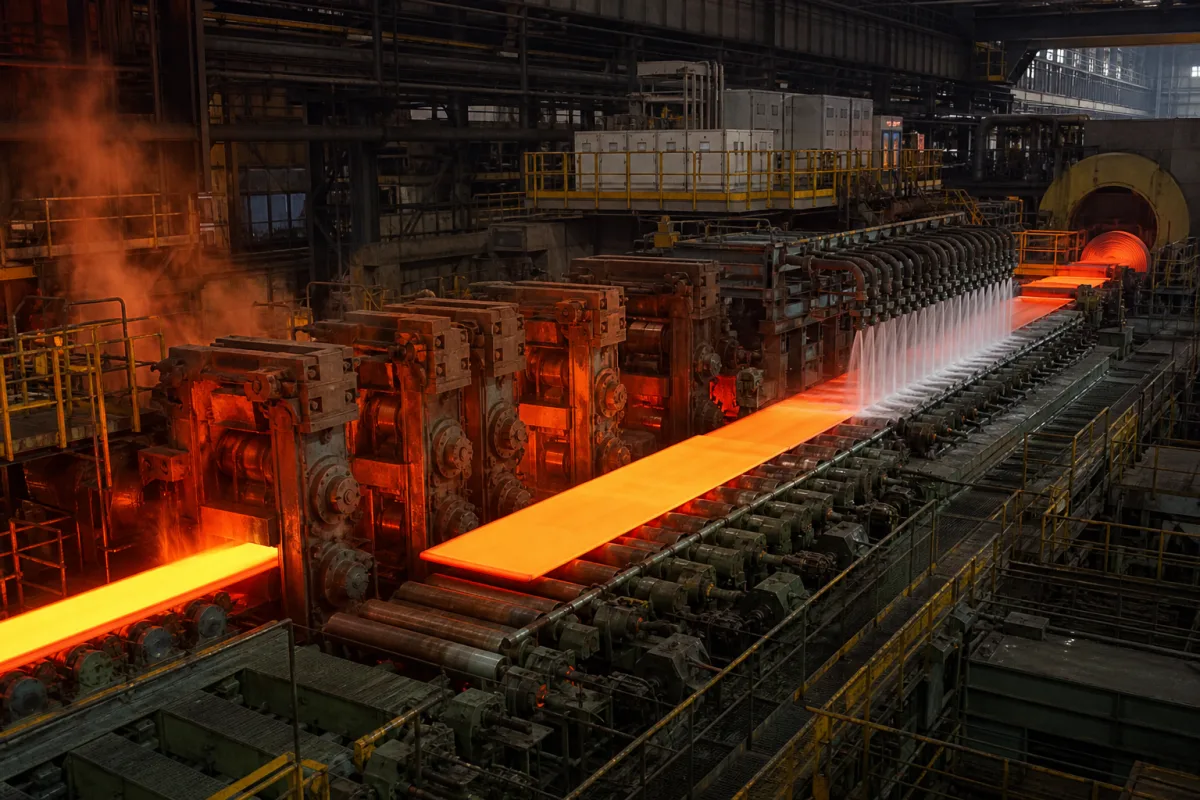
Dieses integrierte System umfasst die vollständige nachgelagerte Prozesskette nach dem Stranggießen oder der Brannmenwiedererwärmung. Es reduziert die Dicke der Stahlbrannme schrittweise durch mehrere Walzgerüste bei gleichzeitiger präziser Temperaturkontrolle und verarbeitet das resultierende Band anschließend durch kontrollierte Kühlung und Haspelvorgänge. Das System ist für die Produktion großer Mengen von Warmbandcoils mit konsistenten mechanischen Eigenschaften und Maßgenauigkeit ausgelegt. Es stellt eine kritische Kapitalinvestition für Stahlwerke dar, die Flachprodukte für Automobil-, Bau- und Fertigungsanwendungen herstellen. Das System integriert mechanische, elektrische und Steuerungssubsysteme, um den gesamten Walzprozess vom Brannmeneinlauf bis zum Coilauslauf zu verwalten. Zu den Schlüsselkomponenten gehören ein Brannmenaufheizofen, eine Vorstraße, eine Fertigstraße, ein Laminarkühlsystem und ein Haspel. Die Walzgerüste sind mit hydraulischer Walzspaltregelung und Arbeitswalzenbiegung für präzise Dicken- und Profilkontrolle ausgestattet. Das Kühlsystem verwendet mehrere Sammler, um kontrollierte Kühlraten zu erreichen, die die metallurgischen Eigenschaften beeinflussen. Der Haspel gewährleistet feste, gleichmäßige Coils. Das System ist für hohe Verfügbarkeit und Wartbarkeit ausgelegt, mit modularen Komponenten und Diagnosewerkzeugen. Es ist typischerweise so konfiguriert, dass es eine Reihe von Brannmenbreiten und -dicken verarbeitet und Coils für verschiedene nachgelagerte Anwendungen produziert. Die Leistung des Systems wird durch Parameter wie maximale Brannmenbreite, minimale Banddicke, maximaler Coilaußendurchmesser, Jahresproduktionskapazität, Antriebsleistung der Hauptmotoren, Kühlwasserfluss, Walzgeschwindigkeit, Dicken- und Breitentoleranzen, Genauigkeit der Haspeltemperaturregelung, elektrische Versorgungsspannung, Schutzart des Steuerungssystems, Betriebstemperaturbereich und Gesamtinstallationsgewicht charakterisiert. Diese Parameter werden als Referenzbereiche bereitgestellt und müssen für spezifische Installationen verifiziert werden. Das System entspricht relevanten ISO- und IEC-Normen für Maßtoleranzen und elektrische Sicherheit, aber die Zertifizierung muss mit dem Hersteller bestätigt werden. Dieser Verzeichniseintrag dient nur zu Informationszwecken und stellt keine Empfehlung oder Garantie für die Leistung dar.
Funktionsprinzip
Erhitzte Stahlbrannmen werden durch eine Reihe von Walzgerüsten mit synchronisierter Geschwindigkeitsregelung schrittweise in der Dicke reduziert, dann unter kontrollierten Bedingungen gekühlt, bevor sie zu Coils mit spezifizierten Abmessungen gewickelt werden. Der Prozess beginnt mit dem Wiedererwärmen der Brannme auf eine gleichmäßige Temperatur, gefolgt von Entzunderung und Vorwalzen, um das Gussgefüge aufzubrechen. Die Transferbarre tritt dann in die Fertigstraße ein, wo mehrere Gerüste die Dicke auf das Zielmaß reduzieren. Während des gesamten Walzens wird die Temperatur überwacht und durch Zwischengerüstkühlung und Geschwindigkeitsregelung angepasst. Nach der Fertigstraße durchläuft das Band ein Laminarkühlsystem auf dem Auslauftisch, wo Wasser aufgebracht wird, um das gewünschte Kühlprofil und die metallurgische Phasenumwandlung zu erreichen. Schließlich wird das Band bei kontrollierter Temperatur gehaspelt, um konsistente mechanische Eigenschaften über das gesamte Coil zu gewährleisten. Die gesamte Sequenz wird von einem Prozessleitsystem koordiniert, das Sollwerte in Echtzeit basierend auf Sensorrückmeldungen anpasst.