Strukturierte Fertigungsdaten · 2026

Stranggießmaschine für Nichteisenmetalle

Auf Basis strukturierter CNFX-Herstellerprofile wird Stranggießmaschine für Nichteisenmetalle im Bereich Nichteisenmetallproduktion anhand von Maximale Gießgeschwindigkeit bis Querschnittsabmessungen eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Stranggießmaschine für Nichteisenmetalle wird durch die Baugruppe aus Wassergekühlte Kokille und Zieheinheit beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Industriemaschine, die geschmolzene Nichteisenmetalle kontinuierlich zu halbfertigen Formen verfestigt.

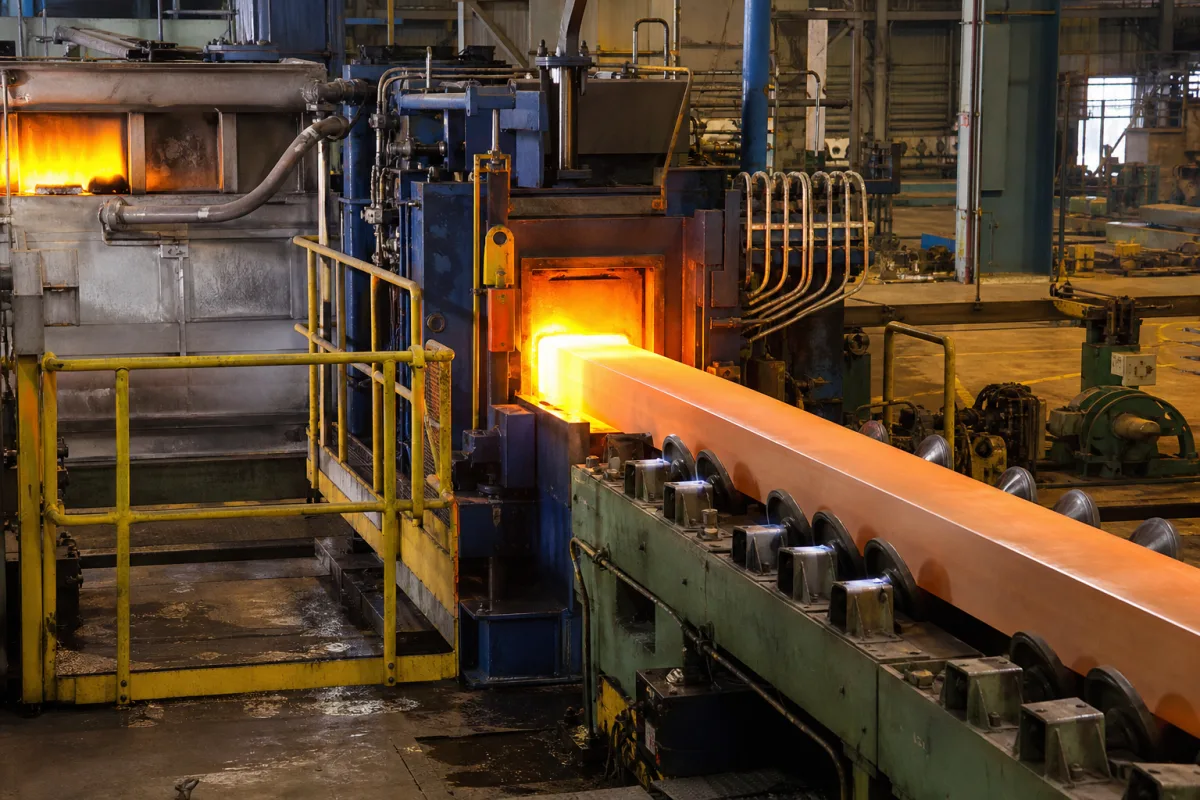
Stranggießmaschine für Nichteisenmetalle in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Stranggießmaschine ist eine kritische Industrieausrüstung in Produktionsanlagen für Nichteisenmetalle, die geschmolzene Metalle wie Aluminium, Kupfer, Zink und Blei in kontinuierliche Stränge, Knüppel oder Brammen umwandelt. Diese Maschine ermöglicht eine Produktion in großen Mengen mit konsistenten Querschnittsabmessungen und verbesserten metallurgischen Eigenschaften im Vergleich zu herkömmlichen Chargengießverfahren. Sie dient als Schlüsselverbindung zwischen Schmelzbetrieben und nachgelagerten Walz- oder Strangpressprozessen in B2B-Metallherstellungsketten. Die Ausrüstung reduziert Materialabfall, Energieverbrauch und Arbeitsaufwand und erhöht gleichzeitig den Produktionsdurchsatz für Metallhersteller. Die Maschine besteht typischerweise aus einem Verteiler, einer wassergekühlten Kokille, Sekundärkühlzonen, Abziehrollen und einem Schneidbrenner. Geschmolzenes Metall wird in die Kokille gegossen, wo es an der Oberfläche erstarrt und eine Schale bildet, und dann kontinuierlich durch die Sekundärkühlzonen abgezogen, um die Erstarrung abzuschließen, bevor es auf Länge geschnitten wird. Die Querschnittsabmessungen können von 100×100 mm bis 300×300 mm reichen, mit Gießgeschwindigkeiten zwischen 0,5 und 2,0 m/min. Der Kühlwasserfluss beträgt typischerweise 80–150 m³/h, und die Kokillenlänge beträgt 500–800 mm. Die Maschine arbeitet bei Gießtemperaturen von 650–950 °C, abhängig vom Metall (Aluminium, Kupfer, Zinklegierungen). Die Kokillenoszillationsfrequenz ist zwischen 60 und 200 min⁻¹ einstellbar, um die Oberflächenqualität zu verbessern. Die Maschine benötigt eine Drehstromversorgung von 380–480 V AC (50/60 Hz) und verbraucht 45–90 kW Leistung. Der Betriebsdruck für Hydrauliksysteme beträgt 1,0–1,6 MPa, und die Kühlwassereintrittstemperatur sollte 20–35 °C betragen. Die Stellfläche beträgt 20–35 m², und das Gewicht liegt bei etwa 15–25 t. Die Toleranzen für den Querschnitt von Aluminiumknüppeln betragen ±0,5–±1,0 mm gemäß GB/T 1196. Alle Werte sind Referenzbereiche und müssen mit dem Hersteller für spezifische Modelle und Anwendungen verifiziert werden. Die Maschine ist aus Hochtemperatur-Stahllegierungen, Kupferkokillenplatten, feuerfester Auskleidung und einem Edelstahlrahmen gefertigt. Es ist wichtig, modellspezifische Parameter und die Einhaltung geltender Normen vor dem Kauf zu bestätigen.

Funktionsprinzip

Geschmolzenes Metall wird in eine wassergekühlte Kokille gegossen, wo es an der Oberfläche erstarrt und eine feste Schale bildet. Der Strang wird kontinuierlich durch Sekundärkühlzonen abgezogen, wo Wassersprays die Erstarrung abschließen. Der erstarrte Strang wird dann mit einem Brenner oder einer Schere auf Länge geschnitten. Die Kokille oszilliert, um ein Anhaften zu verhindern und die Oberflächenqualität zu verbessern. Der Prozess ist kontinuierlich und ermöglicht hohe Produktionsraten mit konsistentem Querschnitt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Gießgeschwindigkeit0.5–2.0 m/minHöchste lineare Geschwindigkeit für Produktentnahme erreichbar
Querschnittsabmessungen100×100–300×300 mmBreite und Dicke/Durchmesser des Gussprodukts
Kühlwasser Durchflussmenge80–150 m³/hVolumen des Kühlwassers, das durch die Kokille und die Sekundärkühlung zirkuliert
Kokillenlänge500–800 mmLänge des primären wassergekühlten Kokillenabschnitts
Leistungsaufnahme45–90 KilowattElektrische Leistung für Antriebe, Pumpen und Steuerungen
Maschinenstellfläche20–35 Bodenfläche für Installation einschließlich Wartungszugang
Gießtemperatur650–950 °CDepends on metal: Al, Cu, Zn alloys
Kokillenoszillationsfrequenz60–200 min⁻¹Adjustable for surface quality
Toleranz auf Querschnitt±0.5–±1.0 mmFor aluminum billetsGB/T 1196
Betriebsdruck1.0–1.6 MPa
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
Kühlwassertemperatur20–35 °CInlet temperature for secondary cooling
Maschinengewicht15–25 tApproximate, depends on configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochtemperatur-Stahllegierung Kupfer-Kokillenplatten Feuerfeste Auskleidung Edelstahlrahmen

Komponenten / BOM

Components / BOM
  • Wassergekühlte Kokille
    Erstarrung von Schmelzmetall in gewünschtem Querschnitt
    Material: Kupferlegierung mit Chrombeschichtung
  • Zieheinheit
    Kontinuierliche Entnahme des erstarrten Strangs aus der Kokille
    Material: Gehärtete Stahlrollen mit hydraulischen Antrieben
  • Sekundärkühlsystem
    Vollständige Erstarrung durch Wassersprüh- oder Luftnebelkühlung
    Material: Edelstahldüsen und -rohrleitungen
  • Schneidsystem
    Scheren oder Sägen von kontinuierlichen Strängen in spezifizierte Längen
    Material: Hartmetallklingen oder hydraulische Scheren
  • Steuerungssystem
    Automatisierte Regelung von Gießparametern und Prozessüberwachung
    Material: SPS mit Bedienpanel (HMI-Schnittstelle)

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Reduktion des Kühlwasserdurchflusses unter 80 % der Auslegungsrate Lokalisierte Erstarrungsverzögerung verursacht Auslaufen in der sekundären Kühlzone Dual redundante Kühlkreisläufe mit 120 % Kapazität und Durchflusssensoren, die automatische Abschaltung bei 75 % Durchfluss auslösen
Kokillenoszillationsamplitudenabweichung über ±0,5 mm von 6 mm Hub Periodische Oberflächenoszillationsmarken über 0,3 mm Tiefe Servohydraulisches Oszillationssystem mit 0,1 mm Positionsrückmeldung und automatischer Hubkorrektur

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa Gießdruck, 680-750°C Kokillentemperatur, 0,1-1,5 m/min Gießgeschwindigkeit
Belastungs- und Ausfallgrenzen
Kokillentemperatur über 780°C verursacht Kupferkokillendegradation, Gießdruck unter 0,3 MPa führt zu unvollständiger Kokillenfüllung, Gießgeschwindigkeit über 2,0 m/min induziert Mittellinienseigerung
Thermische Ermüdung durch zyklisches Heizen/Kühlen (ΔT>100°C) verursacht Kokillenrissausbreitung, Erstarrungsschwindspannung über 150 MPa induziert Heißrissbildung, Marangoni-Konvektion bei 0,15 m/s erzeugt Oberflächendefekte
Fertigungskontext
Stranggießmaschine für Nichteisenmetalle wird innerhalb von Nichteisenmetallproduktion nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Continuous Caster Direct Chill Caster

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 0,5 bar (Kokillenkühlsystem)
Durchflussrate:0,5-10 Tonnen/Stunde (Stranggussgeschwindigkeit)
Betriebstemperatur:400-1200°C (abhängig von Metalllegierung)
Montage- und Anwendungskompatibilität
Kupferlegierungen (Bronze, Messing)AluminiumlegierungenZinklegierungen
Nicht geeignet: Eisenmetalle (Stahl, Eisen) aufgrund höherer Schmelzpunkte und unterschiedlicher Erstarrungseigenschaften
Auslegungsdaten
  • Erforderliche Produktionskapazität (Tonnen/Stunde)
  • Gewünschte Querschnittsabmessungen (mm)
  • Legierungserstarrungseigenschaften (Abkühlratenanforderungen)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte Heiz- und Kühlzyklen durch Kontakt mit geschmolzenem Metall und Wasserkühlung verursachen Spannungskonzentration und Rissinitiierung in Kupferkokillenplatten und Kühlsystemkomponenten.
Anhaften und Ausbruch
Ursache: Unzureichende Kokillenschmierung, falscher Kokillenkonus oder ungleichmäßige Kühlung führen zum Anhaften der festen Schale an den Kokillenwänden und nachfolgendem Bruch des teilweise erstarrten Strangs.
Wartungsindikatoren
  • Sichtbare Oberflächendefekte am Gussprodukt (z.B. Längsrisse, Rautenform oder Oszillationsmarken)
  • Abnormale Vibrationen oder Klopfgeräusche vom Kokillenoszillator oder Abzugseinheit während des Betriebs
Technische Hinweise
  • Implementierung vorausschauender Wartung mittels Thermografie zur Überwachung der Kokillentemperaturverteilung und Erkennung von Hotspots vor thermischem Ermüdungsversagen.
  • Optimierung des Kokillenschmiersystems mit automatisierter Überwachung von Schmierstoffdurchflussraten und -drücken, um Anhaften zu verhindern und gleichzeitig Schmierstoffverbrauch und Kontamination zu minimieren.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 1982 - Kupferlegierungen - GussstückeCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Gussdicke: +/- 0,5 % der Nennabmessung
  • Rollenausrichtung: +/- 0,1 mm über 1 Meter Länge
Qualitätsprüfung
  • Ultraschallprüfung auf innere Fehler in Gussquerschnitten
  • Chemische Zusammensetzungsanalyse mittels Optischer Emissionsspektrometrie

Hersteller von Stranggießmaschine für Nichteisenmetalle

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Metalle können mit dieser Maschine gegossen werden?

Die Maschine ist für Nichteisenmetalle wie Aluminium, Kupfer, Zink und Bleilegierungen ausgelegt. Der Gießtemperaturbereich von 650–950 °C hängt vom jeweiligen Metall oder der Legierung ab.

Was sind die typischen Querschnittsabmessungen?

Die Querschnittsabmessungen können von 100×100 mm bis 300×300 mm reichen, abhängig von den Produktanforderungen. Die Toleranz für Aluminiumknüppel beträgt ±0,5–±1,0 mm gemäß GB/T 1196.

Welcher Kühlwasserfluss ist erforderlich?

Der Kühlwasserfluss beträgt typischerweise 80–150 m³/h, der durch die Kokille und Sekundärkühlzonen zirkuliert. Die Eintrittstemperatur sollte 20–35 °C betragen.

Welche Stromversorgung wird benötigt?

Die Maschine benötigt eine Drehstromversorgung von 380–480 V AC, 50/60 Hz, mit einem Leistungsverbrauch von 45–90 kW. Der Betriebsdruck für Hydrauliksysteme beträgt 1,0–1,6 MPa.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Nichteisenmetallproduktion

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Stranggießmaschine für Nichteisenmetalle

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Stranggießmaschine für Nichteisenmetalle?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Stranggieß- und Walzsystem für Nichteisenmetalle
Letztes Produkt
AngebotChat