Strukturierte Fertigungsdaten · 2026

Integriertes Stahlerzeugungs- und Stranggießsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes Stahlerzeugungs- und Stranggießsystem im Bereich Eisen- und Stahlgrundproduktion anhand von Strangziehgeschwindigkeit bis Metallurgische Länge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Integriertes Stahlerzeugungs- und Stranggießsystem wird durch die Baugruppe aus Gießpfanne und Wassergekühlte Kupferkokille beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Koordiniertes Industriesystem zur Umwandlung von flüssigem Stahl in halbfertige Brammen oder Knüppel.
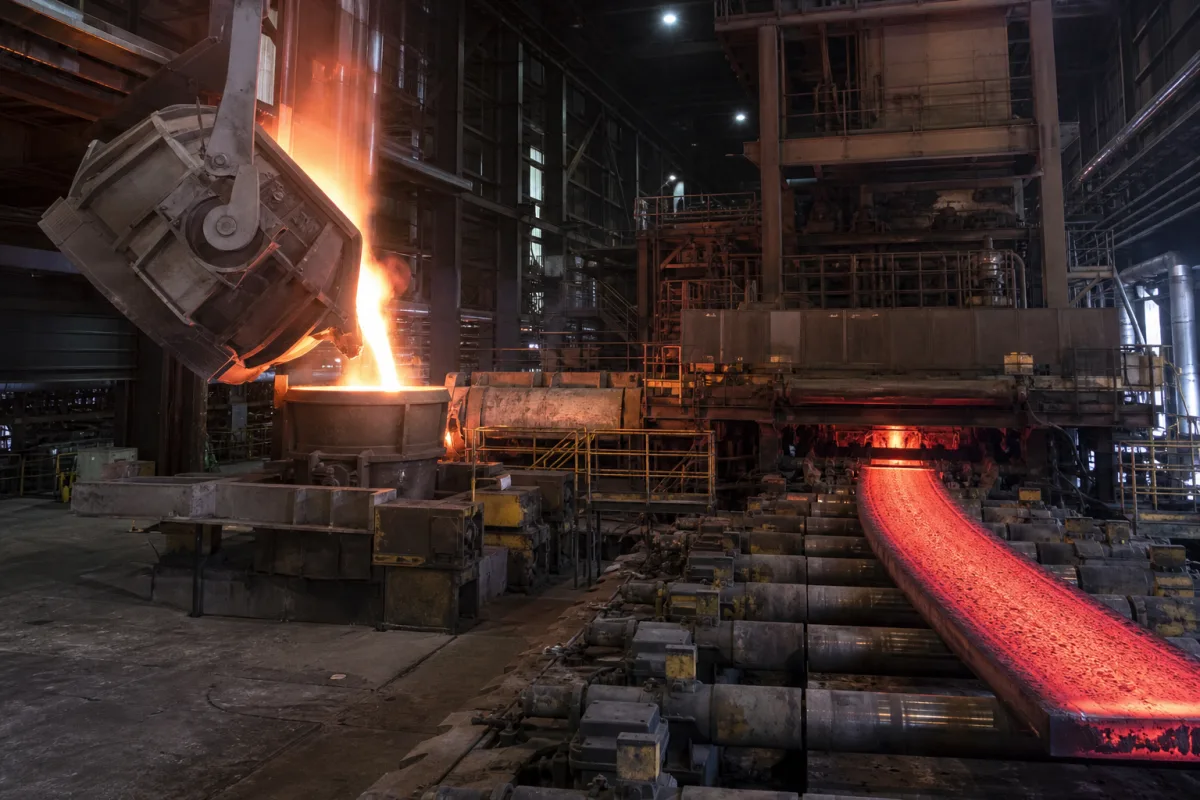
Integriertes Stahlerzeugungs- und Stranggießsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein integriertes Produktionssystem, das Stahlerzeugungsöfen mit Stranggießmaschinen kombiniert, um flüssigen Stahl in feste halbfertige Produkte umzuwandeln. Dieses System eliminiert die Notwendigkeit des traditionellen Blockgießens und des Vorwalzens und verbessert erheblich die Ausbeute und Energieeffizienz. Es dient als kritische Verbindung zwischen der Stahlproduktion und den nachgelagerten Walzoperationen in modernen Stahlwerken und ermöglicht einen kontinuierlichen Materialfluss und eine Qualitätskontrolle während des gesamten Umwandlungsprozesses. Das System umfasst typischerweise einen Pfannendrehturm, einen Zwischenbehälter (Tundish), eine wassergekühlte Kupferkokille, einen Kokillenoszillator, Sekundärkühlzonen, Auszieh- und Richtmaschinen, Schneideeinrichtungen und einen Auslauftisch. Es ist für hohe Produktivität und gleichbleibende Produktqualität ausgelegt, wobei Parameter wie Gießgeschwindigkeit, metallurgische Länge, Querschnittsabmessungen und Anzahl der Stränge auf spezifische Produktionsanforderungen zugeschnitten sind. Das System arbeitet bei hohen Temperaturen (1550–1600 °C im Tundish) und erfordert eine präzise Steuerung des Kühlwasserflusses (100–300 m³/h) und der Kokillenoszillation (50–200 min⁻¹), um die Oberflächenqualität zu gewährleisten und Durchbrüche zu verhindern. Die Jahreskapazität liegt je nach Konfiguration zwischen 0,5 und 2,0 Millionen Tonnen. Das System ist in verschiedenen Ausführungen erhältlich, mit Gießradius von 6 bis 12 Metern, Maschinengewicht von 500 bis 2000 Tonnen und Hydrauliksystemdruck gemäß ISO 4413. Es ist wichtig, modellspezifische Werte und Normen vor dem Kauf oder Betrieb mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Flüssiger Stahl aus dem Ofen wird in einer Pfanne aufgenommen und in einen Zwischenbehälter (Tundish) überführt, der den Stahl gleichmäßig auf eine oder mehrere wassergekühlte Kupferkokillen verteilt. Die Kokille oszilliert, um ein Anhaften zu verhindern, und der Stahl beginnt am Meniskus zu erstarren. Der Strang wird kontinuierlich aus der Kokille gezogen und durch Sekundärkühlzonen geführt, wo Wasserbesprühung ihn weiter verfestigt. Nach vollständiger Erstarrung wird der Strang gerichtet und auf Länge geschnitten. Der Prozess ist kontinuierlich und ermöglicht hohe Produktivität und effiziente Energienutzung.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Strangziehgeschwindigkeit0.8–1.8 m/minMaximale Abzugsgeschwindigkeit des erstarrten Strangs
Metallurgische Länge20–40 mAbstand vom Meniskus bis zum vollständigen Erstarrungspunkt
Querschnittsabmessung150×150–300×400 mmQuerschnittsabmessungen des Gussprodukts
Jahreskapazität0.5–2.0 t/aMaximale Produktionsleistung unter Dauerbetrieb
Kühlwasserstrom100–300 m³/hGesamter Sekundärkühlwasser-Umlauf
Energieverbrauch30–60 kWh/tSpezifischer Energieverbrauch pro Tonne Gussprodukt
Betriebstemperatur1550–1600 °CSteel temperature at tundish
Zwischenbehälterkapazität20–60 tEnsures continuous casting during ladle change
Oszillationsfrequenz der Kokille50–200 min⁻¹Affects surface quality and breakout risk
Gießradius6–12 mLarger radius reduces bending strain
Strangzahl1–8More strands increase productivity but complexity
Genauigkeit des Steuerungssystems±0.5 %For mold level and casting speed control
Hydrauliksystemdruck10–20 MPaFor mold oscillation and segment adjustmentISO 4413
Maschinengewicht500–2000 tIncludes all mechanical and structural components

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Feuerfest ausgekleidete Stahlkonstruktionen Kupferlegierungs-Kokillen Hochfester Stahl für Rollen Wasserkühlsysteme

Komponenten / BOM

Components / BOM
  • Gießpfanne
    Verteilt und reguliert den Stahlschmelzfluss zu den Kokillen
    Material: Feuerfest ausgekleideter Stahlbehälter
  • Wassergekühlte Kupferkokille
    Erstarrung und Strangbildung
    Material: Kupferlegierung mit Chrombeschichtung
  • Zieh- und Richtaggregat
    Extrahiert und richtet erstarrte Stränge aus
    Material: Hochfester Stahl mit Hydraulikantrieben
  • Sekundärkühlsystem
    Gesteuerte Wassersprühkühlung des Strangs
    Material: Edelstahldüsen und Rohrleitungen
  • Schneidsystem
    Schneidet erstarrte Stränge auf spezifizierte Längen
    Material: Wolframkarbid oder Sauerstoff-Brennschneidbrenner
  • Ablauftisch
    Transportiert geschnittene Produkte zum Lager oder zum nächsten Prozess
    Material: Stahlrollen mit drehzahlvariablen Antrieben
  • Formoszillationsmechanismus
    Oszilliert die Form, um ein Anhaften der erstarrenden Schale an der Formwand zu verhindern.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Wasserdurchflussrate fällt unter 80 % des Auslegungswerts (3,5 m³/min) in der Sekundärkühlzone Ungleichmäßige Schalenerstarrung verursacht Längsrisse (Rissbreite > 2 mm) Redundante Kühlkreisläufe mit unabhängigen Pumpen und Durchflusssensoren (doppelte Kapazität von 4,0 m³/min)
Verteilerdüsenverstopfung durch Aluminiumoxidablagerungen (Ablagerungsdicke > 5 mm) Unterbrochener Stahlfluss verursacht Durchbruch (Druckabfall > 0,3 MPa) Argon-Gasinjektion durch poröse feuerfeste Auskleidung (0,5-1,0 L/min Gasfluss)

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-1,5 MPa (Kokillendruck), 1500-1600°C (Stahltemperatur), 0,8-2,0 m/min (Gießgeschwindigkeit)
Belastungs- und Ausfallgrenzen
Kokillendruck überschreitet 2,0 MPa (Kokillenverformung), Stahltemperatur fällt unter 1480°C (Erstarrung im Verteiler), Gießgeschwindigkeit überschreitet 2,5 m/min (Schalenbruch)
Thermische Spannung, die die Streckgrenze überschreitet (σ_y > 250 MPa), verursacht Kokillenverformung; latente Schmelzwärme (272 kJ/kg) unterhalb 1480°C unzureichend, verursacht vorzeitige Erstarrung; ferrostatischer Druck (ρgh > 0,15 MPa) überschreitet die Schalenfestigkeit bei hohen Gießgeschwindigkeiten
Fertigungskontext
Integriertes Stahlerzeugungs- und Stranggießsystem wird innerhalb von Eisen- und Stahlgrundproduktion nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Continuous Casting Machine System Steel Casting Production Line Integrated Casting Facility

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis 1,5 bar (Pfannen-/Verteilerdruckregelung)
Durchflussrate:1-8 t/min (Stranggießdurchsatz)
Betriebstemperatur:1500-1650°C (Verarbeitungsbereich für flüssigen Stahl)
casting speed:0,5-2,5 m/min (Strangabzugsgeschwindigkeit)
ladle capacity:80-400 t (typische Stahlchargengrößen)
slurry concentration:N/A (verarbeitet flüssiges Metall, keine Suspension)
Montage- und Anwendungskompatibilität
KohlenstoffstahllegierungenNiedriglegierte StähleEdelstahlgüten
Nicht geeignet: Hochreaktive Metalle (z.B. Titan, Magnesium) aufgrund von Oxidations- und Feuerfestkompatibilitätsproblemen
Auslegungsdaten
  • Erforderliche Jahresproduktionskapazität (t/Jahr)
  • Endproduktabmessungen (Brammen-/Knüppelbreite/-dicke)
  • Stahlgütenmix und Legierungskomplexität

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrisse
Ursache: Zyklisches Erwärmen und Abkühlen durch Kontakt mit flüssigem Stahl (bis zu 1600°C) und Wasserkühlung, was zu Spannungskonzentrationen an Kokillenecken und Schraubenlöchern führt.
Kriechverformung
Ursache: Dauerbetrieb bei hohen Temperaturen unter mechanischer Belastung, was zu einer allmählichen Verformung der Kupferplatten der Stranggießkokille führt.
Wartungsindikatoren
  • Sichtbare Längsrisse oder Ausbauchungen an den Kupferplatten der Kokille während der Inspektion
  • Abnormales Sprühmuster oder ungleichmäßige Kühlwasserverteilung aus den Sekundärkühldüsen
Technische Hinweise
  • Implementierung vorausschauender Wartung mittels Thermografie zur Erkennung von Hotspots und ungleichmäßiger Kühlung vor einem Ausfall
  • Optimierung der Kokillenoszillationsparameter und der Kokillenpulverauswahl zur Reduzierung der Reibung und Verbesserung der Schmierung zwischen Strang und Kokille

Konformität und Fertigungsnormen

Referenznormen
ASTM A370 — Standardprüfverfahren und Definitionen für die mechanische Prüfung von StahlproduktenEN 10025-2:2019 — Warmgewalzte Erzeugnisse aus Baustählen, Teil 2: Technische Lieferbedingungen für unlegierte BaustähleISO 12100:2010 — Sicherheit von Maschinen, Allgemeine Gestaltungsleitsätze, Risikobeurteilung und Risikominderung
Fertigungsgenauigkeit
  • Regelgenauigkeit: +/-0,5%
Qualitätsprüfung
  • Maßliche Verifikation des gegossenen Querschnitts gemäß bestellter Größe
  • Mechanische Prüfung des Gussprodukts gemäß ASTM A370

Hersteller von Integriertes Stahlerzeugungs- und Stranggießsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist der typische Gießgeschwindigkeitsbereich für dieses System?

Die Gießgeschwindigkeit liegt typischerweise zwischen 0,8 und 1,8 Metern pro Minute, aber der genaue Wert hängt von der spezifischen Maschinenkonfiguration und den Produktanforderungen ab. Verifizieren Sie dies immer mit dem Hersteller.

Was ist die metallurgische Länge und warum ist sie wichtig?

Die metallurgische Länge ist der Abstand vom Meniskus bis zum Punkt der vollständigen Erstarrung, typischerweise 20 bis 40 Meter. Sie bestimmt die Maschinenlänge und die Kühlanforderungen. Verifizieren Sie das Design für Ihre Anwendung.

Welche Querschnittsabmessungen können gegossen werden?

Das System kann Querschnitte von 150×150 mm bis 300×400 mm gießen, abhängig von Kokillen- und Maschinendesign. Bestätigen Sie den genauen Bereich mit dem Lieferanten.

Was ist die Jahreskapazität eines solchen Systems?

Die Jahreskapazität liegt typischerweise zwischen 0,5 und 2,0 Millionen Tonnen, abhängig von der Anzahl der Stränge, der Gießgeschwindigkeit und den Betriebsstunden. Verifizieren Sie dies mit dem Hersteller für Ihre spezifische Konfiguration.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Eisen- und Stahlgrundproduktion

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Integriertes Stahlerzeugungs- und Stranggießsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Integriertes Stahlerzeugungs- und Stranggießsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Integriertes Hochofen- und Sauerstoffblasstahlwerk-System
Nächstes Produkt
Integriertes System zur Entschwefelung von Roheisen und Schlackebehandlung
AngebotChat