Strukturierte Fertigungsdaten · 2026

Elektrodenvorschubmechanismus

Auf Basis strukturierter CNFX-Herstellerprofile wird Elektrodenvorschubmechanismus im Bereich Grundmetallherstellung anhand von Vorschubkraft bis Vorschubgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Elektrodenvorschubmechanismus wird durch die Baugruppe aus Vorschubrollen-Baugruppe und Spannungsregelsystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System zur präzisen Zuführung und Positionierung von Elektroden in industriellen Prozessen.

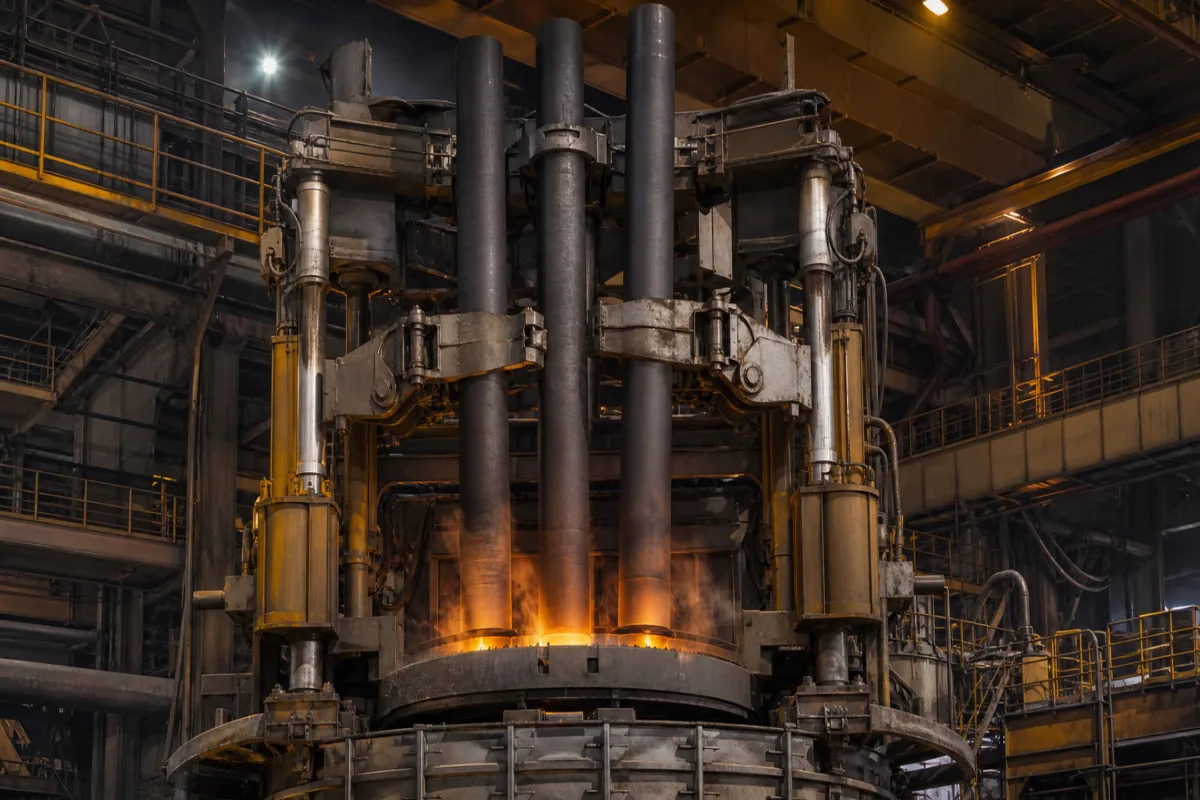
Elektrodenvorschubmechanismus in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Elektrodenvorschubmechanismus ist eine Komponente in industriellen Systemen, die eine kontrollierte Elektrodenzuführung erfordern, wie z. B. Schweißen, elektrochemische Verarbeitung oder Materialabscheidung. Seine Hauptfunktion besteht darin, eine genaue Positionierung, konstante Vorschubgeschwindigkeiten und eine korrekte Ausrichtung der Elektroden sicherzustellen, was für die Aufrechterhaltung von Prozessqualität und -effizienz entscheidend ist. Der Mechanismus verwendet typischerweise motorgetriebene Rollen, Bänder oder Lineareinheiten, um Elektrodenmaterial von einer Vorratsspule oder einem Magazin zu greifen und vorzuschieben. Sensoren überwachen Vorschubposition und Spannung, und Steuerungssysteme passen Geschwindigkeit und Kraft an, um eine präzise Zuführung gemäß den Prozessanforderungen zu gewährleisten. Einige Konstruktionen umfassen Schneid- oder Scherelemente, um Elektroden in vorbestimmten Längen zu trennen. Das Gerät ist in Konfigurationen mit Vorschubkraft von 5–50 kN, Vorschubgeschwindigkeit von 0,1–2,0 m/min, Positioniergenauigkeit von ±0,05 mm und Hublänge von 500–2000 mm erhältlich. Der Betriebsdruck ist mit 1,0–1,6 MPa angegeben, und die Betriebstemperatur reicht von -20 bis 80 °C. Die Schutzart ist IP54–IP65 gemäß IEC 60529. Die Versorgungsspannung beträgt 24 V DC ±10 %, und die Leistungsaufnahme liegt bei 0,5–2,0 kW. Zu den Konstruktionsmaterialien gehören Edelstahl (Güten 304–316L gemäß ASTM A240), Aluminiumlegierung und technische Kunststoffe. Das Gewicht des Geräts liegt zwischen 150 und 500 kg. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Bestätigen Sie vor dem Kauf oder der Installation immer modellspezifische Parameter und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Der Mechanismus funktioniert, indem er das Elektrodenmaterial mit motorgetriebenen Rollen oder Bändern greift oder Lineareinheiten verwendet, um es von einer Vorratsspule oder einem Magazin vorzuschieben. Sensoren überwachen Vorschubposition und Spannung und geben Rückmeldung an ein Steuerungssystem, das die Motorgeschwindigkeit und die ausgeübte Kraft anpasst, um eine präzise Zuführung zu gewährleisten. Das Steuerungssystem sorgt für konstante Vorschubgeschwindigkeiten und korrekte Ausrichtung und passt sich den Prozessanforderungen an. In einigen Konstruktionen trennen integrierte Schneid- oder Scherelemente die Elektrode in vorbestimmten Längen. Das System ist für den Betrieb innerhalb spezifizierter Parameter ausgelegt, einschließlich Vorschubkraft, Geschwindigkeit und Positioniergenauigkeit, um eine zuverlässige Leistung zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Vorschubkraft5–50 kNRequired to overcome electrode weight and friction
Vorschubgeschwindigkeit0.1–2.0 m/minAdjustable for process requirements
Positioniergenauigkeit±0.05 mmCritical for consistent electrode gap
Hubweg500–2000 mmDetermines electrode travel range
Betriebsdruck1.0–1.6 MPa
Betriebstemperatur-20–80 °CExceeding range may damage seals
SchutzartIP54–IP65Protects against dust and water jetsIEC 60529
Versorgungsspannung24 ±10% V DCFor control and drive electronics
Leistungsaufnahme0.5–2.0 kWDepends on feed force and speed
Werkstoff304–316LStainless steel for corrosion resistanceASTM A240
Gewicht150–500 kgAffects installation and support structure

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Aluminiumlegierung Technische Kunststoffe

Komponenten / BOM

Components / BOM
  • Vorschubrollen-Baugruppe
    Greift und fördert Elektrodenmaterial durch kontrollierte Rotation
    Material: Vergüteter Stahl mit Gummibeschichtung
  • Spannungsregelsystem
    Hält eine gleichmäßige Spannung auf dem Elektrodenmaterial, um Schlaffheit oder Bruch zu verhindern
    Material: Federstahl, Sensoren
  • Positionssensor
    Erfasst die Elektrodenposition und liefert Rückmeldung für das Steuerungssystem
    Material: Optische oder magnetische Sensoren, Aluminiumgehäuse
  • Schneidmechanismus
    Optionale Komponente, die Elektroden auf vorbestimmte Längen abschneidet
    Material: Werkzeugstahl
  • Vorschubmotor
    Bewegt die Vorschubrollen; ihre Geschwindigkeit bestimmt die Vorschubgeschwindigkeit.
  • Steuerungssystem
    Liest die Positions- und Spannungsrückmeldung und befiehlt die Motordrehzahl und -kraft.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Wärmeausdehnungskoeffizienten-Diskrepanz der Führungsspindel (Stahlspindel: 11,0×10⁻⁶/°C, Aluminiummutter: 23,6×10⁻⁶/°C) verursacht 0,08 mm Positionsdrift pro 50°C ΔT. Elektrodenfehlausrichtung übersteigt ±0,2 mm Toleranz, was zu Lichtbogeninstabilität und Schweißeindringtiefenschwankungen von ±1,5 mm führt. Implementierung von Invar 36-Legierungskompensationsstangen (1,6×10⁻⁶/°C) mit thermischer Ausdehnungsanpassung, um die Positionierung innerhalb von ±0,05 mm über den Betriebstemperaturbereich von 0-150°C aufrechtzuerhalten.
Kugelgewindetrieb-Vorspannungsverlust aufgrund von 0,01 mm axialem Spiel durch Lagerabnutzung nach 2×10⁶ Zyklen bei 5,0 N Vorschubkraft. Spielinduzierte Positionshysterese von 0,12 mm bei Richtungsumkehr, verursacht inkonsistente Elektrodenabstandshaltung von 1,5±0,3 mm anstelle von 1,5±0,1 mm. Integration piezokeramischer Aktoren (PZT-5H, d₃₃=650×10⁻¹² m/V) mit 0,001 mm Auflösung zur Echtzeit-Spielkompensation über geschlossenen Regelkreis mit 1 kHz Abtastrate.

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-5,0 mm Positioniergenauigkeit, 0,5-10,0 N Vorschubkraft, 0,01-1,0 m/s Vorschubgeschwindigkeit.
Belastungs- und Ausfallgrenzen
Positionierfehler übersteigt ±0,15 mm, Vorschubkraft fällt unter 0,3 N oder übersteigt 12,0 N, Geschwindigkeitsabweichung über ±0,02 m/s vom Sollwert.
Rastmoment des Servomotors übersteigt 0,05 N·m bei niedrigen Geschwindigkeiten (0,01-0,1 m/s) aufgrund magnetischer Nutoberwellen, was zu Positionsüberschwingern über die PID-Reglerkompensationsfähigkeit von ±0,1 mm hinaus führt.
Fertigungskontext
Elektrodenvorschubmechanismus wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Electrode Feed System Electrode Delivery Mechanism

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Weitere Spezifikationen:Elektrodendurchmesserbereich: 2-20 mm, Vorschubgeschwindigkeit: 0,1-100 mm/min, Positioniergenauigkeit: ±0,05 mm
Betriebstemperatur:-20°C bis 80°C
Montage- und Anwendungskompatibilität
Schmelzmetalle (z.B. Aluminium, Kupfer)Leitfähige Suspensionen (z.B. graphitbasiert)Feste Metallelektroden (z.B. Stahl, Wolfram)
Nicht geeignet: Hochkorrosive saure Umgebungen (z.B. konzentrierte Schwefelsäure)
Auslegungsdaten
  • Elektrodendurchmesser und -material
  • Erforderliche Vorschubgeschwindigkeit und Positioniergenauigkeit
  • Systembetriebsdruck und -temperatur

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Elektrodenverklemmung oder Fehlausrichtung
Ursache: Ansammlung von Ablagerungen, Verschleiß an Führungsrollen oder unsachgemäße Spannungseinstellung, die zu ungleichmäßigem Vorschub und potenziellen Schäden an Elektroden oder Mechanismuskomponenten führt.
Motor- oder Antriebssystemausfall
Ursache: Überlastung durch übermäßige Reibung, elektrische Probleme (z.B. Spannungsspitzen, Überhitzung) oder mechanischer Verschleiß in Getrieben/Lagern, was zum Verlust der Vorschubsteuerung oder zum vollständigen Stillstand führt.
Wartungsindikatoren
  • Unregelmäßige oder ruckartige Elektrodenbewegung während des Betriebs, die auf potenzielle Verklemmungen oder Antriebsprobleme hinweist.
  • Ungewöhnliche Schleif-, Klick- oder Pfeifgeräusche vom Zuführmechanismus, die auf mechanischen Verschleiß oder Fehlausrichtung hindeuten.
Technische Hinweise
  • Einführung regelmäßiger Reinigungs- und Inspektionspläne für Führungsrollen und -bahnen, um Ablagerungsbildung zu verhindern und einen reibungslosen Elektrodentransport sicherzustellen.
  • Einsatz von Zustandsüberwachung (z.B. Schwingungsanalyse, Thermografie) an Motoren und Antrieben, um frühzeitige Anzeichen von Verschleiß oder elektrischen Fehlern vor einem katastrophalen Ausfall zu erkennen.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 13849-1 - Sicherheit von MaschinenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Vorschubrollendurchmesser: +/-0,05 mm
  • Lineare Vorschubgenauigkeit: +/-0,1 mm pro 1000 mm Verfahrweg
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Funktionale Sicherheitsprüfung mit Lastsimulation

Hersteller von Elektrodenvorschubmechanismus

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->
Automatische Längen-Schneideinheit

Ein Präzisionsschneidsystem, das in einer Strangguss- und Walzlinie nichteisenmetallische Bänder oder Bleche automatisch misst und auf vorgegebene Längen schneidet.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion eines Elektrodenvorschubmechanismus?

Er führt Elektroden in industriellen Systemen wie Schweißen oder elektrochemischer Verarbeitung präzise zu und positioniert sie, um konstante Vorschubgeschwindigkeiten und korrekte Ausrichtung zu gewährleisten.

Was sind typische Betriebsparameter?

Referenzbereiche umfassen Vorschubkraft 5–50 kN, Vorschubgeschwindigkeit 0,1–2,0 m/min, Positioniergenauigkeit ±0,05 mm, Hublänge 500–2000 mm, Betriebsdruck 1,0–1,6 MPa, Temperatur -20 bis 80 °C und Schutzart IP54–IP65. Bestätigen Sie mit dem Hersteller für Ihr Modell.

Welche Materialien werden typischerweise verwendet?

Typische Materialien sind Edelstahl (304–316L gemäß ASTM A240), Aluminiumlegierung und technische Kunststoffe. Bestätigen Sie die Materialeignung für Ihre Anwendung mit dem Lieferanten.

Wie sollte ich die Spezifikationen vor dem Kauf überprüfen?

Konsultieren Sie immer den Hersteller oder Lieferanten, um modellspezifische Werte, Normkonformität und Installationsanforderungen zu bestätigen, da die aufgeführten Bereiche nur allgemeine Referenzen sind.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Elektrodenvorschubmechanismus

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Elektrodenvorschubmechanismus?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Elektrodenpaste-Säule
Nächstes Produkt
Elektromagnetische Spulenbaugruppe
AngebotChat