Strukturierte Fertigungsdaten · 2026

Integrierte Produktionslinie für medizinische Bildgebungssysteme

Auf Basis strukturierter CNFX-Herstellerprofile wird Integrierte Produktionslinie für medizinische Bildgebungssysteme im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Produktionszykluszeit bis Systemgrundfläche eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Integrierte Produktionslinie für medizinische Bildgebungssysteme wird durch die Baugruppe aus Automatisierte Montagestation und Vakuumprozesskammer beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

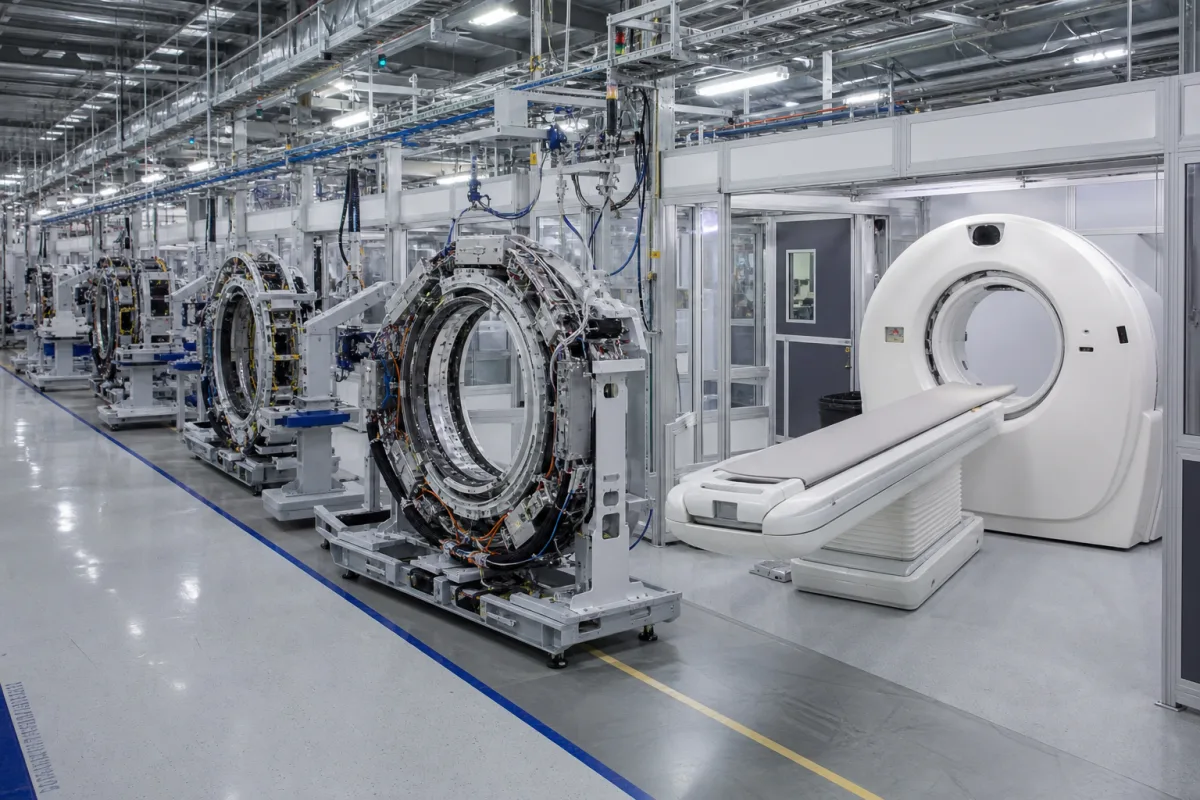
Automatisiertes Produktionssystem zur Herstellung von Komponenten für medizinische Bildgebungsgeräte

Integrierte Produktionslinie für medizinische Bildgebungssysteme in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die integrierte Produktionslinie für medizinische Bildgebungssysteme ist ein automatisiertes Industriesystem zur Herstellung von Schlüsselkomponenten für medizinische Bildgebungsgeräte wie Röntgengeneratoren, Detektoren und Bildplatten. Es koordiniert mehrere spezialisierte Module, darunter Präzisionsmontagestationen, Vakuumverarbeitungskammern und Qualitätsprüfsysteme, um elektromedizinische Komponenten in hoher Stückzahl zu produzieren und gleichzeitig strenge Qualitätsstandards für Medizinprodukte durch automatisierte Prozesssteuerung und Inline-Tests einzuhalten. Das System arbeitet über eine koordinierte Abfolge automatisierter Stationen, in denen Rohmaterialien und Unterkomponenten unter kontrollierten Umgebungsbedingungen verarbeitet, montiert und getestet werden, um fertige medizinische Bildgebungskomponenten für die endgültige Systemintegration herzustellen. Es ist für Hersteller von Bestrahlungs-, elektromedizinischen und elektrotherapeutischen Geräten konzipiert. Die Produktionslinie integriert Stationen für Präzisionsmontage, Vakuumverarbeitung und Qualitätsprüfung mit automatisierter Prozesssteuerung und Inline-Tests, um eine konsistente Ausgabe zu gewährleisten. Es verarbeitet Materialien wie Edelstahl 316L, medizinische Kunststoffe, Kupferlegierungen und Keramikisolatoren. Zu den wichtigsten Parametern gehören: Produktionszykluszeit 120–180 Sekunden, Systemgrundfläche 25–40 Quadratmeter, Stromverbrauch 15–25 kW, Vakuumniveau 0,1–1,0 mbar, Temperaturregelbereich 20–30 °C, Betriebsdruck 1,0–1,6 MPa, Positioniergenauigkeit ±0,02 mm (gemäß ISO 230-2), Stromversorgung 380–480 V AC (gemäß IEC 60038), Betriebsfeuchtigkeit 45–65 % relative Feuchte, Schutzart IP54–IP65 (gemäß IEC 60529), Materialgüte 316L (gemäß ASTM A240) und Maschinengewicht 8000–12000 kg. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Das System ist für die Integration in bestehende Fertigungsanlagen konzipiert, mit Schnittstellen für Strom, Druckluft und Datenkommunikation. Verifizierungsfragen sollten die tatsächliche Leistung unter Last, die Einhaltung geltender Normen und die Validierung von Prozessparametern betreffen. Wartungssignale umfassen Abweichungen bei Zykluszeit, Positioniergenauigkeit oder Vakuumintegrität. Fehlergrenzen werden durch die Betriebsgrenzen des Systems definiert, wie maximale Leistung, Druck und Temperaturbereiche.

Funktionsprinzip

Das System arbeitet über eine koordinierte Abfolge automatisierter Stationen. Rohmaterialien und Unterkomponenten werden in Präzisionsmontagestationen eingespeist, wo Roboterarme Teile mit hoher Genauigkeit ausrichten und verbinden. Montierte Einheiten durchlaufen dann Vakuumverarbeitungskammern, in denen kontrollierte Druck- und Temperaturbedingungen für Prozesse wie Abdichten oder Beschichten angewendet werden. Inline-Qualitätsprüfsysteme inspizieren jede Komponente mit Sensoren und automatisierten Tests, um sicherzustellen, dass sie den Spezifikationen entsprechen. Die gesamte Sequenz wird von einem zentralen Steuerungssystem verwaltet, das Parameter überwacht und Operationen in Echtzeit anpasst, um Konsistenz und Qualität aufrechtzuerhalten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Produktionszykluszeit120–180 SekundenZeit pro vollständigem Produktionszyklus
Systemgrundfläche25–40 QuadratmeterGesamte erforderliche Grundfläche
Leistungsaufnahme15–25 KilowattMaximaler elektrischer Leistungsbedarf
Vakuumniveau0.1–1.0 mbarMinimaler Vakuumdruck in Prozesskammern
Temperaturregelbereich20–30 °CBetriebstemperaturbereich für thermische Prozesse
Positioniergenauigkeit±0.02 mmFor robotic assembly and alignment.ISO 230-2
Stromversorgung380–480 V ACThree-phase, 50/60 Hz; 10% tolerance.IEC 60038
Betriebsfeuchte45–65 % RHNon-condensing; above 65% risk of corrosion.
SchutzartIP54–IP65For control cabinets and motors.IEC 60529
Werkstoffgüte316LFor all wetted parts; corrosion-resistant.ASTM A240
Maschinengewicht8000–12000 kgIncluding base frame and shielding.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl 316L Medizinische Kunststoffe Kupferlegierungen Keramikisolatoren

Komponenten / BOM

Components / BOM
  • Automatisierte Montagestation
    Präzisionsmontage von Bildgebungskomponenten
    Material: Rahmen aus Edelstahl
  • Vakuumprozesskammer
    Geregelte Umgebung für die Bauteilbearbeitung
    Material: Edelstahl 1.4404 (316L)
  • Qualitätsprüfmodul
    Inline-Prüfung und Inspektion von Bauteilen
    Material: Gehäuse aus Aluminiumlegierung
  • Materialhandhabungssystem
    Automatisierter Transport zwischen Stationen
    Material: Medizinische Kunststoffe
  • Klimatisierungseinheit
    Hält Reinraum-Bedingungen aufrecht
    Material: Edelstahl 1.4301 (X5CrNi18-10)
  • Zentrales Steuerungssystem
    Koordiniert die Stationen und passt Parameter an, während die Linie läuft.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Rückmeldungsverlust aufgrund von EMV-Störungen im Frequenzband 450-470 MHz Positionsgenauigkeitsdegradation, die die Toleranz von ±0,05 mm überschreitet, was zu fehlmontierten Detektorarrays führt Abgeschirmte Encoderkabel mit Ferritkernen, differenzielle Signalübertragung, Faraday-Käfig-Gehäuse für Steuerelektronik
Kühlmittelpumpen-Kavitation bei NPSH <2,5 m, verursacht durch Dampfdruck von Wasser bei 25°C (3,17 kPa) Laserdioden-Thermal Runaway, Sperrschichttemperatur überschreitet 85°C, was zu Wellenlängendrift >5 nm führt Verdrängerpumpen mit NPSH-Sicherheitsabstand >1,5 m, redundante Kühlkreisläufe, Temperaturrückkopplungssteuerung mit PID-Konstanten Kp=2,5, Ki=0,1, Kd=0,5

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Fördergeschwindigkeit, 20-25°C Umgebungstemperatur, 40-60% relative Luftfeuchtigkeit
Belastungs- und Ausfallgrenzen
Fördergeschwindigkeit überschreitet 2,5 m/s, was zu Komponentenfehlausrichtung >0,1 mm führt, Umgebungstemperatur überschreitet 30°C für >30 Minuten, Luftfeuchtigkeit überschreitet 70%, was zu Kondensation auf optischen Oberflächen führt
Thermische Ausdehnungsdifferenz zwischen Aluminiumrahmen (α=23,1×10⁻⁶/°C) und Glaskomponenten (α=8,5×10⁻⁶/°C) verursacht Spannungsrisse, elektrostatische Entladung (>1000V) beschädigt empfindliche Bildgebungssensoren, Vibrationsresonanz im Frequenzbereich 15-25 Hz verursacht Ausrichtungsdrift
Fertigungskontext
Integrierte Produktionslinie für medizinische Bildgebungssysteme wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Medical Imaging Component Assembly Line Electromedical Equipment Manufacturing System Automated Diagnostic Imaging Production Line

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 2 bar (Systeme mit sauberer trockener Luft)
Durchflussrate:0,5-5,0 m³/min (pneumatische Förderung)
Betriebstemperatur:15-30°C (kontrollierte Umgebung)
particulate level:ISO-Klasse 7 Reinraum oder besser
vibration tolerance:<0,5 mm/s RMS (präzisionsausrichtungsempfindlich)
slurry concentration:Nicht anwendbar (saubere Montageumgebung)
Montage- und Anwendungskompatibilität
Medizinische Kunststoffe (PEEK, Ultem)Edelstahl 316L KomponentenKeramische Bilddetektormaterialien
Nicht geeignet: Korrosive chemische Verarbeitungsumgebungen
Auslegungsdaten
  • Jährliches Produktionsvolumen (Einheiten/Jahr)
  • Komponentengröße/-abmessungsbereich (mm)
  • Erforderliche Bildgebungsmodalitäten-Mischung (CT/MRT/Röntgen-Verhältnis)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Degradation optischer Komponenten
Ursache: Ansammlung von Staub, Feuchtigkeitseintritt oder Fehlausrichtung durch Vibration während der Bewegung der Produktionslinie, was zu reduzierter Bildschärfe und Kalibrierungsdrift führt.
Verschleiß mechanischer Aktuatoren
Ursache: Wiederholte hochpräzise Positionierungszyklen unter Last, die Ermüdung in Lagern, Gewindespindeln oder Riemen verursachen, was zu Positionsungenauigkeiten und erhöhtem Spiel führt.
Wartungsindikatoren
  • Hörbares Schleifen, Klicken oder unregelmäßige Motorengeräusche von Positioniermechanismen während des Betriebs.
  • Visuelle Artefakte, Unschärfe oder inkonsistente Bildqualität bei Systemkalibrierungsprüfungen oder Testausgaben.
Technische Hinweise
  • Implementieren Sie ein vorausschauendes Wartungsprogramm mit Schwingungsanalyse und Thermografie, um den Aktuatorzustand zu überwachen und frühzeitigen Verschleiß vor einem Ausfall zu erkennen.
  • Etablieren Sie strenge Umgebungskontrollen (Reinraumstandards, Feuchtigkeitsregulierung) und regelmäßige optische Justierprotokolle, um Kontamination und Fehlausrichtung zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
IEC 60601-1:2005 - Medizinische elektrische Geräte - Teil 1: Allgemeine Anforderungen an die Basissicherheit und die wesentlichen LeistungsmerkmaleFDA 21 CFR Part 820 - Quality System Regulation
Fertigungsgenauigkeit
  • Optische Ausrichtung: +/- 0,005 Grad Winkelabweichung
  • Mechanische Positionierwiederholgenauigkeit: +/- 0,1 mm lineare Verschiebung
Qualitätsprüfung
  • Elektromagnetische Verträglichkeit (EMV) Prüfung nach IEC 60601-1-2
  • Bildqualitätsverifikation unter Verwendung standardisierter Prüfkörper nach IEC 61223-3-5

Hersteller von Integrierte Produktionslinie für medizinische Bildgebungssysteme

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

3-Achsen-Gyroskop

Ein Sensor, der die Winkelgeschwindigkeit um drei orthogonale Achsen (X, Y, Z) misst.

Spezifikationen ansehen ->
3D-Kamera-Array

Ein Multikamerasystem, das synchronisierte Bilder aus mehreren Winkeln erfasst, um 3D-Raumdaten zu erzeugen.

Spezifikationen ansehen ->
3D-Optiksensorkopf

Die optische Sensorkomponente eines automatischen Lötpasten-Inspektionssystems (SPI), die 3D-Höhendaten von Lötpastenablagerungen auf Leiterplatten erfasst.

Spezifikationen ansehen ->
A/D-Wandler

Ein A/D-Wandler (Analog-Digital-Wandler) ist ein Bauteil, das in industriellen Steuerungs- und Überwachungssystemen verwendet wird, um kontinuierliche analoge Eingangssignale wie Spannung oder Strom in diskrete digitale Ausgangswerte umzuwandeln.

Spezifikationen ansehen ->

Häufige Fragen

Welche Arten von Komponenten kann diese Produktionslinie herstellen?

Die Produktionslinie ist für Schlüsselkomponenten medizinischer Bildgebungssysteme wie Röntgengeneratoren, Detektoren und Bildplatten ausgelegt. Die spezifischen Komponententypen hängen von den konfigurierten Modulen und Werkzeugen ab.

Welche Hauptmodule sind im System enthalten?

Das System umfasst Präzisionsmontagestationen, Vakuumverarbeitungskammern und Qualitätsprüfsysteme. Diese Module arbeiten zusammen, um den Fertigungsprozess zu automatisieren.

Welche Versorgungsanforderungen gelten für die Installation?

Das System benötigt eine Stromversorgung von 380–480 V AC (Drehstrom, 50/60 Hz, 10 % Toleranz) und einen maximalen Stromverbrauch von 15–25 kW. Es benötigt außerdem eine Grundfläche von 25–40 Quadratmetern und arbeitet in einem Temperaturbereich von 20–30 °C und einer Luftfeuchtigkeit von 45–65 % relativer Feuchte.

Wie wird die Qualitätskontrolle während der Produktion sichergestellt?

Die Qualitätskontrolle wird durch automatisierte Prozesssteuerung und Inline-Testprotokolle erreicht. Das System überwacht kontinuierlich Parameter wie Positioniergenauigkeit, Vakuumniveau und Temperatur und führt in verschiedenen Phasen Inspektionen durch, um sicherzustellen, dass Komponenten den Spezifikationen entsprechen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Integrierte Produktionslinie für medizinische Bildgebungssysteme

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Integrierte Produktionslinie für medizinische Bildgebungssysteme?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Integrierte Kalibrierkammer
Nächstes Produkt
Integriertes Montage- und Kalibriersystem für Multi-Sensor-Kameramodule
AngebotChat