Strukturierte Fertigungsdaten · 2026

Batterie-Elektroden-Kalandermaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Batterie-Elektroden-Kalandermaschine im Bereich Elektrogeräteherstellung anhand von Maximale Bahnbreite bis Linearer Druckbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Batterie-Elektroden-Kalandermaschine wird durch die Baugruppe aus Hauptkompressionsrollen und Hydraulik-Drucksystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

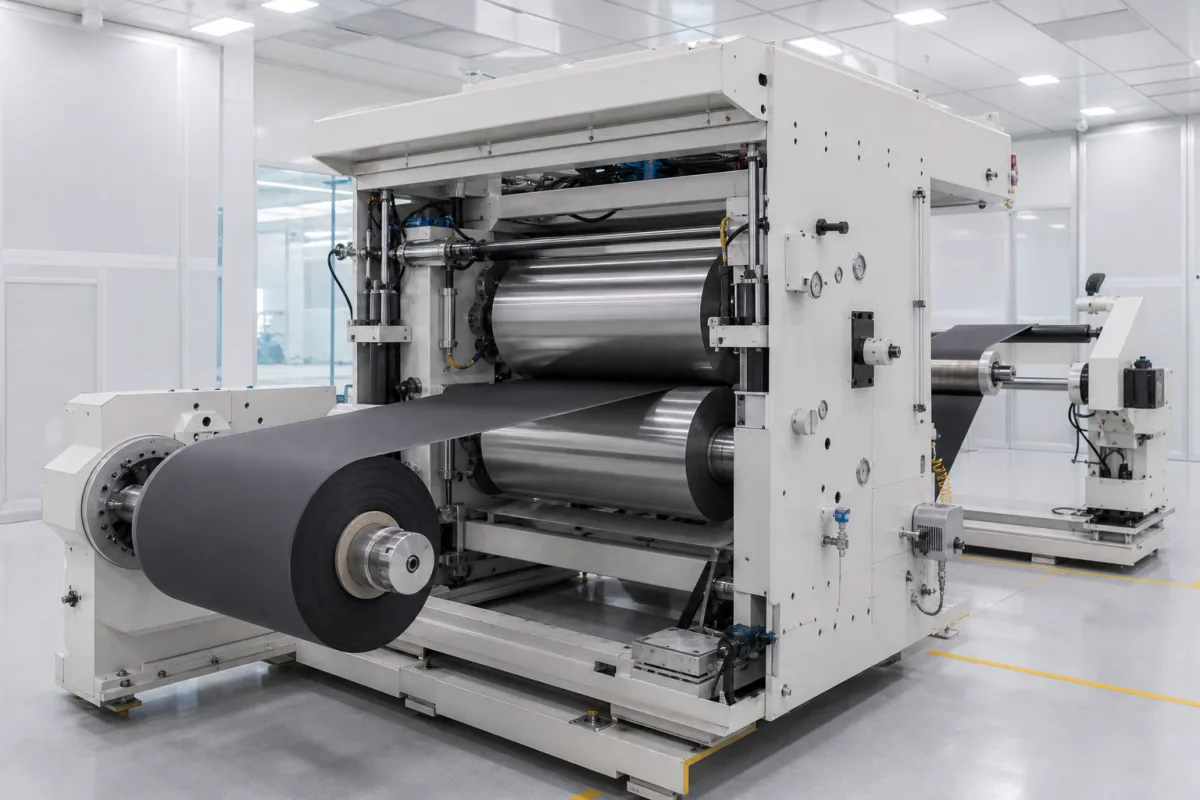
Industriemaschine zum Verdichten von Batterieelektrodenbeschichtungen auf präzise Dicke und Dichte

Batterie-Elektroden-Kalandermaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine eigenständige Industriemaschine zur Herstellung von Batterien, die Elektrodenbeschichtungen (Anode oder Kathode) nach dem Beschichtungs- und Trocknungsprozess verdichtet. Sie übt kontrollierten Druck über beheizte Walzen aus, um eine gleichmäßige Elektrodendichte zu erreichen, die elektrische Leitfähigkeit zu verbessern und eine konstante Dicke sicherzustellen. Dieser Prozess verbessert die Batterieleistung, indem er die aktive Materialbeladung optimiert und den Innenwiderstand reduziert. Die Maschine ist unerlässlich für die Herstellung hochwertiger Elektroden in Lithium-Ionen-, Nickel-Metallhydrid- und anderen fortschrittlichen Batterietypen. Die Ausrüstung ist für den Dauerbetrieb in Produktionslinien ausgelegt, mit Parametern wie maximaler Bahnbreite (600–1200 mm), linearem Druckbereich (50–200 kN/cm), Walzentemperaturbereich (20–120 °C), Verarbeitungsgeschwindigkeit (5–30 m/min) und Dickenkontrollgenauigkeit (±0,005 mm). Der Walzendurchmesser reicht von 400 bis 800 mm, mit einer Härte von 58–62 HRC und einer Oberflächenrauheit von 0,2–0,4 μm Ra. Der Betriebsdruck beträgt 1,0–1,6 MPa, und die Stromversorgung beträgt 380 V AC ±10% gemäß IEC 60038. Der Gesamtstromverbrauch beträgt 30–90 kW, das Maschinengewicht 8–20 t, und typische Abmessungen für eine Breite von 600 mm sind 3000×1500×2000 mm. Die IP-Schutzart beträgt IP54–IP65 gemäß IEC 60529. Verwendete Materialien umfassen gehärteten Stahl, Wolframcarbid, Edelstahl und Industriekeramik. Diese Spezifikationen sind Referenzbereiche; tatsächliche Werte müssen mit dem Hersteller für spezifische Modelle und Anwendungen bestätigt werden.

Funktionsprinzip

Die elektrodenbeschichtete Folie läuft zwischen zwei gegenläufig rotierenden beheizten Walzen unter präzise kontrolliertem Druck und Temperatur, wobei die Beschichtung auf die spezifizierte Dicke und Dichte komprimiert wird, während eine gleichmäßige Bahnspannung aufrechterhalten wird. Die Walzen werden auf einen kontrollierten Temperaturbereich (20–120 °C) erhitzt, um das Beschichtungsmaterial zu erweichen und eine gleichmäßige Verdichtung zu ermöglichen. Der Druck wird linear über die Bahnbreite (50–200 kN/cm) aufgebracht, und der Spalt zwischen den Walzen bestimmt die endgültige Dicke. Der Prozess gewährleistet eine gleichmäßige Elektrodendichte, die für die Batterieleistung entscheidend ist. Die Maschine arbeitet mit Geschwindigkeiten von 5–30 m/min, mit einer Dickenkontrollgenauigkeit von ±0,005 mm. Die Oberflächengüte und Härte der Walzen werden aufrechterhalten, um konsistente Ergebnisse zu gewährleisten. Das System umfasst eine Spannungsregelung, um eine Verformung der Bahn zu verhindern. Das Funktionsprinzip basiert auf mechanischer Kompression, wobei Parameter an spezifische Elektrodenanforderungen angepasst werden können.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Bahnbreite600–1200 mmMaximale Breite der elektrodenbeschichteten Folie, die verarbeitet werden kann
Linearer Druckbereich50–200 kN/cmSteuerbarer Druckbereich zwischen Walzen
Walzentemperaturbereich20–120 °CTemperaturregelbereich für beheizte Walze
Verarbeitungsgeschwindigkeit5–30 m/minMaximale Lineargeschwindigkeit der Elektrodenfolie durch die Walzen
Dickensteuerungsgenauigkeit±0.005 µmPräzision der Endelektrodendickensteuerung
Walzendurchmesser400–800 mmDurchmesser der Hauptkompressionswalzen
Betriebsdruck1.0–1.6 MPa
Walzenhärte58–62 HRCHardness affects wear resistance
Oberflächenrauheit der Walze0.2–0.4 μm RaSmoother surface improves coating quality
Stromversorgung380 ±10% V ACThree-phase, 50/60 HzIEC 60038
Gesamtleistung30–90 kWDepends on roller width and heating
Maschinengewicht8–20 tAffects installation requirements
Abmessungen (L×B×H)3000×1500×2000 mmTypical footprint for 600 mm width
SchutzartIP54–IP65Protects against dust and water jetsIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gehärteter Stahl Wolframkarbid Edelstahl Industriekeramik

Komponenten / BOM

Components / BOM
  • Hauptkompressionsrollen
    Druck und Wärme zur Komprimierung der Elektrodenbeschichtung anwenden
    Material: Vergüteter Stahl mit Wolframkarbidbeschichtung
  • Hydraulik-Drucksystem
    Erzeugung und Regelung präziser linearer Druck zwischen Walzen
    Material: Edelstahl und Industrielegierungen
  • Temperaturregelungseinheit
    Aufrechterhaltung der präzisen Walzentemperatur für optimale Elektrodenkompression
    Material: Heizelemente aus Edelstahl
  • Bandzugregelungssystem
    Aufrechterhaltung einer gleichmäßigen Folienzugspannung während der Verarbeitung
    Material: Präzisionslager und Sensoren
  • Dickenmesssensor
    Echtzeitüberwachung der Elektrodendicke während der Kompression
    Material: Lasermesskomponenten

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermischer Ausdehnungsmismatch zwischen Walzenkern (Koeffizient 11,0×10⁻⁶/°C) und -mantel (Koeffizient 16,5×10⁻⁶/°C) Mikrorissbildung an der Walzenoberfläche und Beschichtungsdickenvariation über ±2 μm Toleranz Isotherme Walzenkonstruktion mit kontrollierter Gradientenheizung, die ΔT<5°C über den Walzenquerschnitt aufrechterhält
Elektrodensuspensionshaftung übersteigt 0,5 MPa Scherfestigkeit zur Walzenoberfläche Beschichtungsablösung und Kalandrierkraftoszillation über ±10% des Sollwerts Nanostrukturierte DLC-Beschichtung (Reibungskoeffizient <0,1) mit integrierter Ultraschallreinigung bei 40 kHz

Technische Bewertung

Betriebsbereich
Betriebsbereich
50-200 kN Walzkraft, 0,5-5,0 m/min Bahngeschwindigkeit, 80-120°C Walzentemperatur
Belastungs- und Ausfallgrenzen
Walzendurchbiegung übersteigt 0,1 mm/m Länge bei 250 kN Kraft, Elektrodendichteabweichung >2% vom 1,6 g/cm³ Zielwert
Hertzsche Kontaktspannung übersteigt die 1500 MPa Streckgrenze von gehärteten Stahlwalzen, was plastische Verformung und Parallelitätsverlust verursacht
Fertigungskontext
Batterie-Elektroden-Kalandermaschine wird innerhalb von Elektrogeräteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

electrode rolling machine battery calendering press electrode compression machine electrode densification machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 200 MPa (maximaler Kalandrierdruck)
Weitere Spezifikationen:Elektrodenbeschichtungsbreite: 100-1000 mm, Bahngeschwindigkeit: 0,5-10 m/min, Dickentoleranz: ±1 μm
Betriebstemperatur:Umgebungstemperatur bis 80°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Lithium-Ionen-Batterieelektrodensuspensionen (Anode/Kathode)FestkörperbatterieelektrodenbeschichtungenSuperkondensator-Elektrodenmaterialien
Nicht geeignet: Wässrige Elektrodensuspensionen mit hohem Wassergehalt (Korrosionsrisiko für Komponenten)
Auslegungsdaten
  • Maximale Elektrodenbeschichtungsbreite (mm)
  • Zielelektrodendichte (g/cm³)
  • Erforderlicher Produktionsdurchsatz (Meter/Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Walzenoberflächenverschlechterung
Ursache: Abrasiver Verschleiß durch Elektrodenmaterialpartikel und chemische Korrosion durch Bindemittellösungsmittel, was zu ungleichmäßigem Kalandern und Oberflächendefekten führt.
Hydrauliksystemleckage
Ursache: Dichtungsdegradation aufgrund von Hochdruckzyklen und thermischer Belastung durch Dauerbetrieb, was zu Druckverlust und inkonsistenter Walzkraft führt.
Wartungsindikatoren
  • Hörbares Klopfen oder Schleifgeräusche von Walzenlagern, was auf Fehlausrichtung oder Schmierungsschaden hinweist.
  • Sichtbare Faltenbildung der Elektrodenfolie oder Dickenvariation, was auf Walzenparallelitätsprobleme oder Druckinkonsistenzen hindeutet.
Technische Hinweise
  • Implementierung vorausschauender Wartung mit Schwingungsanalyse an Walzenlagern und Laserausrichtungsprüfungen zur Früherkennung von Fehlausrichtung.
  • Verwendung fortschrittlicher Zustandsüberwachung für Hydraulikflüssigkeitsreinheit und -temperatur, gekoppelt mit geplanten Dichtungswechseln basierend auf Druckzykluszählungen.

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung - Maschinenrichtlinie 2006/42/EGASTM E18-22 - Standardprüfverfahren für Rockwellhärte
Fertigungsgenauigkeit
  • Walzenparallelität: +/- 0,01 mm
  • Walzenoberflächenrauheit: Ra ≤ 0,4 μm
Qualitätsprüfung
  • Dimensionsverifikation mittels Laserscanning
  • Zerstörungsfreie Prüfung (ZfP) - Ultraschallprüfung

Hersteller von Batterie-Elektroden-Kalandermaschine

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor/Sensor

Eine duale Komponente, die in einem elektrischen Schaltmodul sowohl physikalische Zustände erfasst als auch mechanische Aktionen auslöst.

Spezifikationen ansehen ->
Aktor/Magnetspule

Elektromechanisches Gerät, das elektrische Signale in mechanische Bewegung innerhalb einer Auslöseeinheit umwandelt.

Spezifikationen ansehen ->
Verstellbarer Arm

Eine mechanische Komponente, die eine flexible Positionierung des Lampenkopfes ermöglicht.

Spezifikationen ansehen ->
Einstellbare Elektrode

Eine bewegliche Elektrodenkomponente in einer Funkenstreckenanordnung, die eine präzise Einstellung des Abstands zwischen den Elektroden ermöglicht.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Zweck einer Batterie-Elektroden-Kalandermaschine?

Sie verdichtet Elektrodenbeschichtungen nach dem Beschichten und Trocknen, um eine gleichmäßige Dichte und Dicke zu erreichen, was die elektrische Leitfähigkeit und Batterieleistung verbessert.

Welche Schlüsselparameter sind bei der Auswahl dieser Maschine zu beachten?

Zu den Schlüsselparametern gehören maximale Bahnbreite, linearer Druckbereich, Walzentemperaturbereich, Verarbeitungsgeschwindigkeit, Dickenkontrollgenauigkeit, Walzendurchmesser, Härte, Oberflächenrauheit, Betriebsdruck, Stromversorgung, Gesamtleistung, Maschinengewicht, Abmessungen und Schutzart. Diese müssen an die Produktionsanforderungen angepasst werden.

Welche Materialien werden für den Bau dieser Maschine verwendet?

Die Maschine verwendet typischerweise gehärteten Stahl, Wolframkarbid, Edelstahl und Industriekeramik für Walzen und Strukturkomponenten, um Haltbarkeit und Verschleißfestigkeit zu gewährleisten.

Wie sollte die Maschine gewartet werden?

Regelmäßige Wartung umfasst die Überprüfung des Walzenoberflächenzustands, die Kalibrierung von Druck- und Temperaturregelungen, die Inspektion der Bahnspannungssysteme und die Überprüfung elektrischer Verbindungen. Befolgen Sie die Herstellerrichtlinien für spezifische Intervalle.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Elektrogeräteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Batterie-Elektroden-Kalandermaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Batterie-Elektroden-Kalandermaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Montagesystem für Leuchten
Nächstes Produkt
Batterie-Elektroden-Schlitzmaschine
AngebotChat