Strukturierte Fertigungsdaten · 2026

Schneidbrenner

Auf Basis strukturierter CNFX-Herstellerprofile wird Schneidbrenner im Bereich Herstellung von Metallwaren anhand von Nennstrom bis Einschaltdauer eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schneidbrenner wird durch die Baugruppe aus Elektrode und Düse beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die Komponente zur Erzeugung und Fokussierung des Plasmabogens in einem CNC-Plasmaschneidsystem

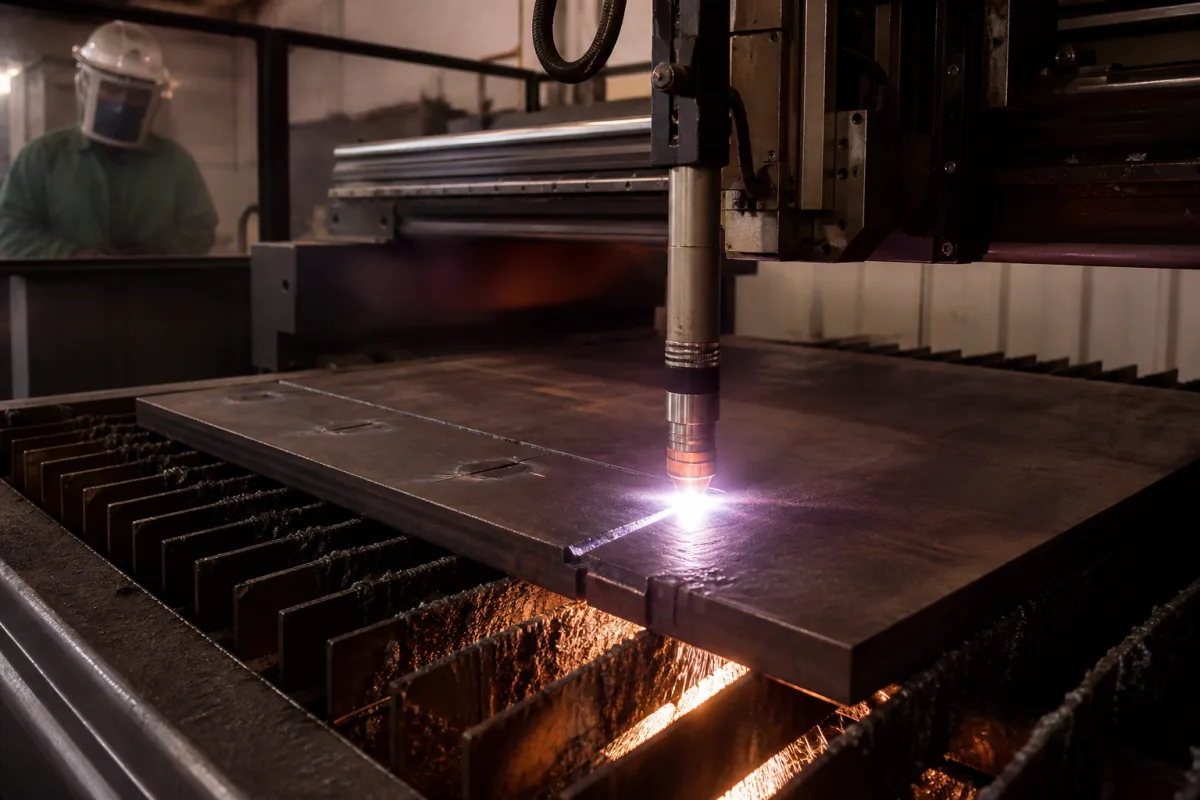
Schneidbrenner in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Dieser Schneidbrenner ist eine präzisionsgefertigte Komponente einer schweren CNC-Plasmaschneidmaschine. Seine Hauptfunktion besteht darin, den Hochtemperatur-Plasmabogen zu erzeugen, zu verengen und zu lenken, der zum Schneiden von leitfähigen Materialien verwendet wird. Der Brenner beherbergt die Elektrode, die Düse und das Gasverteilungssystem, die zusammenarbeiten, um einen fokussierten Plasmastrahl für präzise Materialtrennung zu erzeugen. Der Brenner ist für den Einsatz in der Herstellung von Metallprodukten konzipiert und ermöglicht präzises und effizientes Schneiden verschiedener Metalle. Er ist in verschiedenen Konfigurationen erhältlich, um unterschiedlichen Schneidanwendungen gerecht zu werden, mit Parametern wie Nennstrom, Einschaltdauer, Gasdruck, Kühldurchfluss, Brennerlänge, Gewicht, maximale Schnittdicke, Schnitttoleranz, Betriebstemperatur, IP-Schutzart, Brennerkörpermaterial und Isolationsspannung. Diese Parameter werden als Referenzbereiche bereitgestellt und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden. Der Brenner besteht aus Materialien wie Kupferlegierung, Wolfram, Keramik und Edelstahl, was Haltbarkeit und Leistung in anspruchsvollen industriellen Umgebungen gewährleistet. Der Brennerkörper besteht typischerweise aus Aluminiumlegierung 6061-T6 für effektive Wärmeableitung. Er arbeitet in einem Temperaturbereich von -10°C bis 50°C und hat eine IP-Schutzart von IP54 bis IP65, abhängig von der Umgebung. Die Isolationsspannung ist mit 1000 V ausgelegt und hält Hochfrequenzzündung stand. Die Schnitttoleranz beträgt ±0,5 mm für gerade Schnitte in Baustahl, und die maximale Schnittdicke reicht von 25 bis 50 mm, abhängig von Strom und Gas. Die Brennerlänge variiert von 150 bis 300 mm, und das Gewicht reicht von 0,8 bis 1,5 kg. Der Nennstrom beträgt 100–200 A, mit einer Einschaltdauer von 60–100% bei Nennstrom, bei kontinuierlicher schwerer Nutzung niedriger. Der Gasdruck sollte zwischen 0,4 und 0,6 MPa gehalten werden, um einen stabilen Lichtbogen zu gewährleisten, und der Kühldurchfluss sollte 1,5–2,5 l/min betragen, um eine Überhitzung der Elektrode zu verhindern. Diese Spezifikationen sind entscheidend für optimale Schneidleistung und Langlebigkeit der Brennerkomponenten. Konsultieren Sie immer die Herstellerdokumentation für genaue Werte und die Einhaltung relevanter Normen wie IEC 60974-7, IEC 60974-1, ISO 9013, IEC 60529 und ASTM B211.

Funktionsprinzip

Elektrische Energie ionisiert komprimiertes Gas (typischerweise Luft, Sauerstoff, Stickstoff oder Argon-Wasserstoff-Gemische) zwischen Elektrode und Düse und erzeugt einen Plasmabogen bei Temperaturen über 20.000 °C. Dieser überhitzte Plasmastrahl schmilzt und bläst Material entlang des programmierten Schneidpfads weg. Das Design des Brenners gewährleistet eine präzise Verengung und Lenkung des Lichtbogens, was saubere und genaue Schnitte ermöglicht. Der Gasstrom dient auch zur Kühlung der Brennerkomponenten und zum Entfernen von geschmolzenem Metall aus der Schnittzone.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennstrom100–200 ADetermines cutting thickness capabilityIEC 60974-7
Einschaltdauer60–100 %At rated current; lower for continuous heavy useIEC 60974-1
Gasdruck0.4–0.6 MPaToo low causes unstable arc
Kühldurchfluss1.5–2.5 L/minInsufficient cooling shortens electrode life
Brennerlänge150–300 mmAffects reach and maneuverability
Gewicht0.8–1.5 kgHeavier torches may require counterbalance
Max. Schnittdicke25–50 mmDepends on current and gas
Schnitttoleranz±0.5 mmFor straight cuts on mild steelISO 9013
Betriebstemperatur-10–50 °COutside range may affect seals and electronics
SchutzartIP54–IP65Higher rating for dusty or wet environmentsIEC 60529
Brennerkörpermaterial6061-T6Aluminum alloy for heat dissipationASTM B211
Isolationsspannung1000 VWithstands high-frequency ignitionIEC 60974-1

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kupferlegierung Wolfram Keramik Edelstahl

Komponenten / BOM

Components / BOM
  • Elektrode
    Erzeugt einen Lichtbogen und emittiert Elektronen zur Ionisierung von Gas
    Material: Wolfram oder Hafnium
  • Düse
    Verengt und fokussiert den Plasmabogen, regelt den Gasfluss
    Material: Kupferlegierung
  • Wirbelring
    Erzeugt eine Wirbelgasströmung zur Lichtbogenstabilisierung und Düsenschutz
    Material: Keramik oder Hochtemperaturkunststoff
  • Haltekappe
    Sichert die Düse und bietet elektrische Isolierung
    Material: Keramik oder Hochtemperatur-Kunststoff
  • Brennerkörper
    Der Kopf selbst: hält die Verbrauchsmaterialien, führt Gas und Strom und bestimmt die Lichtbogengeometrie.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Gasdurchflussrate unter 15 L/min bei 0,7 MPa Doppel-Lichtbogenbildung zwischen Elektrode und Düse Integration eines Massendurchflussreglers mit 0,1 L/min Auflösung und Druckgeber-Rückkopplungsschleife
Kühlmittelleitfähigkeit über 5 μS/cm aufgrund von Ionenkontamination Elektrolytische Korrosion der Elektrode (Hafnium-Einsatz) an Lichtbogenansatzpunkten Implementierung eines Deionisierungspatronensystems mit Leitfähigkeitsüberwachung und automatischer Umgehung bei 3 μS/cm Grenzwert

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa (5-20 bar) Gasdruck, 100-400 A Stromstärke, 100-200 VDC Lichtbogenspannung
Belastungs- und Ausfallgrenzen
Elektrodenverschleiß über 2,0 mm Tiefe, Düsenöffnungsdurchmesserausdehnung über 0,5 mm vom Nennwert, Kühlmitteltemperatur über 60°C
Thermische Ermüdung durch zyklische Erwärmung (Plasmalichtbogentemperaturen 15.000-30.000 K) und Abkühlungszyklen, die zu Mikrorissausbreitung in Kupferkomponenten (Düse, Elektrode) gemäß dem Coffin-Manson-Ermüdungsgesetz führen
Fertigungskontext
Schneidbrenner wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 120 psi (8,3 bar) Gasversorgungsdruck
Durchflussrate:30-150 SCFH (Standardkubikfuß pro Stunde) für Plasmagas, 10-50 SCFH für Schutzgas
Betriebstemperatur:Umgebungstemperatur bis 60°C (Betrieb), -20°C bis 80°C (Lagerung)
Montage- und Anwendungskompatibilität
Baustahl (bis zu 1,5 Zoll dick)Edelstahl (bis zu 1 Zoll dick)Aluminium (bis zu 0,75 Zoll dick)
Nicht geeignet: Leitfähige Materialien mit hoher Reflektivität (z.B. Kupfer, Messing) ohne spezielle Hochfrequenz-Zündsysteme
Auslegungsdaten
  • Materialtyp und maximale zu schneidende Dicke
  • Erforderliche Schnittgeschwindigkeit (Zoll pro Minute)
  • Verfügbare Stromversorgungskapazität (Stromstärke und Einschaltdauer)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Düsenverstopfung
Ursache: Ablagerung von Schlacke, Spritzern oder Schmutz aus Schneidvorgängen, oft aufgrund unzureichendem Abstand, verunreinigtem Gas oder mangelnder Reinigung zwischen den Einsätzen.
Ausfall des Gasmischventils
Ursache: Verschleiß, Korrosion oder Verunreinigung interner Dichtungen und Komponenten durch Feuchtigkeit in Gasleitungen, Partikeleintrag oder wiederholte thermische Zyklen, die zu falschen Brenngas-Sauerstoff-Verhältnissen führen.
Wartungsindikatoren
  • Unregelmäßiges oder 'Drachenatem'-Flammentmuster mit übermäßigen Funken oder Knackgeräuschen, was auf falsche Gasmischung oder Düsenverstopfung hinweist.
  • Sichtbare Oxidation, Grübchenbildung oder Verformung an der Düsenspitze, oft begleitet von reduzierter Schnittqualität oder erhöhter Schlackenanhaftung.
Technische Hinweise
  • Implementieren Sie ein strenges Düseninspektions- und Reinigungsprogramm mit geeigneten Werkzeugen (z.B. Düsenreiniger, keine improvisierten Gegenstände) und halten Sie den korrekten Abstand gemäß Herstellerspezifikationen ein.
  • Installieren und warten Sie Inline-Gasfilter und Feuchtigkeitsabscheider und spülen Sie Gasleitungen regelmäßig, um Verunreinigungen zu verhindern, die Ventil- und Düsenverschleiß beschleunigen.

Konformität und Fertigungsnormen

Referenznormen
ISO 5172:2017 (Gasschweißausrüstung - Brenner für Gasschweißen, -erwärmen und -schneiden - Anforderungen und Prüfungen)ANSI Z49.1:2021 (Sicherheit beim Schweißen, Schneiden und verwandten Verfahren)EN ISO 5172:2017 (Europäische Übernahme von ISO 5172 für CE-Kennzeichnung)
Fertigungsgenauigkeit
  • Düsenbohrungsdurchmesser: +/-0,05 mm
  • Ventilsitzplanheit: 0,08 mm maximale Abweichung
Qualitätsprüfung
  • Hydrostatischer Drucktest (typischerweise 1,5x Betriebsdruck)
  • Dichtheitsprüfung mit Inertgas und Seifenlösung

Hersteller von Schneidbrenner

6 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Changzhou City ChiNa Welding Equipment CO.,Ltd.
Changzhou · CN
Fertigt außerdem: Welding Torch (Gun)、Welding Torch、Fan (Air-Cooled)
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “PLASMA CUTTING TORCH”
Quellseite ansehen ↗ cnaweld.com · geprüft am 2026-09-08
Changzhou Huarui Welding & Cutting Machinery Co., Ltd.
· CN
Fertigt außerdem: Electrode Holder、Aluminum Cable Gland、Welding Torch und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “PLASMA Cutting Torch”
Quellseite ansehen ↗ huarui-cn.com · geprüft am 2026-09-08
Foshan Intej Industrial Group Co., Ltd.
Foshan · CN
Fertigt außerdem: Laser Welding Machine、Welding Torch
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Plasma Cutting Torch”
Quellseite ansehen ↗ migweldtorch.com · geprüft am 2026-09-08
Fujian Aotai Automation Equipment Co., Ltd.
Jinan · CN
Fertigt außerdem: Solar Inverter
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Plasma Cutting Torch”
Quellseite ansehen ↗ aotaiwelding.com · geprüft am 2026-09-03
Renqiu Gaoyi Welding Equipment Co., Ltd.
· CN
Fertigt außerdem: Welding Torch
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Plasma Cutting Torch”
Quellseite ansehen ↗ gaoyiwelding.com · geprüft am 2026-09-14
Shandong Jiaxin Machinery Equipment Co., Ltd.
Jining · CN
Fertigt außerdem: Fiber Laser Cutting Machine、Laser Welding Machine、Laser Cutting System und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Cutting Torch”
Quellseite ansehen ↗ cutprofession.com · geprüft am 2026-09-04

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelverschraubung

Aluminiumfitting zur Befestigung und Abdichtung von elektrischen Kabeln, die in Gehäuse eintreten

Spezifikationen ansehen ->
Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden im Schneidbrenner verwendet?

Der Brenner besteht aus Kupferlegierung, Wolfram, Keramik und Edelstahl. Der Brennerkörper besteht typischerweise aus Aluminiumlegierung 6061-T6 zur Wärmeableitung.

Was ist die maximale Schnittdicke?

Die maximale Schnittdicke reicht von 25 bis 50 mm, abhängig von Strom und Gas. Dies ist ein Referenzbereich; konsultieren Sie den Hersteller für spezifische Modellfähigkeiten.

Welcher Gasdruck ist für stabilen Betrieb erforderlich?

Der Gasdruck sollte zwischen 0,4 und 0,6 MPa gehalten werden. Zu niedriger Druck kann einen instabilen Lichtbogen verursachen.

Wie hoch ist die Einschaltdauer des Brenners?

Die Einschaltdauer beträgt 60–100% bei Nennstrom, kann aber bei kontinuierlicher schwerer Nutzung niedriger sein. Dies gibt den Prozentsatz der Zeit an, in der der Brenner innerhalb eines 10-Minuten-Zyklus bei Nennstrom betrieben werden kann.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schneidbrenner

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schneidbrenner?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Scheibe/Sitz-Baugruppe
Nächstes Produkt
Schweißbrenner
AngebotChat