Technische Definition
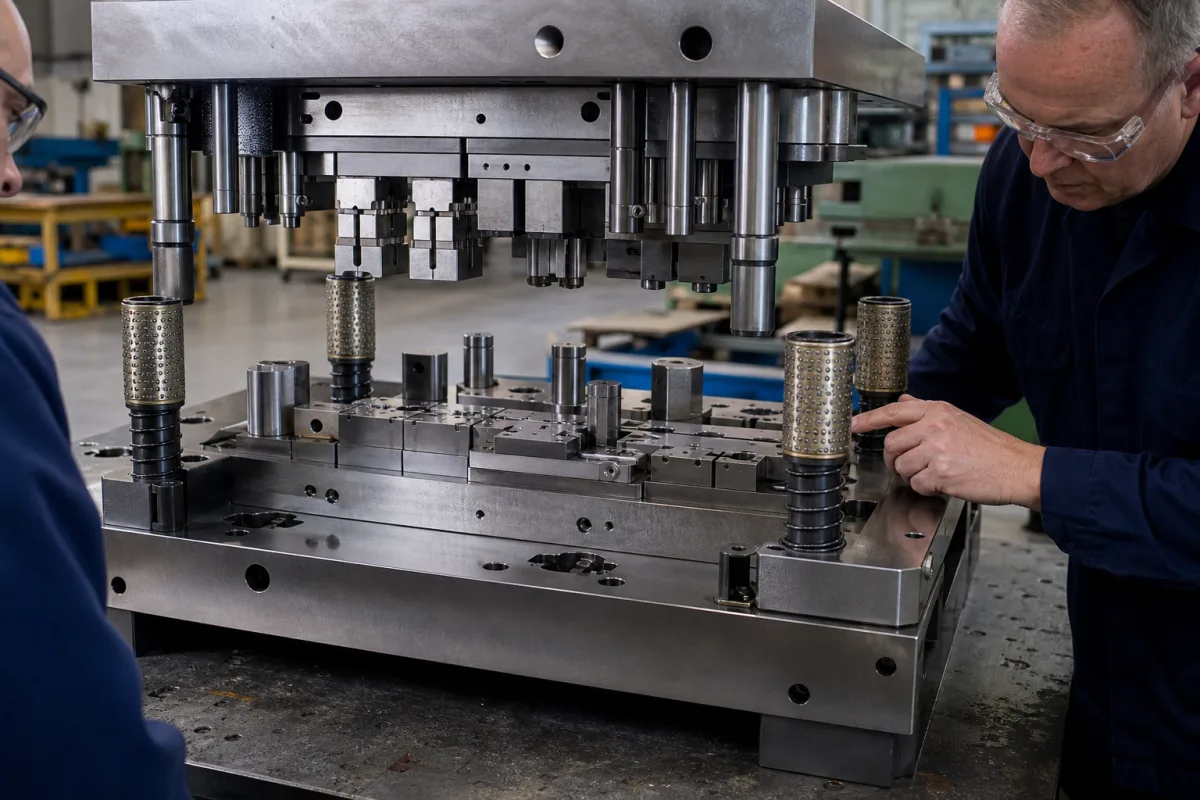
In einer hydraulischen Schmiedepresse ist der Werkzeugsatz die kritische Werkzeugkomponente, die direkt mit dem Metallwerkstück in Kontakt kommt und es formt. Er besteht aus präzise bearbeiteten Ober- und Untergesenken, die jeweils am Pressenstößel und am Aufnahmetisch montiert sind. Der Werkzeugsatz bestimmt die endgültige Form, die Abmessungen und die Oberflächengüte der Schmiedeteile durch kontrollierte Verformung unter extremem hydraulischem Druck. Das Obergesenk ist am Stößel befestigt, der die Presskraft überträgt, während das Untergesenk fest auf dem Aufnahmetisch sitzt. Die Gesenkformen sind als Negativ der gewünschten Teilgeometrie bearbeitet, einschließlich Entformungsschrägen, Radien und Freiräumen, um den Materialfluss und das Auswerfen des Teils zu erleichtern. Führungssäulen und Buchsen gewährleisten die Ausrichtung zwischen Ober- und Untergesenk bei jedem Hub, erhalten die Maßgenauigkeit und reduzieren den Verschleiß. Der Werkzeugsatz muss wiederholten hochbelasteten Zyklen standhalten; die Materialauswahl erfolgt nach Zähigkeit, Härte und Warmrissbeständigkeit. Übliche Materialien sind Werkzeugstähle wie H13 und D2, Schnellarbeitsstahl und Hartmetalleinsätze für verschleißanfällige Bereiche. Zu den wichtigsten Parametern gehören Gesamthöhe (200–500 mm), Gewicht (500–5000 kg), Arbeitsfläche (300×300 bis 800×800 mm), Betriebsdruck (1,0–1,6 MPa), maximale Schmiedekraft (1000–10000 kN), Führungssäulendurchmesser (20–80 mm), Anzahl der Führungssäulen (2–4), Parallelitätstoleranz (±0,02–±0,05 mm nach ISO 1101), Oberflächenhärte (45–60 HRC nach ASTM E18), Betriebstemperatur (-20 bis 200 °C), Werkstoffgüte (z. B. 5CrNiMo–4Cr5MoSiV1 nach GB/T 1299) und Oberflächengüte (Ra 0,4–0,8 µm nach ISO 1302). Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem Hersteller für die jeweilige Anwendung bestätigt werden. Der Werkzeugsatz ist ein Verschleißteil; regelmäßige Inspektion auf Risse, Verformung und Oberflächenverschleiß ist unerlässlich. Eine ordnungsgemäße Schmierung und Kühlung sind erforderlich, um thermische und mechanische Spannungen zu beherrschen. Wenn der Werkzeugsatz die Parallelitäts- oder Oberflächentoleranzen nicht mehr einhält, muss er überarbeitet oder ersetzt werden, um die Schmiedequalität und die Pressensicherheit zu gewährleisten.
Funktionsprinzip
Der Werkzeugsatz funktioniert, indem er die hydraulische Kraft vom Pressenstößel aufnimmt, der das Obergesenk nach unten treibt, um das erhitzte Metallwerkstück gegen das stationäre Untergesenk zu pressen. Diese plastische Verformung findet in den Gesenkformen statt, wodurch das Metall fließt und die gewünschte Form ausfüllt. Die Gesenke sind mit geeigneten Entformungsschrägen, Radien und Freiräumen konstruiert, um das Auswerfen des Teils und die Maßgenauigkeit zu gewährleisten. Führungssäulen und Buchsen halten die Ausrichtung zwischen Ober- und Untergesenk aufrecht, verhindern seitliches Verschieben und gewährleisten eine konsistente Teilgeometrie. Die aufgebrachte Kraft muss die erforderliche Formkraft (1000–10000 kN) überschreiten, um eine vollständige Formfüllung zu erreichen. Die Betriebstemperatur wird kontrolliert, um ein Erweichen des Materials zu vermeiden; der empfohlene Bereich liegt bei -20 bis 200 °C. Nach jedem Hub fährt die Presse zurück, und das Schmiedeteil wird ausgeworfen. Der Werkzeugsatz muss regelmäßig auf Verschleiß, Risse und Verformung geprüft und bei Überschreitung der Toleranzen überarbeitet oder ersetzt werden.