Strukturierte Fertigungsdaten · 2026

Ständerguss/-schweißkonstruktion

Auf Basis strukturierter CNFX-Herstellerprofile wird Ständerguss/-schweißkonstruktion im Bereich Maschinen- und Anlagenbau anhand von Säulenhöhe bis Säulenbreite eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Ständerguss/-schweißkonstruktion wird durch die Baugruppe aus Grundplatte und Vertikaler Rahmen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

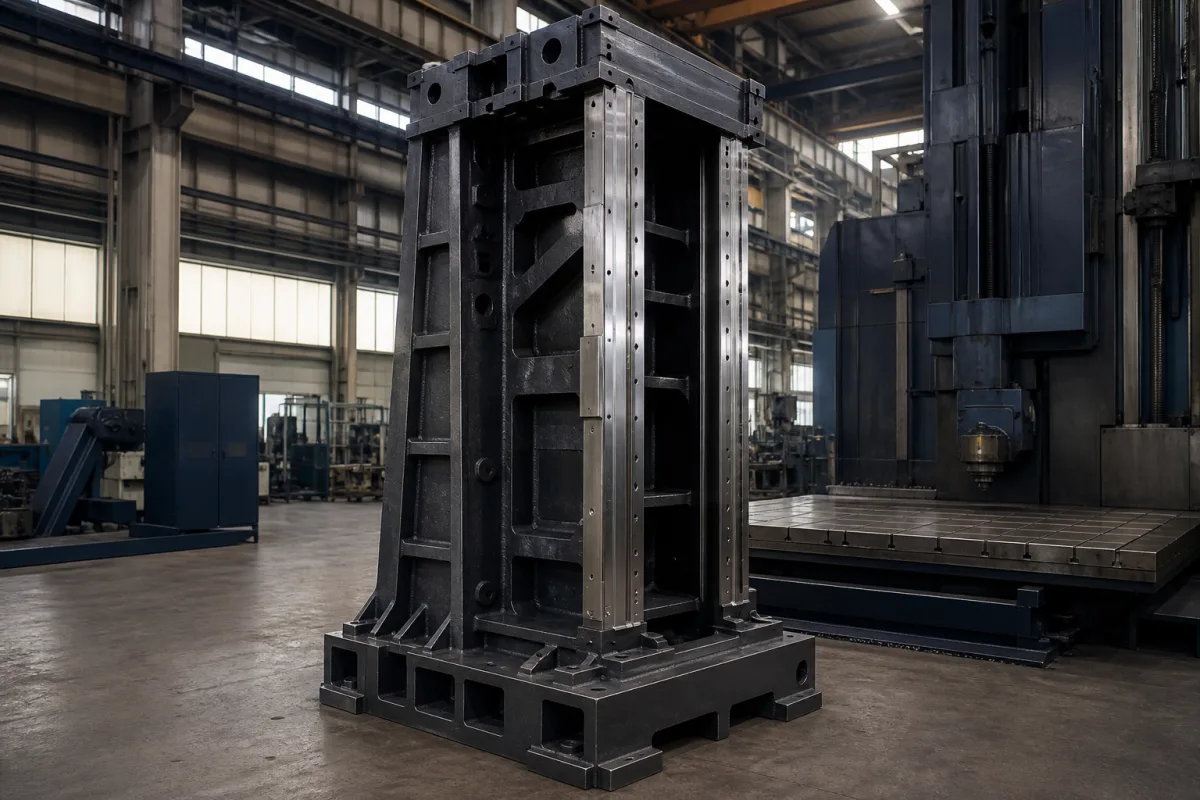
Vertikales Strukturbauteil für Steifigkeit und Ausrichtung von Maschinenbett- und Ständerbaugruppen.

Ständerguss/-schweißkonstruktion in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Ständerguss oder die Ständerschweißkonstruktion ist das vertikale Strukturelement, das Steifigkeit, Stabilität und präzise Ausrichtung für die Maschinenbett- und Ständerbaugruppe bietet. Es dient als primäres lasttragendes Element, das die beweglichen Komponenten der Maschine unterstützt und gleichzeitig die geometrische Genauigkeit unter Betriebskräften aufrechterhält. Dieses Bauteil wird typischerweise aus Gusseisen, Stahlschweißkonstruktionen oder Granitverbundwerkstoff hergestellt, die jeweils unterschiedliche Eigenschaften bieten: Gusseisen bietet hervorragende Dämpfung und Verschleißfestigkeit, Stahlschweißkonstruktionen bieten hohe Festigkeit und Designflexibilität, und Granitverbundwerkstoff bietet überlegene thermische Stabilität und Vibrationsdämpfung. Die Abmessungen der Säule, einschließlich Höhe (1500–4000 mm), Breite (300–800 mm) und Tiefe (300–600 mm), bestimmen den Arbeitsbereich und den Platzbedarf der Maschine. Die Wandstärke (20–50 mm) wird gewählt, um die erforderliche Steifigkeit zu erreichen, während das Gewicht (500–5000 kg) Versand und Installation beeinflusst. Materialgüten für Gusseisen liegen typischerweise zwischen HT250 und HT350 gemäß GB/T 9439, mit Zugfestigkeit von 250–350 MPa und Härte von 170–240 HB. Führungsbahn-Montageflächen erfordern Ebenheits- und Rechtwinkligkeitstoleranzen von 0,02–0,05 mm gemäß ISO 1101 und Oberflächenrauheit von Ra 1,6–3,2 μm gemäß ISO 1302. Die Säule arbeitet in einem Temperaturbereich von -10°C bis 60°C; das Überschreiten dieses Bereichs kann die Materialeigenschaften beeinträchtigen. Diese Spezifikationen dienen als Referenzbereiche für Verzeichniszwecke; tatsächliche Werte müssen mit dem rechtlichen Hersteller oder Lieferanten für spezifische Modelle und Anwendungen bestätigt werden. Die Säule ist ein kritisches Bauteil in Werkzeugmaschinen wie Vertikalbearbeitungszentren, Fräsmaschinen und Bohrmaschinen, wo ihre strukturelle Integrität direkt die Bearbeitungsgenauigkeit und Wiederholbarkeit beeinflusst.

Funktionsprinzip

Die Säule fungiert als starre vertikale Stützstruktur, die Lasten von den beweglichen Elementen der Maschine (wie Spindeln, Werkzeugköpfen oder Arbeitstischen) auf das Fundament überträgt. Sie erhält die Dimensionsstabilität durch ihr strukturelles Design und ihre Materialeigenschaften, wodurch präzise Ausrichtung und minimale Durchbiegung während der Bearbeitung gewährleistet werden. Der Querschnitt und die Wandstärke der Säule sind optimiert, um Biege- und Torsionskräfte zu widerstehen, während ihre Materialzusammensetzung Dämpfung bietet, um Vibrationen zu absorbieren. Auf den Säulenflächen montierte Führungen leiten die vertikale Bewegung der Spindel oder des Werkzeugkopfs, und die Ebenheits- und Rechtwinkligkeitstoleranzen der Säule gewährleisten einen präzisen Verfahrweg. Die Basis der Säule ist mit dem Maschinenbett verschraubt, und ihre Oberseite kann zusätzliche Komponenten tragen. Unter Betriebskräften muss die Säule ihre Geometrie beibehalten, um Bearbeitungsfehler zu vermeiden. Die Wahl des Materials – Gusseisen, Stahlschweißkonstruktion oder Granitverbundwerkstoff – beeinflusst Steifigkeit, Dämpfung und thermisches Verhalten und damit die Gesamtleistung der Maschine.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Säulenhöhe1500–4000 mmDetermines machine work envelope
Säulenbreite300–800 mmAffects stiffness and footprint
Säulentiefe300–600 mmAffects stiffness and footprint
Wanddicke20–50 mmThicker for higher rigidity
Gewicht500–5000 kgInfluences shipping and installation
WerkstoffgüteHT250–HT350Cast iron for damping; steel for weldmentsGB/T 9439
Zugfestigkeit250–350 MPaMinimum for structural integrityGB/T 9439
Härte170–240 HBEnsures wear resistance on guidewaysGB/T 9439
Ebenheitstoleranz0.02–0.05 mmCritical for guideway mountingISO 1101
Rechtwinkligkeitstoleranz0.02–0.05 mmEnsures column alignmentISO 1101
OberflächenrauheitRa 1.6–3.2 μmOn mounting facesISO 1302
Betriebstemperatur-10–60 °CBeyond range may affect material properties

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gusseisen Stahlschweißkonstruktion Granitverbundwerkstoff

Komponenten / BOM

Components / BOM
  • Grundplatte
    Bietet die Montageschnittstelle zur Maschinenbettfundament
    Material: Stahl
  • Vertikaler Rahmen
    Haupttragelement zur Gewährleistung von Steifigkeit und Tragfähigkeit
    Material: Gusseisen oder Stahl
  • Führungsschienen-Montageflächen
    Präzisionsbearbeitete Flächen zur Befestigung von Linearführungsschienen
    Material: gehärteter Stahl
  • Innenrippen
    Strukturelle Verstärkung zur Minimierung von Durchbiegung und Schwingung
    Material: wie Hauptstruktur
  • Deckelplatte
    Schnittstelle zur Montage von Querträgern oder Überkopfkomponenten
    Material: Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Resonanzschwingung bei Eigenfrequenz (Bereich 15-25 Hz) Beschleunigte Ermüdungsrissausbreitung in der Schweißwärmeeinflusszone Dynamischer Schwingungstilger abgestimmt auf 20 Hz mit Dämpfungsverhältnis ζ=0,15
Thermischer Gradient übersteigt 40°C/m während des Schweißprozesses Eigenspannungsbedingter Verzug, der die Ebenheitstoleranz von 2 mm überschreitet Spannungsarmglühen nach dem Schweißen bei 600°C für 2 Stunden gemäß ASME Abschnitt VIII

Technische Bewertung

Betriebsbereich
Betriebsbereich
Druckspannung: 0-150 MPa, Durchbiegung: 0-0,5 mm/m, Temperatur: -20°C bis 80°C
Belastungs- und Ausfallgrenzen
Überschreitung der Streckgrenze bei 250 MPa (ASTM A36 Stahl), Knicken bei Schlankheitsgrad > 120, Ermüdungsrissbildung bei 10^6 Zyklen mit Spannungsamplitude > 75 MPa
Euler-Knickinstabilität (kritische Last P_kr = π²EI/L²), Hochzyklusermüdung durch zyklische Biegemomente (Paris-Gesetz: da/dN = C(ΔK)^m), Spannungsrisskorrosion in chloridhaltigen Umgebungen (>50 ppm Cl⁻)
Fertigungskontext
Ständerguss/-schweißkonstruktion wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nicht anwendbar (strukturelles Bauteil, kein Druckbehälter)
Durchflussrate:Nicht anwendbar (strukturelles Bauteil, kein Durchfluss)
Betriebstemperatur:-20°C bis 150°C (Betriebsbereich, abhängig vom Werkstoffgrad)
Montage- und Anwendungskompatibilität
Kühlschmierstoffe für Werkzeugmaschinen (ölbasiert)Industrielle SchmierstoffeSaubere, trockene Luftumgebungen
Nicht geeignet: Chloridreiche oder saure chemische Umgebungen (Risiko von Spannungsrisskorrosion)
Auslegungsdaten
  • Maximale vertikale Last (statisch + dynamisch)
  • Erforderliche Steifigkeit/Durchbiegungsgrenzen
  • Maschinenabmessungen/Säulenhöhenanforderungen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung
Ursache: Zyklische thermische Spannungen aus Gießprozessen und mechanischer Belastung, die oft an Schweißnahtübergängen oder geometrischen Spannungskonzentratoren entstehen.
Verzug/Verwölbung
Ursache: Eigenspannungen aus ungleichmäßiger Abkühlung während des Gießens oder Schweißens, verstärkt durch unsachgemäße Wärmebehandlung oder Abstützung im Betrieb.
Wartungsindikatoren
  • Sichtbare Rissausbreitung oder neue Risse an Schweißnähten oder Gussübergängen
  • Hörbares Knacken oder Knallen während thermischer Zyklen, das Spannungsabbau-Bewegungen anzeigt
Technische Hinweise
  • Durchführung einer Spannungsarmglühung nach dem Schweißen (PWHT) zur Reduzierung von Eigenspannungen und Verbesserung des Gefüges in kritischen Schweißkonstruktionen
  • Regelmäßige zerstörungsfreie Prüfung (ZfP) wie Ultraschall- oder Eindringprüfung, um unter der Oberfläche liegende Fehler vor einem katastrophalen Versagen zu erkennen

Konformität und Fertigungsnormen

Referenznormen
ISO 11970:2016 (Stahlgussstücke für Druckbehälter)ASTM A488/A488M (Standardpraxis für Stahlgussstücke, Schweißen, Qualifikation von Verfahren und Personal)EN 1090-2 (Ausführung von Stahl- und Aluminiumtragwerken - Teil 2: Technische Anforderungen für Stahltragwerke)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,05 mm
  • Ebenheit der Montageflächen: 0,1 mm pro 300 mm
Qualitätsprüfung
  • Eindringprüfung (PT) für Oberflächenfehler
  • Ultraschallprüfung (UT) für innere Ungänzen

Hersteller von Ständerguss/-schweißkonstruktion

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden für Ständerguss oder Schweißkonstruktionen verwendet?

Häufige Materialien sind Gusseisen (z. B. HT250–HT350 gemäß GB/T 9439), Stahlschweißkonstruktionen und Granitverbundwerkstoff. Jedes Material bietet unterschiedliche Eigenschaften: Gusseisen bietet gute Dämpfung und Verschleißfestigkeit, Stahlschweißkonstruktionen bieten hohe Festigkeit und Designflexibilität, und Granitverbundwerkstoff bietet hervorragende thermische Stabilität und Vibrationsdämpfung. Die Wahl hängt von den Anforderungen an Steifigkeit, Dämpfung und Kosten ab.

Was sind die typischen Abmessungsbereiche für eine Säule?

Typische Referenzbereiche sind: Höhe 1500–4000 mm, Breite 300–800 mm, Tiefe 300–600 mm, Wandstärke 20–50 mm und Gewicht 500–5000 kg. Diese Werte sind Verzeichnisreferenzen und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten bestätigt werden.

Welche Toleranzen sind für Führungsbahnen der Säule kritisch?

Kritische Toleranzen umfassen Ebenheit und Rechtwinkligkeit von 0,02–0,05 mm gemäß ISO 1101 sowie Oberflächenrauheit von Ra 1,6–3,2 μm gemäß ISO 1302 auf Montageflächen. Diese gewährleisten präzise Ausrichtung und reibungslose Bewegung der beweglichen Komponenten der Maschine. Bestätigen Sie diese Werte immer mit dem Hersteller für die spezifische Säule.

Wie beeinflusst die Betriebstemperatur die Leistung der Säule?

Der empfohlene Betriebstemperaturbereich liegt bei -10°C bis 60°C. Das Überschreiten dieses Bereichs kann die Materialeigenschaften wie Festigkeit und Dimensionsstabilität beeinträchtigen, was zu reduzierter Genauigkeit oder struktureller Integrität führen kann. Für extreme Umgebungen konsultieren Sie den Hersteller zur Eignung von Material und Design.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Ständerguss/-schweißkonstruktion

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Ständerguss/-schweißkonstruktion?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Strömungsverteiler
Nächstes Produkt
Stößel / Stempel
AngebotChat