Strukturierte Fertigungsdaten · 2026

Maschinenbett & Ständer

Auf Basis strukturierter CNFX-Herstellerprofile wird Maschinenbett & Ständer im Bereich Maschinen- und Anlagenbau anhand von Tischbreite bis Tischlänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Maschinenbett & Ständer wird durch die Baugruppe aus Bettguss/Bauteilgruppe und Säulenguss/Schweißbaugruppe beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

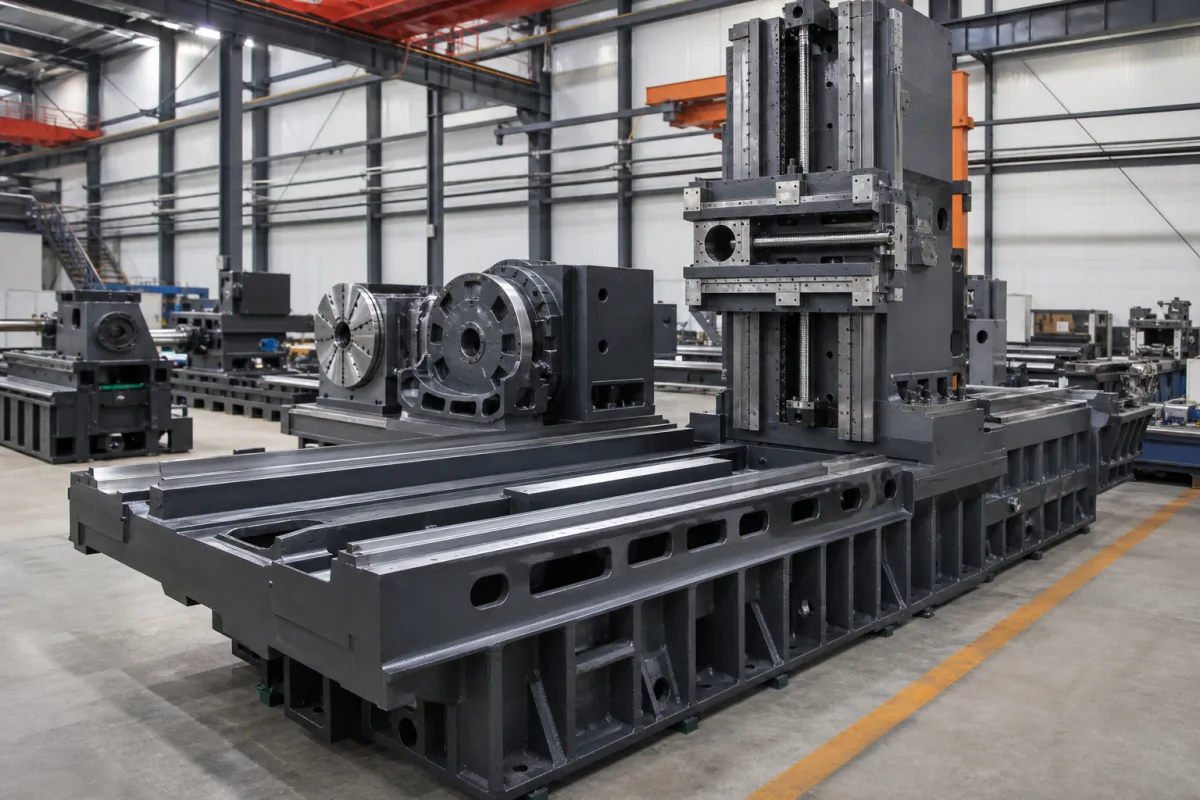
Die grundlegende Strukturbaugruppe, die Steifigkeit, Stabilität und präzise Führung für das mehrachsige CNC-Bearbeitungszentrum bietet.

Maschinenbett & Ständer in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Maschinenbett & der Ständer bilden das Kernstrukturgerüst des schweren Aluminiumprofil-Mehrachsen-CNC-Bearbeitungszentrums. Das Bett dient als stabile, schwingungsdämpfende Basis, die alle anderen Komponenten trägt und Schnittkräfte absorbiert. Der Ständer, vertikal auf dem Bett montiert, bietet die starre vertikale Achse für die Spindel und andere bewegliche Elemente. Zusammen gewährleisten sie die geometrische Genauigkeit, thermische Stabilität und dynamische Steifigkeit, die für die hochpräzise, schwere Bearbeitung von Aluminiumprofilen und anderen Materialien über mehrere Achsen erforderlich sind.

Hergestellt aus Materialien wie Gusseisen (z.B. Mechanite, Grauguss), Mineralguss (Polymerbeton) oder geschweißtem Stahl, sind Bett und Ständer so konstruiert, dass sie die statische und dynamische Steifigkeit maximieren. Das Bett ist typischerweise ein massives, verripptes Gussteil oder eine Schweißkonstruktion, die darauf ausgelegt ist, die Durchbiegung unter Last zu minimieren. Der Ständer ist so konstruiert, dass er Biege- und Torsionskräften widersteht. Beide Komponenten arbeiten zusammen, um einen stabilen, nicht verformenden Referenzrahmen zu bieten. Auf ihren Oberflächen sind Linearführungen oder gehärtete Führungsbahnen montiert, die eine präzise, reibungsarme Bewegung der Schlitten und Wagen der Maschine ermöglichen.

Wichtige Parameter für die Auswahl umfassen Werkstücktischbreite (500–1200 mm), Werkstücktischlänge (1000–3000 mm), maximale Lastkapazität (1000–5000 kg), Positioniergenauigkeit (±0,005–±0,02 mm nach ISO 230-2), Wiederholgenauigkeit (±0,003–±0,01 mm nach ISO 230-2), Ebenheit (0,01–0,03 mm/m nach ISO 1101), Geradheit der Führungen (0,005–0,02 mm/m nach ISO 230-1), Materialgüte (HT250–HT300 nach GB/T 9439), Wärmebehandlung (600–700 °C), Betriebstemperatur (5–45 °C), relative Luftfeuchtigkeit (35–85%) und Maschinengewicht (3000–15000 kg). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden. Die aufgeführten Normen sind Beschaffungs- oder Verifizierungsreferenzen, keine Zertifizierungen oder Konformitätsnachweise.

Funktionsprinzip

Das Bett ist als massives, verripptes Gussteil oder Schweißkonstruktion ausgelegt, um die statische und dynamische Steifigkeit zu maximieren und die Durchbiegung unter Last zu minimieren. Der Ständer ist so konstruiert, dass er Biege- und Torsionskräften widersteht. Beide Komponenten arbeiten zusammen, um einen stabilen, nicht verformenden Referenzrahmen zu bieten. Auf ihren Oberflächen sind Linearführungen oder gehärtete Führungsbahnen montiert, die eine präzise, reibungsarme Bewegung der Schlitten und Wagen der Maschine ermöglichen. Ihre inhärente Steifigkeit stellt sicher, dass Schnittkräfte absorbiert werden, ohne Rattern oder Positionsfehler zu verursachen, und die programmierte Werkzeugbahn genau eingehalten wird.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Tischbreite500–1200 mmBestimmt die maximale Werkstückbreite
Tischlänge1000–3000 mmBestimmt die maximale Werkstücklänge
Maximale Belastbarkeit1000–5000 kgÜberschreitung kann zu Durchbiegung führen
Positioniergenauigkeit±0.005–±0.02 mmEntscheidend für die BearbeitungstoleranzISO 230-2
Wiederholgenauigkeit±0.003–±0.01 mmSichert die Konstanz in der SerienfertigungISO 230-2
Ebenheit0.01–0.03 mm/mBeeinflusst die WerkstückoberflächenqualitätISO 1101
Geradheit der Führungen0.005–0.02 mm/mSichert eine genaue WerkzeugbahnISO 230-1
WerkstoffgüteHT250–HT300Höhere Güte verbessert die DämpfungGB/T 9439
Wärmebehandlung600–700 °CSpannungsarmglühen zur Vermeidung von Verzug
Betriebstemperatur5–45 °CAußerhalb des Bereichs wird die Genauigkeit beeinträchtigt
Relative Luftfeuchtigkeit35–85 %Höhere Luftfeuchte kann Korrosion verursachen
Maschinengewicht3000–15000 kgBeeinflusst die Fundamentanforderungen

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gusseisen (z.B. Mechanite, Grauguss) Mineralguss (Polymerbeton) Geschweißter Stahl

Komponenten / BOM

Components / BOM
  • Bettguss/Bauteilgruppe
    Primäre tragende Grundstruktur mit innerer Verrippung für Steifigkeit und Hohlräumen zur Kühlmittel-/Spanabfuhr.
    Material: Gusseisen oder Stahl
  • Säulenguss/Schweißbaugruppe
    Vertikales Tragbauteil, das den Spindelkopf trägt und die Schnittkräfte in der Z-Achse aufnimmt.
    Material: Gusseisen oder Stahl
  • Führungsbahn-Montageflächen
    Präzisionsbearbeitete und oft gehärtete Flächen am Bett und Ständer, an denen Linearführungsbahnen für Achsbewegungen installiert werden.
    Material: Gehärteter Stahl oder mit Turcit/Kunststofflaminiert
  • Nivellierfüße/Fundamentauflagen
    Verstellbare Aufnahmen, die in das Bett integriert sind, um die gesamte Maschine auf der Werkstattböden auszurichten.
    Material: Stahl
  • Versteifungsrippen
    Innere Stegstrukturen in Gussteilen/Schweißkonstruktionen zur Maximierung des Steifigkeits-Gewichts-Verhältnisses und Dämpfung von Schwingungen.
    Material: Gusseisen oder Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Zyklische thermische Belastung mit ΔT>50°C verursacht differentielle Ausdehnung zwischen Bettguss und Lineargleitführungen Geometrische Genauigkeitsverschlechterung über 0,02 mm/m Geradheitsfehler, erhöhte Reibung >0,15 Reibungskoeffizient an Gleitbahnen Isothermes Design mit angepassten thermischen Ausdehnungskoeffizienten (α=12,0±0,5×10⁻⁶/K), erzwungene Konvektionskühlung, die ΔT<10°C über die Struktur aufrechterhält, thermische Kompensationsalgorithmen im CNC-Controller
Resonante Schwingungsanregung bei 80-120 Hz durch Spindelunwucht oder Schnittkräfte Oberflächengüteverschlechterung auf Ra>3,2 µm, Positionsgenauigkeitsverlust >0,01 mm, beschleunigter Verschleiß an Führungsbahn-Schnittstellen Dynamische Steifigkeitsoptimierung mit Ziel >100 N/µm am Werkzeugmittelpunkt, abgestimmte Massendämpfer an Schwingungsknoten, Verbunddämpfungsschichten mit Verlustfaktor η>0,1 zwischen strukturellen Elementen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 µm/m·K thermischer Ausdehnungskoeffizient, 0,01-0,05 mm/m statische Durchbiegung unter 10 kN Last, 50-150 Hz Eigenfrequenzbereich
Belastungs- und Ausfallgrenzen
Überschreitung der Fließgrenze bei 250-350 MPa (Gusseisen) oder 400-600 MPa (Stahl), thermischer Gradient >15°C/m verursacht >0,1 mm thermische Verformung, Schwingungsamplitude >0,05 mm bei Resonanzfrequenzen
Von-Mises-Spannungskonzentration an Ausrundungsradien <5 mm, die die Materialfließgrenze überschreitet, differentielle thermische Ausdehnung zwischen Bett (α=11,8×10⁻⁶/K für Gusseisen) und Führungsbahnen (α=17,3×10⁻⁶/K für Stahl) verursacht Bindung, Rayleigh-Dämpfungskoeffizient <0,05 führt zu resonanter Verstärkung
Fertigungskontext
Maschinenbett & Ständer wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (strukturelle Komponente, kein Druckbehälter)
Durchflussrate:N/A
Betriebstemperatur:+5°C bis +45°C
Montage- und Anwendungskompatibilität
Kühlschmierstoffe (wasserlösliche Öle)MetallbearbeitungskühlmittelSchmierfette für Gleitführungen
Nicht geeignet: Hochkonzentrierte saure/alkalische chemische Umgebungen
Auslegungsdaten
  • Maximales Werkstückgewicht (kg)
  • Maschinenabmessungen (L×B in mm)
  • Erforderliche statische/dynamische Steifigkeit (N/µm)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Geometrische Verformung
Ursache: Thermische Gradienten aus Bearbeitungsprozessen oder Umgebungstemperaturschwankungen verursachen ungleichmäßige Ausdehnung/Schrumpfung, was zu Verzug, Verdrehung oder Fehlausrichtung kritischer Oberflächen führt.
Strukturelle Ermüdungsrissbildung
Ursache: Zyklische Belastung aus Schnittkräften, Vibration oder wiederholtem Stoß über die Zeit, die Risse an Spannungskonzentratoren wie scharfen Ecken, Bohrungen oder Schweißnähten einleitet.
Wartungsindikatoren
  • Sichtbare Risse oder Abplatzungen im Gussteil, insbesondere in der Nähe von Montagepunkten oder Hochspannungsbereichen.
  • Abnormale Vibration oder hörbares Klopfen während des Maschinenbetriebs, was auf Verlust der strukturellen Integrität oder gelockerte Komponenten hinweist.
Technische Hinweise
  • Implementieren Sie ein thermisches Managementprotokoll: Kontrollieren Sie die Umgebungstemperaturstabilität, ermöglichen Sie angemessene Aufwärm-/Abkühlzyklen und verwenden Sie thermische Kompensation in der CNC-Steuerung, um thermische Verformung zu minimieren.
  • Führen Sie periodische Präzisionsausrichtungsprüfungen mit Laserausrichtungsgeräten und Richtschienen durch und führen Sie zerstörungsfreie Prüfungen (z.B. Eindring- oder Ultraschallprüfung) in geplanten Intervallen durch, um Risse im Frühstadium zu erkennen.

Konformität und Fertigungsnormen

Referenznormen
ISO 230-1:2012 (Prüfregeln für Werkzeugmaschinen - Geometrische Genauigkeit von Maschinen unter Leerlauf- oder quasistatischen Bedingungen)ANSI B5.54-2005 (Methoden zur Leistungsbewertung von computergesteuerten Bearbeitungszentren)DIN 8602-1 (Werkzeugmaschinen - Abnahmebedingungen für Bearbeitungszentren - Teil 1: Geometrische Prüfungen für Maschinen mit horizontaler Spindel)
Fertigungsgenauigkeit
  • Ebenheit: 0,05 mm pro Meter
  • Rechtwinkligkeit (Säule zu Bett): 0,02 mm pro 300 mm
Qualitätsprüfung
  • Laserinterferometrie zur Verifizierung der geometrischen Genauigkeit
  • Ultraschallprüfung auf innere Gussfehler

Hersteller von Maschinenbett & Ständer

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden üblicherweise für Maschinenbett und Ständer verwendet?

Übliche Materialien sind Gusseisen (z.B. Mechanite, Grauguss), Mineralguss (Polymerbeton) und geschweißter Stahl. Jedes bietet unterschiedliche Dämpfungs- und Steifigkeitseigenschaften, und die Wahl hängt von den Anwendungsanforderungen ab.

Was sind die typischen Tischabmessungen für diese Komponente?

Die Tischbreite liegt typischerweise zwischen 500 und 1200 mm, die Länge zwischen 1000 und 3000 mm. Diese Abmessungen bestimmen die maximale Werkstückgröße, die aufgenommen werden kann.

Wie beeinflussen Maschinenbett und Ständer die Bearbeitungsgenauigkeit?

Bett und Ständer bieten einen starren und stabilen Referenzrahmen. Ihre Steifigkeit minimiert die Durchbiegung unter Schnittkräften, und die darauf montierten Führungen gewährleisten präzise Bewegungen. Positioniergenauigkeit und Wiederholgenauigkeit sind kritische Parameter, typischerweise innerhalb von ±0,005–±0,02 mm bzw. ±0,003–±0,01 mm nach ISO 230-2.

Welche Wartungssignale deuten auf mögliche Probleme mit Bett und Ständer hin?

Anzeichen für Verschleiß oder Schäden können erhöhte Vibrationen, reduzierte Bearbeitungsgenauigkeit, sichtbare Risse oder Verformungen sowie ungewöhnliche Geräusche während des Betriebs sein. Regelmäßige Überprüfungen der Ebenheit und Geradheit der Führungen werden empfohlen, und jede Abweichung von den spezifizierten Toleranzen sollte behoben werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Maschinenbett & Ständer

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Maschinenbett & Ständer?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Maschinenbett
Nächstes Produkt
Maschinenbrücke / Portal
AngebotChat