Technische Definition
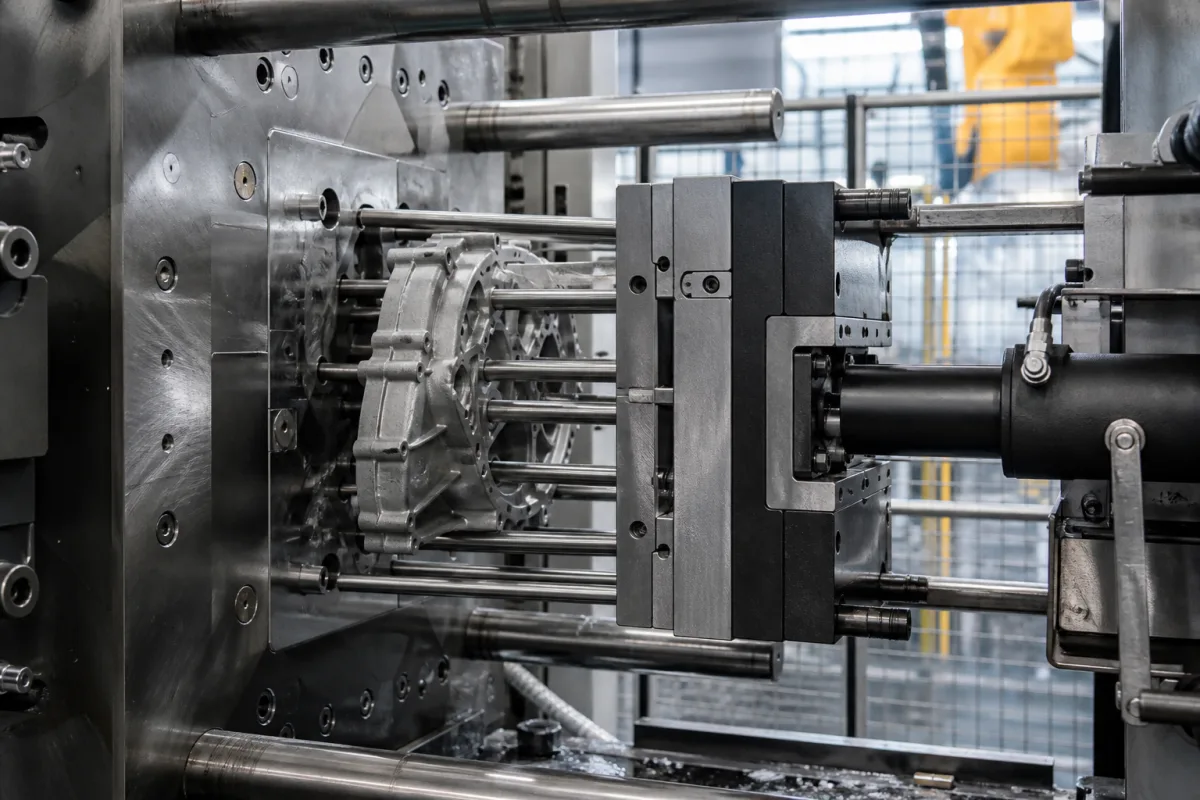
Der Auswerfermechanismus ist eine kritische Komponente einer Hochdruck-Druckgießmaschine, die dafür verantwortlich ist, das erstarrte Metallgussteil sicher und effizient aus der Formkavität zu entfernen, sobald die Einspritz- und Erstarrungsphasen abgeschlossen sind. Er stellt sicher, dass das Gussteil ohne Beschädigung freigegeben wird und bereitet die Form für den nächsten Zyklus vor. Dieser Mechanismus besteht typischerweise aus Auswerferstiften, -platten oder -hülsen, die durch hydraulische oder pneumatische Zylinder betätigt werden. Auswerfkraft, Hub und Geschwindigkeit sind Schlüsselparameter, die auf die spezifische Gussteilgeometrie und das Material abgestimmt sein müssen, um Verformung oder Rissbildung zu vermeiden. Anzahl und Durchmesser der Auswerferstifte werden basierend auf Größe und Komplexität des Gussteils gewählt, wobei Standarddurchmesser oft ISO 6751 für Austauschbarkeit folgen. Der Betriebsdruck, typischerweise im Bereich von 1,0–1,6 MPa, muss ausreichen, um Schrumpfung und Reibung zu überwinden, und der Betriebstemperaturbereich von 20–300°C erfordert hitzebeständige Materialien wie H13-Werkzeugstahl (ASTM A681). Die Positioniergenauigkeit von ±0,05 mm gewährleistet konsistentes Auswerfen und Ausrichtung, während Zykluszeiten von 5–30 Sekunden die Produktionsrate beeinflussen. Das Gewicht des Mechanismus, das zwischen 50–500 kg liegt, hängt von Größe und Anzahl der Stifte ab. Wartung und regelmäßige Inspektion sind unerlässlich, um Verschleiß und Ausfälle zu verhindern, da der Mechanismus unter hoher Belastung und Temperatur arbeitet. Bei der Auswahl eines Auswerfermechanismus müssen Ingenieure modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten verifizieren, da die aufgeführten Bereiche Referenzwerte sind, die für die tatsächliche Anwendung bestätigt werden müssen.
Funktionsprinzip
Nachdem das geschmolzene Metall in der Form erstarrt ist, wird der Auswerfermechanismus aktiviert, typischerweise über hydraulische oder pneumatische Zylinder. Auswerferstifte, -platten oder -hülsen fahren aus der beweglichen Formhälfte aus, um Kraft gleichmäßig auf das Gussteil auszuüben und es aus der Kavität zu drücken. Der Mechanismus fährt dann zurück, um das Schließen der Form für den nächsten Schuss zu ermöglichen. Die Auswerfkraft muss Schrumpfung und Reibung überwinden, während der Hub die Gussteiltiefe für vollständiges Auswerfen überschreiten muss. Die Auswerfgeschwindigkeit wird gesteuert, um Beschädigungen am Gussteil zu vermeiden, und die Anzahl der Stifte wird durch die Gussteilgeometrie bestimmt. Der Mechanismus arbeitet in einem bestimmten Temperaturbereich und erfordert präzise Positionierung, um konsistentes Auswerfen zu gewährleisten.