Technische Definition
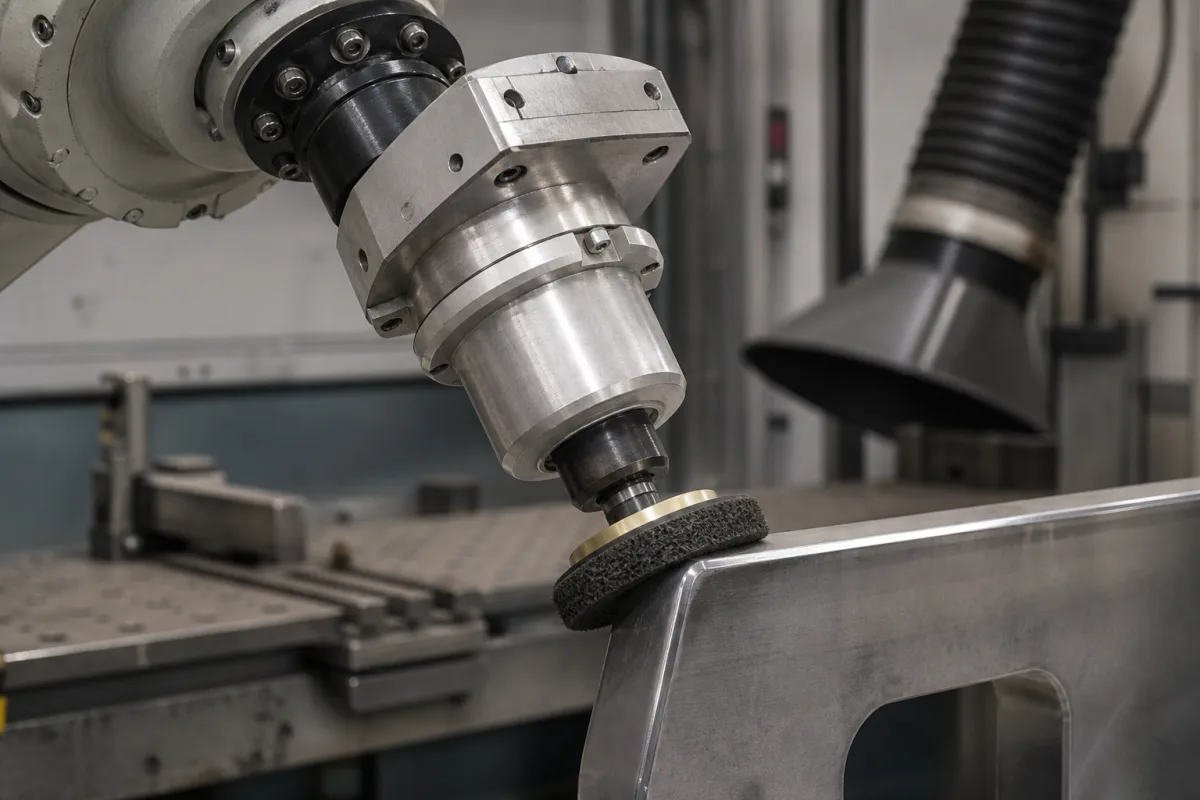
Ein Finish-Werkzeugkopf ist das kritische Arbeitselement einer Oberflächenbearbeitungsstation, das für die endgültigen Oberflächenbehandlungsvorgänge wie Polieren, Schleifen, Entgraten oder Strukturieren von Werkstücken verantwortlich ist. Er ist die Schnittstelle, die die mechanische, abrasive oder chemische Wirkung der Station auf das Zielmaterial überträgt. Der Werkzeugkopf ist an der Spindel oder dem Aktuator der Station montiert. Er rotiert, oszilliert oder übt linearen Druck auf die Werkstückoberfläche aus. Sein spezifisches Design (z. B. Schleifpad, Bürste, Schleifscheibe) und seine Bewegung, kombiniert mit möglicher Kühlmittel- oder Compound-Anwendung, entfernen Material, glätten Unebenheiten oder verändern die Oberflächentextur, um das gewünschte Finish zu erzielen. Dieses Bauteil ist in verschiedenen Materialkonfigurationen erhältlich, darunter Werkzeugstahl, Hartmetall, Schleifverbundwerkstoff und Keramik, die jeweils für unterschiedliche Werkstückmaterialien und Endbearbeitungsanforderungen geeignet sind. Zu den wichtigsten Parametern bei der Auswahl eines Finish-Werkzeugkopfs gehören Betriebsdruck (1,0–1,6 MPa), Nenndrehzahl (3000–6000 U/min), Spindelkegel (BT40 nach ISO 7388), Werkzeugdurchmesser (50–120 mm), maximale Oberflächenrauheit (Ra 0,2–0,8 µm nach ISO 4287), Betriebstemperatur (-40–85 °C), Schutzart (IP54–IP65 nach IEC 60529), Leistungsaufnahme (1,5–3,0 kW), Gewicht (15–25 kg) und Materialgüte (HSS-Co8 nach DIN 17350). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Der Werkzeugkopf ist für die Integration in Standard-Bearbeitungszentren ausgelegt, aber die Kompatibilität sollte mit dem Hersteller bestätigt werden. Die richtige Auswahl hängt von Werkstückgeometrie, Material und gewünschtem Finish ab. Wartungssignale umfassen übermäßige Vibrationen, reduzierte Oberflächenqualität oder abnormalen Verschleiß. Versagensgrenzen umfassen den Betrieb außerhalb der angegebenen Druck-, Geschwindigkeits- oder Temperaturbereiche, was die Leistung oder die Dichtungsintegrität beeinträchtigen kann. Konsultieren Sie immer den gesetzlichen Hersteller oder Lieferanten, um modellspezifische Werte und Normen zu bestätigen.
Funktionsprinzip
Der Werkzeugkopf ist an der Spindel oder dem Aktuator der Station montiert. Er rotiert, oszilliert oder übt linearen Druck auf die Werkstückoberfläche aus. Sein spezifisches Design (z. B. Schleifpad, Bürste, Schleifscheibe) und seine Bewegung, kombiniert mit möglicher Kühlmittel- oder Compound-Anwendung, entfernen Material, glätten Unebenheiten oder verändern die Oberflächentextur, um das gewünschte Finish zu erzielen. Das Material und die Geometrie des Werkzeugkopfs bestimmen seine Wechselwirkung mit dem Werkstück, und die Betriebsparameter wie Druck, Geschwindigkeit und Vorschub müssen innerhalb der angegebenen Bereiche eingestellt werden, um einen effektiven und sicheren Betrieb zu gewährleisten.