Strukturierte Fertigungsdaten · 2026

Eingangswelle und Ritzel

Auf Basis strukturierter CNFX-Herstellerprofile wird Eingangswelle und Ritzel im Bereich Maschinen- und Anlagenbau anhand von Modul bis Zähnezahl des Ritzels eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Eingangswelle und Ritzel wird durch die Baugruppe aus Wellenzapfen und Ritzelzähne beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine kombinierte Komponente bestehend aus einer Eingangswelle mit integriertem Ritzel, die als primärer Drehmomenteingang und erste Drehzahlreduktionsstufe in einem Hauptgetriebe dient.

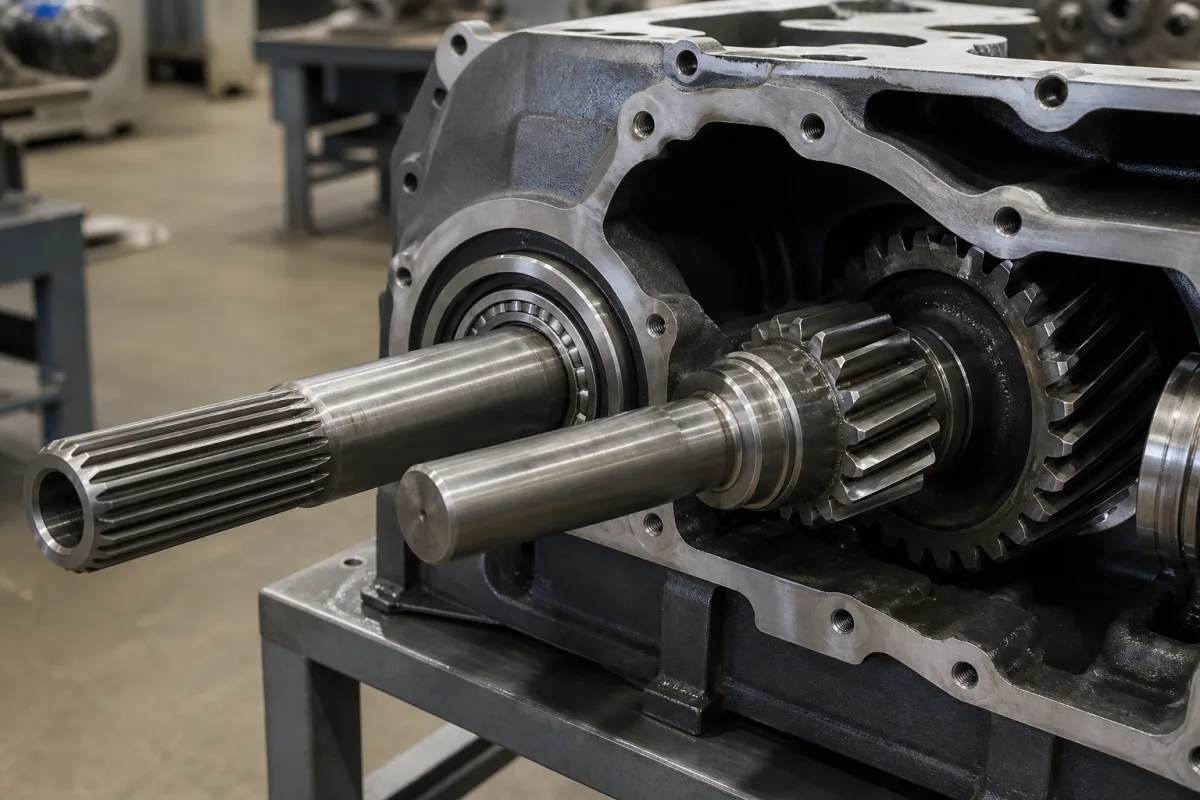
Eingangswelle und Ritzel in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Eingangswelle und das Ritzel sind eine kritische Antriebskomponente im Hauptgetriebe, die die Rotationsleistung von der Antriebsmaschine (z. B. Motor) aufnimmt. Die Eingangswelle überträgt das Drehmoment auf das integrierte Ritzel, das mit einem größeren Zahnrad (typischerweise dem Hauptrad oder einem Zwischenrad) kämmt, um die erste Stufe der Drehzahlreduzierung und Drehmomentvervielfachung zu erreichen und das grundlegende Übersetzungsverhältnis für das gesamte Getriebesystem festzulegen. Diese Komponente wird typischerweise aus legiertem Stahl wie 4140 oder 4340 hergestellt, einsatzgehärtet oder karbonisiert, um eine Oberflächenhärte von 58–62 HRC zu erreichen, was Verschleißfestigkeit und Ermüdungslebensdauer gewährleistet. Wichtige Designparameter umfassen Modul (1,5–4 mm), Anzahl der Ritzelzähne (12–25), Eingriffswinkel (20°), Schrägungswinkel (10–35°) und Zahnflankenqualität (DIN 6–7). Der Durchmesser der Eingangswelle reicht von 20–80 mm, die Wellenlänge von 100–500 mm, abhängig vom Getriebelayout. Das Nenndrehmoment beträgt 500–5000 N·m, die maximale Drehzahl bis zu 6000 U/min, und der Betriebstemperaturbereich liegt bei -20 bis 80°C. Das Gewicht der Komponente variiert zwischen 5–50 kg. Beispiele für Materialgüten umfassen 20CrMnTi nach GB/T 3077. Die Oberflächengüte ist mit 0,4–0,8 μm Ra spezifiziert, und Normen wie ISO 54, ISO 53, ISO 6336, ISO 1302 und DIN 3962 werden zur Verifizierung herangezogen. Bei der Auswahl oder Überprüfung dieser Komponente bestätigen Sie die genauen Werte für Modul, Zähnezahl, Härte usw. mit dem Hersteller oder Lieferanten, da diese Werte Referenzbereiche sind und für die spezifische Anwendung validiert werden müssen. Das Funktionsprinzip der Komponente beruht auf dem Übersetzungsverhältnis, um die Drehzahl zu reduzieren und das Drehmoment zu erhöhen, und ihre Leistung ist entscheidend für die Effizienz und Zuverlässigkeit des gesamten Getriebes.

Funktionsprinzip

Rotationskraft (Drehmoment) wird auf die Eingangswelle ausgeübt. Diese Rotation wird direkt auf das Ritzel übertragen, das auf der Welle bearbeitet oder befestigt ist. Das Ritzel mit kleinerem Durchmesser und weniger Zähnen kämmt mit einem größeren Gegenrad. Gemäß den Prinzipien des Übersetzungsverhältnisses reduziert dieser Eingriff die Drehzahl, während das Ausgangsdrehmoment proportional erhöht wird, das an die nachfolgenden Getriebestufen weitergegeben wird. Der Zahneingriff muss korrekt ausgerichtet und geschmiert sein, um Verschleiß und Geräusche zu minimieren. Der Schrägungswinkel, falls vorhanden, ermöglicht einen ruhigeren Eingriff. Die Härte und Oberflächengüte der Zähne sind entscheidend für die Beständigkeit gegen Grübchenbildung und Biegeermüdung. Der Durchmesser und die Länge der Eingangswelle müssen mit den Kupplungs- und Lagerstellen übereinstimmen. Das Drehmoment und die maximale Drehzahl sind durch die Materialfestigkeit und den dynamischen Auswuchtzustand begrenzt. Die Betriebstemperatur beeinflusst die Viskosität des Schmiermittels und die Materialeigenschaften. Regelmäßige Inspektionen auf Verschleißmuster, Grübchen oder Risse sind erforderlich, um Ausfälle zu vermeiden.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Modul1.5–4 mmDetermines tooth size and strengthISO 54
Zähnezahl des Ritzels12–25Affects gear ratio and meshing
Eingriffswinkel20 °Standard for most gearsISO 53
Schrägungswinkel10–35 °Helical gears for smoother operation
Härte58–62 HRCCase-hardened for wear resistanceISO 6336
Oberflächenrauheit0.4–0.8 μm RaCritical for noise and fatigueISO 1302
ZahnprofilgenauigkeitDIN 6–7Higher grade for precisionDIN 3962
Durchmesser der Eingangswelle20–80 mmMatches coupling and bearing
Wellenlänge100–500 mmDepends on gearbox layout
Drehmomentkapazität500–5000 N·mBased on bending and contact stressISO 6336
Maximale Drehzahl3000–6000 rpmLimited by dynamic balance and lubrication
Betriebstemperatur-20–80 °CLubricant and material limits
Werkstoffgüte20CrMnTiCase-hardening steelGB/T 3077
Gewicht5–50 kgVaries with size and design

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Legierungsstahl (z.B. 4140, 4340) Einsatzstahl Aufkohlungsstahl

Komponenten / BOM

Components / BOM
  • Wellenzapfen
    Bietet die Lageraufnahmefläche zur radialen Abstützung der Welle und deren axialen Positionierung im Getriebegehäuse.
    Material: Legierter Stahl
  • Ritzelzähne
    Die schräg- oder geradverzahnten Zähne, die mit dem Gegenrad kämmen, um Drehmoment zu übertragen und eine Drehzahlreduzierung zu erreichen.
    Material: Einsatzgehärteter/Zementierstahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Fehlausrichtung über 0,05 mm/mm Wellendurchbiegung oder 0,1° Winkelabweichung Ungleichmäßige Zahnbelastung, die zu lokalisierter Grübchenbildung und vorzeitigem Zahnflankenausbruch führt Präzisionsgeschliffene Verzahnungen mit 0,01 mm Toleranz, integrierte Lagersitze mit IT5-Toleranzgrad, Laserausrichtung während der Montage
Unzureichende Schmierfilmdicke (λ < 1,5) aufgrund hoher Temperatur oder kontaminierten Öls Grenzschmierung, die zu adhäsivem Verschleiß und Fressen auf den Zahnflanken führt Druckumlaufschmierung mit mindestens 0,3 MPa Druck, 10 μm Absolutfilterung, ISO VG 320 synthetisches Getriebeöl mit EP-Additiven

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-3000 U/min Drehzahl, 50-500 Nm Eingangsdrehmoment, -40°C bis 120°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Oberflächenkontaktspannung über 1500 MPa (Hertzsche Spannungsgrenze), Biegespannung über 800 MPa (Streckgrenze von 4140-Stahl), Zahnverformung über 0,02 mm pro Modul.
Grübchenermüdung aufgrund zyklischer Hertzscher Kontaktspannung, die die Dauerfestigkeitsgrenze des Materials überschreitet (ca. 600 MPa für einsatzgehärteten Stahl), was zu unterkritischer Rissbildung und -ausbreitung gemäß dem Paris-Gesetz (da/dN = C(ΔK)^m) führt.
Fertigungskontext
Eingangswelle und Ritzel wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 500 MPa Kontaktdruck
Weitere Spezifikationen:Max. Drehmoment: 5000 Nm, Max. Drehzahl: 6000 U/min, Erforderliche Schmierung: ISO VG 68-320
Betriebstemperatur:-40°C bis 150°C
Montage- und Anwendungskompatibilität
Industriegetriebeöl (mineralisch/synthetisch)Fettgeschmierte GetriebesystemeSaubere, gefilterte Hydraulikfluidumgebungen
Nicht geeignet: Abrasive Suspensionen oder hochpartikelhaltige Medien ohne Filtration
Auslegungsdaten
  • Eingangsdrehmoment (Nm)
  • Betriebsdrehzahl (U/min)
  • Erforderliches Übersetzungsverhältnis (Ritzel zu Zahnkranz)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsbruch
Ursache: Zyklische Torsions- und Biegespannungen durch Fehlausrichtung, Überlast oder unsachgemäße Installation, die zu Rissbildung und -ausbreitung an Spannungskonzentratoren wie Keilnuten oder Rundungen führen.
Verschleiß und Grübchenbildung
Ursache: Unzureichende Schmierung, Kontamination (z.B. abrasive Partikel) oder Oberflächenermüdung durch hohe Kontaktspannungen, die zu Materialverlust oder Oberflächenschäden an Zahnflanken oder Lagerflächen führen.
Wartungsindikatoren
  • Ungewöhnliche Vibrationen oder hörbares Klopfen während des Betriebs, die auf Unwucht, Fehlausrichtung oder Zahnflankenschäden hinweisen.
  • Übermäßige Wärmeentwicklung oder Verfärbung (z.B. Anlaufen) an der Welle oder Ritzeloberfläche, die auf Reibung, unzureichende Schmierung oder Überlastbedingungen hindeutet.
Technische Hinweise
  • Präzisionsausrichtung während der Installation und regelmäßige Kontrollen mit Laserausrichtungsgeräten implementieren, um Spannungskonzentrationen zu minimieren und vorzeitige Ermüdungsausfälle zu verhindern.
  • Ein rigoroses Schmierstoffmanagementprogramm mit gefilterten, hochwertigen Schmierstoffen und geplanter Ölanalyse etablieren, um Kontamination und Verschleißpartikelstände zu überwachen.

Konformität und Fertigungsnormen

Referenznormen
ISO 286-2:2010 (Geometrische Produktspezifikationen (GPS) - ISO-Toleranzsystem für Längenmaße)ANSI B92.1-1996 (Evolventen-Verzahnungen und Prüfung)DIN 5480-1:2006 (Welle-Nabe-Verbindungen mit Evolventenverzahnung; Grundlagen)
Fertigungsgenauigkeit
  • Wellendurchmesser-Toleranz: h7 (z.B. 25mm Welle: +0.000/-0.021mm)
  • Ritzelzahnprofil-Toleranz: AGMA Klasse 9 (z.B. Gesamtfehler: maximal 0.025mm)
Qualitätsprüfung
  • Zahnflankenprofilprüfung mit Koordinatenmessgerät (KMG)
  • Magnetpulverprüfung (MP) zur Oberflächenrisserfassung

Hersteller von Eingangswelle und Ritzel

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden üblicherweise für Eingangswelle und Ritzel verwendet?

Übliche Materialien sind legierter Stahl wie 4140 oder 4340, einsatzgehärteter Stahl und karbonisierter Stahl. Ein Beispiel für eine Materialgüte ist 20CrMnTi nach GB/T 3077. Die Oberflächenhärte beträgt typischerweise 58–62 HRC.

Was sind die typischen Designparameter für diese Komponente?

Typische Parameter umfassen Modul 1,5–4 mm, Anzahl der Ritzelzähne 12–25, Eingriffswinkel 20°, Schrägungswinkel 10–35°, Zahnflankenqualität DIN 6–7, Eingangswellendurchmesser 20–80 mm, Wellenlänge 100–500 mm, Drehmomentkapazität 500–5000 N·m, maximale Drehzahl 3000–6000 U/min und Betriebstemperatur -20 bis 80°C.

Wie erreicht die Eingangswelle und das Ritzel die Drehzahlreduzierung?

Das Ritzel hat weniger Zähne als das größere Gegenrad. Wenn das Ritzel das größere Rad antreibt, wird die Drehzahl proportional zum Übersetzungsverhältnis reduziert, während das Drehmoment erhöht wird. Dies stellt die erste Untersetzungsstufe im Getriebe dar.

Welche Normen werden zur Verifizierung herangezogen?

Referenznormen umfassen ISO 54 für Modul, ISO 53 für Eingriffswinkel, ISO 6336 für Härte und Drehmomentkapazität, ISO 1302 für Oberflächengüte und DIN 3962 für Zahnflankenqualität. Bestätigen Sie die Konformität immer mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Eingangswelle und Ritzel

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Eingangswelle und Ritzel?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Eingangsschnittstelle
Nächstes Produkt
Einhausungshaube
AngebotChat