Strukturierte Fertigungsdaten · 2026

Revolverkopf-Gehäuse

Auf Basis strukturierter CNFX-Herstellerprofile wird Revolverkopf-Gehäuse im Bereich Maschinen- und Anlagenbau anhand von Montagedurchmesser bis Werkzeugstationen eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Revolverkopf-Gehäuse wird durch die Baugruppe aus Montageflansch und Werkzeugstation-Befestigungen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das tragende Gehäuse eines Werkzeugrevolvers, das Aufnahmepunkte für Werkzeughalter und Drehmechanismen bietet.
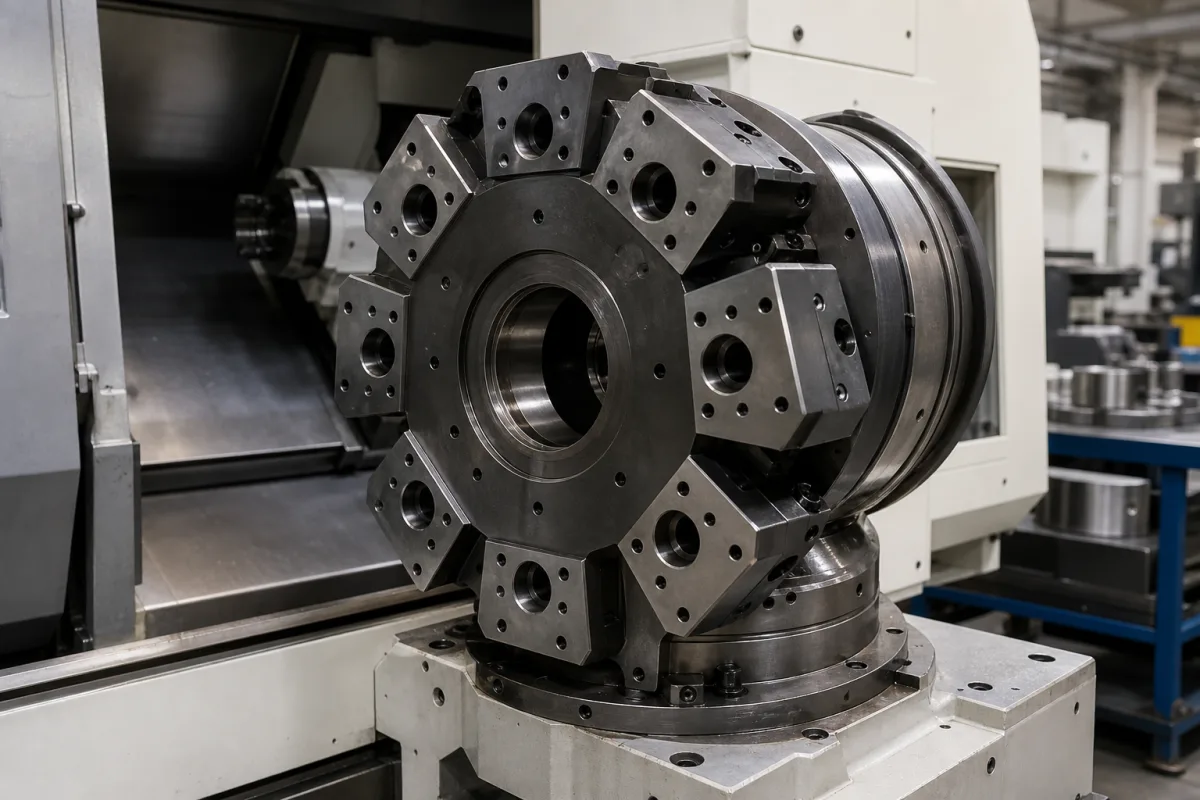
Revolverkopf-Gehäuse in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Revolverkopf-Gehäuse ist die zentrale tragende Komponente eines Werkzeugrevolvers in CNC-Bearbeitungszentren und Drehmaschinen. Es dient als starre Basis, die den Indexiermechanismus aufnimmt, mehrere Werkzeugstationen trägt und während des Werkzeugwechsels eine präzise Ausrichtung gewährleistet. Die Konstruktion des Gehäuses beeinflusst direkt die Genauigkeit, Steifigkeit und Werkzeugkapazität des Revolvers.

Das Gehäuse wird aus Gusseisen, Sphäroguss oder Stahllegierung hergestellt und ist in verschiedenen Ausführungen für unterschiedliche Werkzeugmaschinenanwendungen erhältlich. Zu den wichtigsten Parametern gehören der Montagedurchmesser von 160–400 mm, der mit dem Revolver-Indexierantrieb und der Maschinenspindelmitte übereinstimmen muss. Die Anzahl der Werkzeugstationen liegt typischerweise zwischen 8 und 12 und bestimmt die Werkzeugkapazität und den Indexierwinkel. Die Indexiergenauigkeit wird mit ±0,005 bis ±0,01 Grad und die Wiederholgenauigkeit mit ±0,002 bis ±0,005 Grad angegeben, beide entscheidend für die Bearbeitungswiederholbarkeit und gemäß ISO 230-2 verifiziert. Die maximale Spindeldrehzahl liegt zwischen 3000 und 6000 U/min, begrenzt durch dynamisches Gleichgewicht und Lagerdesign, während das maximale Drehmoment 50–200 N·m beträgt und die Schnittdrehmomentanforderungen übertreffen muss. Der Betriebsdruck beträgt 1,0–1,6 MPa, und die Betriebstemperatur liegt zwischen -10 und 60 °C. Materialgüten umfassen HT250 bis QT500 (gemäß GB/T 9439 und GB/T 1348), mit Oberflächenhärte von HB 190–240 (GB/T 231.1). Das Gewicht liegt zwischen 50 und 200 kg und beeinflusst die Maschinendynamik und Handhabung. Die Schutzart ist IP54–IP65 (IEC 60529) und schützt vor Kühlmittel und Spänen.

Bei der Auswahl eines Revolverkopf-Gehäuses ist zu prüfen, ob Montagedurchmesser, Anzahl der Werkzeugstationen und Leistungswerte mit der spezifischen Werkzeugmaschine und Anwendung übereinstimmen. Materialgüte, Härte und Schutzart sind Referenzbereiche und können je nach Modell variieren; bestätigen Sie diese mit dem Hersteller. Konsultieren Sie stets den rechtlichen Hersteller oder Lieferanten für modellspezifische Werte und Normenkonformität.

Funktionsprinzip

Das Revolverkopf-Gehäuse dreht sich um seine Mittelachse, um verschiedene Werkzeuge an der Arbeitsstation zu positionieren. Es enthält Präzisionslager und Verriegelungsmechanismen, die eine wiederholbare Positioniergenauigkeit gewährleisten. Beim Indexieren wird das Gehäuse mit hydraulischen, pneumatischen oder mechanischen Spannsystemen verriegelt, um während der Bearbeitung eine stabile Werkzeugaufnahme zu ermöglichen. Die Steifigkeit und Ausrichtung des Gehäuses sind entscheidend für die Aufrechterhaltung der Genauigkeit unter Schnittlasten.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Montagedurchmesser160–400 mmMatches turret indexing drive and machine spindle center.
Werkzeugstationen8–12Determines tool capacity and indexing angle.
Indexiergenauigkeit±0.005–±0.01 degCritical for machining repeatability.ISO 230-2
Wiederholgenauigkeit±0.002–±0.005 degEnsures consistent tool positioning.ISO 230-2
Maximale Drehzahl3000–6000 rpmLimited by dynamic balance and bearing design.
Maximales Drehmoment50–200 N·mMust exceed cutting torque requirements.
Betriebstemperatur-10–60 °CAußerhalb des Bereichs können Dichtungen und Schmierung beeinträchtigt werden.
WerkstoffgüteHT250–QT500Higher grades for higher rigidity and wear resistance.GB/T 9439, GB/T 1348
Gewicht50–200 kgAffects machine dynamics and handling.
OberflächenhärteHB 190–240Ensures wear resistance on guideways.GB/T 231.1
SchutzartIP54–IP65Protects against coolant and chips.IEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gusseisen Sphäroguss Stahllegierung

Komponenten / BOM

Components / BOM
  • Montageflansch
    Schnittstelle zur Befestigung des Revolverkörpers an der Maschinenspindel oder am Schlitten
    Material: Stahllegierung
  • Werkzeugstation-Befestigungen
    Präzisionsbearbeitete Flächen zur Befestigung von Werkzeughaltern an jeder Station
    Material: Vergüteter Stahl
  • Kühlmittelkanäle
    Innere Kanäle zur Zuführung von Kühlmittel zu Schneidwerkzeugen
    Material: Gusseisen
  • Struktur-Gehäuse
    Der Revolverkopf selbst – das starre Gussteil, das jede Station trägt und die Schnittlast aufnimmt.
    Material: Cast iron or alloy steel
  • Präzisionslager
    Tragen Sie den Revolver beim Indexieren und halten Sie die Wiederholbarkeit zwischen den Stationen.
  • Verriegelungsmechanismus
    Klemmt den Revolver an jeder Indexposition, damit er sich beim Schneiden nicht verschiebt.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Fehlausrichtung während der Montage über 0,05 mm/m Vorzeitiger Lagerverschleiß, der erhöhten Rotationswiderstand >5 N·m verursacht Präzisionsgeschliffene Passflächen mit 0,01 mm Ebenheitstoleranz und Passstift-Ausrichtungssystem
Korrosives Kühlmittel pH <6,5 dringt in Dichtungsfugen ein Spannungsrisskorrosion an Bohrungen nach 2000 Betriebsstunden Eloxierte Aluminiumbeschichtung (25 μm Dicke) mit Epoxid-Dichtmittel an allen Verbindungsstellen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-1500 N·m Drehmoment, -20°C bis 120°C Temperatur, 0-100 μm Radiallauf
Belastungs- und Ausfallgrenzen
Materialstreckgrenze bei 250 MPa Spannung überschritten, Ermüdungsrissbildung bei 1×10^6 Zyklen bei 180 MPa Wechselspannung, thermische Verformung über 0,1 mm/m bei 150°C
Hochzyklische Ermüdung durch zyklische Biegemomente während des Werkzeugwechsels, thermische Ausdehnungsdifferenz zwischen Aluminiumgehäuse (23,1×10^-6/°C) und Stahllagern (11,0×10^-6/°C), Spannungskonzentration an Montagebohrungen (Kt=3,2)
Fertigungskontext
Revolverkopf-Gehäuse wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Weitere Spezifikationen:Maximale Drehzahl: 3000 U/min, Schwingungstoleranz: ≤5 g
Betriebstemperatur:-10°C bis +60°C
Montage- und Anwendungskompatibilität
Kühlmittel (wasserbasiert)SchmieröleDruckluft
Nicht geeignet: Korrosive chemische Umgebungen (z.B. starke Säuren, Chloride)
Auslegungsdaten
  • Anzahl der erforderlichen Werkzeugstationen
  • Maximales Werkzeuggewicht und Momentenbelastung
  • Erforderliche Indexiergenauigkeit (Bogensekunden)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung
Ursache: Zyklische Torsions- und Biegespannungen durch wiederholte Indexier- und Bearbeitungsvorgänge, oft verstärkt durch Spannungskonzentrationen an Bohrungen oder geometrischen Übergängen.
Lagerflächenverschleiß/Fressen
Ursache: Unzureichende Schmierung, Kontamination durch Metallspäne oder Kühlmitteleintritt oder Fehlausrichtung, die zu übermäßiger Reibung und adhäsivem Verschleiß an Passflächen führt.
Wartungsindikatoren
  • Ungewöhnliche Vibration oder hörbares Klopfen während der Revolverdrehung oder Indexierung
  • Sichtbare Risse, insbesondere um Bohrungen, oder übermäßiges Spiel/Schwanken im Revolverkopfgehäuse bei manueller Prüfung
Technische Hinweise
  • Regelmäßige Ausrichtungsprüfungen und Präzisionsauswuchtung durchführen, um ungleichmäßige Belastung und dynamische Spannungen zu minimieren.
  • Ein striktes Schmierungsschema mit sauberem, spezifiziertem Fett/Öl etablieren und die Dichtungsintegrität gewährleisten, um Kontaminationseintritt zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ISO 2768-1: Allgemeintoleranzen für Längen- und WinkelmaßeANSI B4.1: Vorzugsmaße und Passungen für zylindrische TeileDIN 7184: Toleranzen für Längenmaße
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Oberflächenebenheit: 0,1 mm pro 100 mm
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (z.B. Rockwell-C-Skala)

Hersteller von Revolverkopf-Gehäuse

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Aus welchen Materialien werden Revolverkopf-Gehäuse typischerweise hergestellt?

Revolverkopf-Gehäuse werden üblicherweise aus Gusseisen, Sphäroguss oder Stahllegierung hergestellt. Materialgüten wie HT250 bis QT500 werden referenziert, aber die spezifische Güte sollte für die beabsichtigte Anwendung mit dem Hersteller bestätigt werden.

Wie wird die Indexiergenauigkeit spezifiziert?

Die Indexiergenauigkeit wird typischerweise mit ±0,005 bis ±0,01 Grad und die Wiederholgenauigkeit mit ±0,002 bis ±0,005 Grad gemäß ISO 230-2 angegeben. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell verifiziert werden.

Wie hoch ist der Betriebsdruck für das Spannsystem?

Der Betriebsdruck für das Spannsystem liegt typischerweise bei 1,0 bis 1,6 MPa.

Welche Schutzart ist für Revolverkopf-Gehäuse typisch?

Revolverkopf-Gehäuse haben oft eine Schutzart von IP54 bis IP65 (IEC 60529), die vor Kühlmittel und Spänen schützt. Die tatsächliche Schutzart sollte mit dem Lieferanten für das spezifische Modell bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Revolverkopf-Gehäuse

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Revolverkopf-Gehäuse?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Revolverbasis
Nächstes Produkt
Richtwalze
AngebotChat