Auf Basis strukturierter CNFX-Herstellerprofile wird Drehteller im Bereich Maschinen- und Anlagenbau anhand von Stationenanzahl bis Max. Tablettendurchmesser eingeordnet.
Ein typisches Drehteller wird durch die Baugruppe aus Revolverkopfgehäuse und Stempelhalter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Eine rotierende Komponente in einer industriellen Rundläufer-Tablettenpresse, die mehrere Stempel- und Matrizensätze hält und durch aufeinanderfolgende Pressstationen eine kontinuierliche Tablettenproduktion ermöglicht.
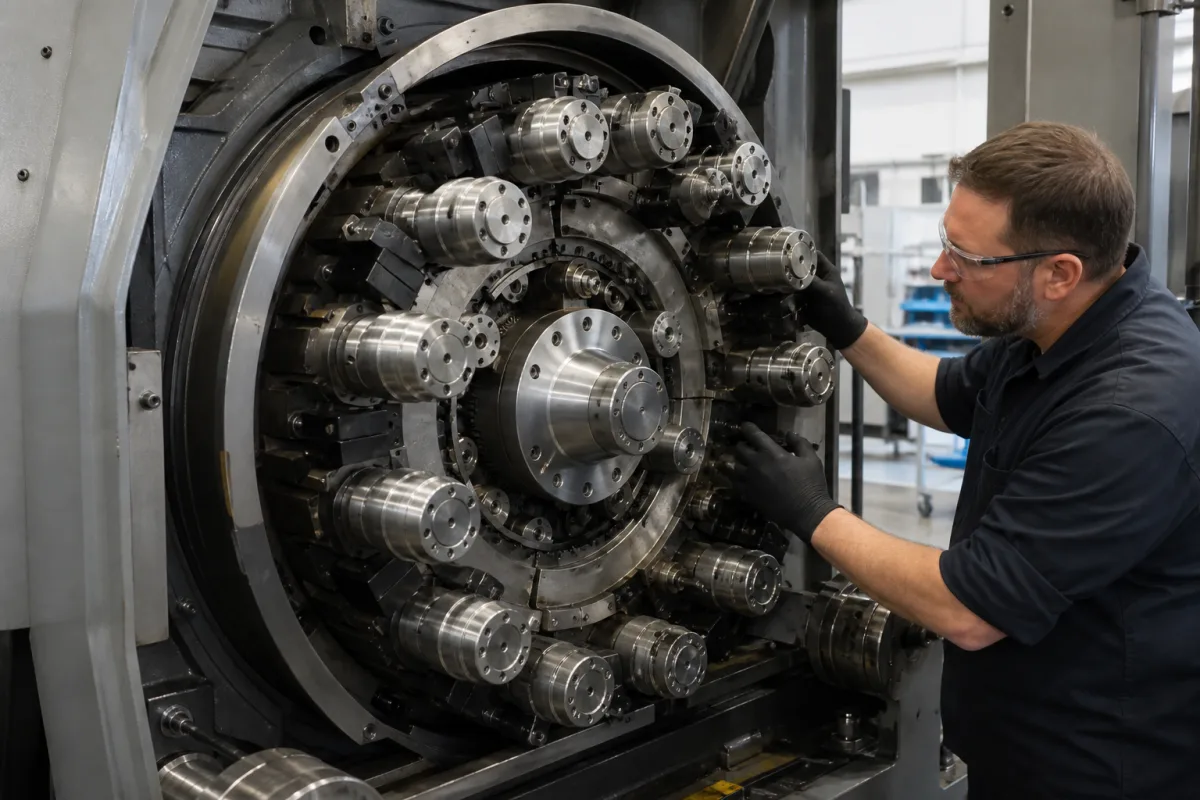
Der Drehteller dreht sich kontinuierlich oder intermittierend, angetrieben von einer zentralen Welle, die mit dem Hauptantriebssystem der Presse verbunden ist. Während der Drehung durchlaufen die auf dem Drehteller montierten Stempel-Matrizen-Sätze: 1) Füllstation, wo Pulver in die Matrizen gefüllt wird, 2) Pressstation, wo Ober- und Unterstempel das Pulver zu Tabletten verpressen, und 3) Ausstoßstation, wo fertige Tabletten ausgestoßen werden. Die Drehzahl bestimmt die Produktionsrate, während die Präzision des Drehtellers ein gleichmäßiges Tablettengewicht, -dicke und -härte gewährleistet.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Stationenanzahl | 16–61 | Determines tablet output per revolution |
| Max. Tablettendurchmesser | 13–25 mm | Larger diameters require fewer stations |
| Max. Drehzahl des Drehtellers | 30–80 rpm | Higher speeds reduce dwell time |
| Max. Ausstoß | 10000–300000 Tabletten/h | Depends on stations and speed |
| Vorspannkraft | 10–100 kN | Ensures die compaction |
| Hauptpresskraft | 40–300 kN | Critical for tablet hardness |
| Eindringtiefe des Stempels | 5–20 mm | Adjustable for fill depth |
| Drehtellerdurchmesser | 300–1200 mm | Affects machine footprint |
| Gewicht des Drehtellers | 200–3000 kg | Heavier turrets improve stability |
| Werkstoffgüte | 40Cr–42CrMo | Hardened and tempered for wear resistanceGB/T 3077 |
| Oberflächenhärte | HRC 50–60 | Critical for punch guide wear |
| Rundlauftoleranz | ±0.01 mm | Ensures uniform tablet weightISO 1101 |
| Betriebstemperatur | 10–40 °C | Above 40°C may affect lubrication |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
| Betriebsdruck: | Bis zu 100 kN pro Kompressionsstation (typisch für Hochgeschwindigkeits-Tablettenpressen) |
| Weitere Spezifikationen: | Maximale Tellerdrehzahl: 60-100 U/min (abhängig vom Pressenmodell), Tellerindexiergenauigkeit: ±0,05° |
| Betriebstemperatur: | Umgebungstemperatur bis 80°C (typischer pharmazeutischer Verarbeitungsbereich) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Der Drehteller hält mehrere Stempel- und Matrizensätze und dreht sie durch Füll-, Press- und Ausstoßstationen, was eine kontinuierliche Tablettenproduktion ermöglicht.
Häufige Materialien sind legierter Stahl, Edelstahl und Werkzeugstahl, mit Güten wie 40Cr bis 42CrMo und Oberflächenhärte HRC 50–60.
Höhere Drehzahlen erhöhen den Ausstoß, verkürzen aber die Verweilzeit bei der Kompression, was die Tablettenhärte beeinflussen kann. Die Drehzahl reicht von 30 bis 80 U/min.
Die Rundlauftoleranz beträgt typischerweise ±0,01 mm (gemäß ISO 1101), was ein gleichmäßiges Tablettengewicht und eine korrekte Ausrichtung von Stempeln und Matrizen gewährleistet.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.