Strukturierte Fertigungsdaten · 2026

Werkzeugrevolver

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkzeugrevolver im Bereich Maschinen- und Anlagenbau anhand von Werkzeugplätze bis Max. Werkzeughaltergröße eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkzeugrevolver wird durch die Baugruppe aus Revolverkopfgehäuse und Indexiermechanismus beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein rotierender Werkzeughalter-Mechanismus an einer CNC-Drehmaschine, der automatische Werkzeugwechsel während der Bearbeitung ermöglicht.
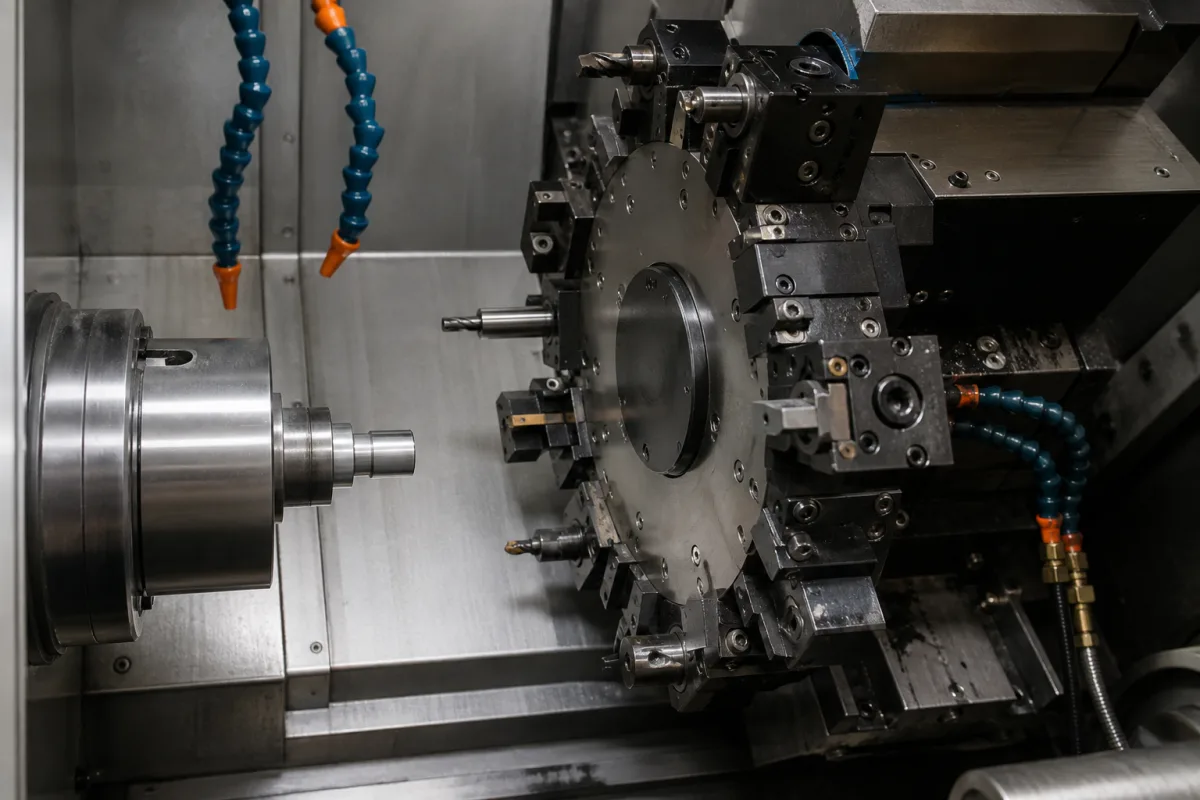
Werkzeugrevolver in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Werkzeugrevolver ist eine kritische Komponente einer CNC-Drehmaschine für Aluminium. Er dient als mehrpositioniger rotierender Werkzeughalter, der verschiedene Schneidwerkzeuge speichert und positioniert. Er dreht sich, um programmgemäß verschiedene Werkzeuge in die Arbeitsposition zu bringen, wodurch komplexe Bearbeitungsvorgänge ohne manuellen Eingriff möglich sind. Dies ermöglicht eine effiziente, hochpräzise Drehbearbeitung von Aluminiumwerkstücken durch schnelle Werkzeugwechsel und minimierte Rüstzeiten. Der Revolver verfügt typischerweise über 8 bis 12 Werkzeugstationen und nimmt Werkzeugschäfte bis zu 25×25 mm auf. Die Indexierzeit pro Station beträgt 0,3 bis 1,2 Sekunden, was die Nebenzeiten reduziert. Die Positioniergenauigkeit beträgt ±0,005 mm mit einer Wiederholgenauigkeit von ±0,002 mm, jeweils bezogen auf ISO 230-2. Für angetriebene Werkzeuge beträgt die maximale Drehzahl 3000–6000 U/min und das maximale Drehmoment 50–120 N·m. Der Betriebsdruck beträgt 1,0–1,6 MPa und die Betriebstemperatur 5–60°C. Die Schutzart reicht von IP54 bis IP65 (IEC 60529), geeignet für kühlmittelreiche Umgebungen. Das Revolvergewicht beträgt 80–150 kg und beeinflusst die Maschinendynamik und Installation. Häufig verwendete Materialien sind Gusseisen und legierter Stahl. Diese Werte sind Referenzbereiche aus dem Verzeichnis; verifizieren Sie modellspezifische Spezifikationen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Der Revolver dreht sich um eine zentrale Achse, um verschiedene Werkzeugstationen in die Bearbeitungsposition zu indexieren. Er wird präzise vom CNC-System über Servomotoren und Positioniermechanismen gesteuert. Sobald ein Werkzeug ausgewählt ist, verriegelt der Revolver mit hoher Steifigkeit, um den Schnittkräften bei der Aluminiumbearbeitung standzuhalten. Der Indexiermechanismus verwendet eine Hirth-Verzahnung oder ein ähnliches Verriegelungssystem, um eine wiederholbare Positionierung zu gewährleisten. Das Steuerungssystem koordiniert Drehgeschwindigkeit und Verriegelungssequenz, um die Zykluszeit zu minimieren und gleichzeitig die Genauigkeit zu erhalten. Das Design des Revolvers muss Steifigkeit für schwere Schnitte mit Geschwindigkeit für schnelle Werkzeugwechsel in Einklang bringen, und die Verriegelung erfolgt typischerweise hydraulisch oder pneumatisch.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Werkzeugplätze8–12 StationenDetermines tool capacity for machining operations.
Max. Werkzeughaltergröße25×25 mmLimits tool cross-section for turning and boring.
Indexierzeit pro Station0.3–1.2 sFaster indexing reduces non-cutting time.
Positioniergenauigkeit±0.005 mmCritical for repeatable tool positioning.ISO 230-2
Wiederholgenauigkeit±0.002 mmEnsures consistent tool changes.ISO 230-2
Max. Drehzahl3000–6000 rpmFor driven tools; higher speeds enable faster machining.
Max. Drehmoment50–120 N·mDrives cutting tools for heavy operations.
Betriebstemperatur5–60 °COutside range may affect hydraulic seals.
SchutzartIP54–IP65IP65 for coolant-heavy environments.IEC 60529
Gewicht des Revolvers80–150 kgAffects machine dynamics and installation.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gusseisen Legierter Stahl

Komponenten / BOM

Components / BOM
  • Revolverkopfgehäuse
    Hauptrahmenstruktur zur Aufnahme von Werkzeugstationen und Drehmechanismus
    Material: Gusseisen
  • Indexiermechanismus
    Dreht und positioniert den Revolverkopf präzise an programmierten Winkeln
    Material: Legierter Stahl
  • Werkzeugeinspannsystem
    Sichert Schneidwerkzeuge in ihren Stationen während Bearbeitungsvorgängen
    Material: Vergüteter Stahl
  • Servomotor
    Indexiert den Revolver unter CNC-Steuerung zur befohlenen Station.
  • Curvic-Kupplung
    Die Stirnzahnkupplung, die den Revolver an jeder Station starr verriegelt.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikdruckabfall unter 40 bar während des Indexierens Unvollständige Werkzeugeinlage verursacht 0,02-0,05 mm Radiallauf Dualdruck-Hydrauliksystem mit 60 bar Primärdruck und 45 bar Mindestverriegelungsdruck, plus Näherungssensoren zur Verifizierung des vollständigen Eingriffs
Thermische Ausdehnungsdifferenz von 0,15 mm zwischen Gusseisenbasis und Stahl-Werkzeughaltern bei ΔT=50°C Indexierfehlausrichtung über 0,01 mm verursacht Werkzeugkollision Kompensiertes Wärmeausdehnungsdesign mit Invar 36-Einsätzen an den Montageschnittstellen, das die Ausrichtung innerhalb von 0,003 mm über den Bereich 0-80°C beibehält

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s² Schwingungsamplitude im Frequenzbereich 50-2000 Hz
Belastungs- und Ausfallgrenzen
3,5 m/s² Schwingungsamplitude für >30 Sekunden bei Resonanzfrequenz (typischerweise 800-1200 Hz für Revolverkopfstrukturen)
Resonanzermüdungsbruch aufgrund kumulativer Schädigung durch erzwungene Schwingung bei Eigenfrequenz, nach der Miner-Regel mit S-N-Kurvenexponent n=6,5 für gehärtete Stahlkomponenten
Fertigungskontext
Werkzeugrevolver wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (mechanische Komponente, keine Fluidhandhabung)
Durchflussrate:N/V (mechanische Komponente, keine Fluidhandhabung)
Betriebstemperatur:5°C bis 40°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
KühlschmierstoffeDruckluft (zum Reinigen/Spülen)Standard-Werkstattumgebungen
Nicht geeignet: Hochdruckabrasive Schlammumgebungen (verursacht Dichtungsdegradation und Lagerkontamination)
Auslegungsdaten
  • Maximaler Werkzeugdurchmesser/-länge
  • Erforderliche Anzahl der Werkzeugstationen
  • Maschinenschnittstellentyp (z.B. VDI, CAT, BT-Kegel)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Indexierfehlausrichtung
Ursache: Verschleiß im Schneckengetriebeantrieb oder Spiel in der Kupplung aufgrund unzureichender Schmierung, was zu Positionsungenauigkeiten während des Werkzeugwechsels führt.
Hydraulische/pneumatische Dichtungsausfälle
Ursache: Degradation von Dichtungen durch Kontamination, thermische Zyklen oder chemischen Angriff, was zu Fluidlecks und Verlust der Spannkraft führt.
Wartungsindikatoren
  • Hörbares Schleifen oder Klopfen während des Indexierens, das auf mechanischen Verschleiß oder Fehlausrichtung hinweist.
  • Sichtbare Hydraulikfluidlecks am Revolverkörper oder inkonsistente Werkzeugspannkraft.
Technische Hinweise
  • Einführung eines strikten Schmierungsschemas für den Indexiermechanismus und Verwendung hochwertiger, herstellerempfohlener Schmierstoffe, um Verschleiß zu minimieren.
  • Einbau von Inline-Filtration für hydraulische/pneumatische Systeme und regelmäßige Dichtungsinspektionen, um kontaminationsbedingte Ausfälle zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ISO 230-2:2014 (Geometrische Genauigkeit von Werkzeugmaschinen)ANSI B5.50-2009 (Werkzeug- und Spannnormen)DIN 69880 (Schnittstelle für Werkzeugrevolverköpfe und Werkzeughalter)
Fertigungsgenauigkeit
  • Werkzeugpositionierwiederholgenauigkeit: +/-0,005 mm
  • Revolverkopf-Indexiergenauigkeit: +/-0,002°
Qualitätsprüfung
  • Laserinterferometer-Ausrichtungstest
  • Dynamische Last- und Schwingungsanalyse

Hersteller von Werkzeugrevolver

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Wie viele Werkzeugstationen hat ein Werkzeugrevolver typischerweise?

Der Referenzbereich im Verzeichnis beträgt 8 bis 12 Stationen. Die genaue Anzahl hängt vom spezifischen Revolvermodell und den Bearbeitungsanforderungen ab. Bestätigen Sie dies immer mit dem Hersteller.

Wie hoch ist die Positioniergenauigkeit eines Werkzeugrevolvers?

Die Referenz-Positioniergenauigkeit beträgt ±0,005 mm, mit einer Wiederholgenauigkeit von ±0,002 mm, jeweils nach ISO 230-2. Diese Werte geben die Fähigkeit des Revolvers an, Werkzeuge konsistent zu positionieren, aber die tatsächliche Leistung kann je nach Modell und Zustand variieren.

Welche maximale Werkzeugschaftgröße kann aufgenommen werden?

Die Referenzgröße für den maximalen Werkzeugschaft beträgt 25×25 mm. Dies begrenzt den Querschnitt von Dreh- und Bohrstählen, die montiert werden können. Verifizieren Sie die Kompatibilität mit Ihrer Werkzeugausrüstung.

Welche Schutzart wird für kühlmittelreiche Umgebungen empfohlen?

Die Referenz-Schutzart reicht von IP54 bis IP65 nach IEC 60529. IP65 wird für Umgebungen mit starker Kühlmittelexposition empfohlen. Bestätigen Sie die tatsächliche Schutzart mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkzeugrevolver

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkzeugrevolver?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Werkzeugmagazin
Nächstes Produkt
Werkzeugsatz
AngebotChat