Strukturierte Fertigungsdaten · 2026

Werkstückhandhabungsmechanismus

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkstückhandhabungsmechanismus im Bereich Maschinen- und Anlagenbau anhand von Nennlast bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkstückhandhabungsmechanismus wird durch die Baugruppe aus Antriebsmotor und Linearführungsschienen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

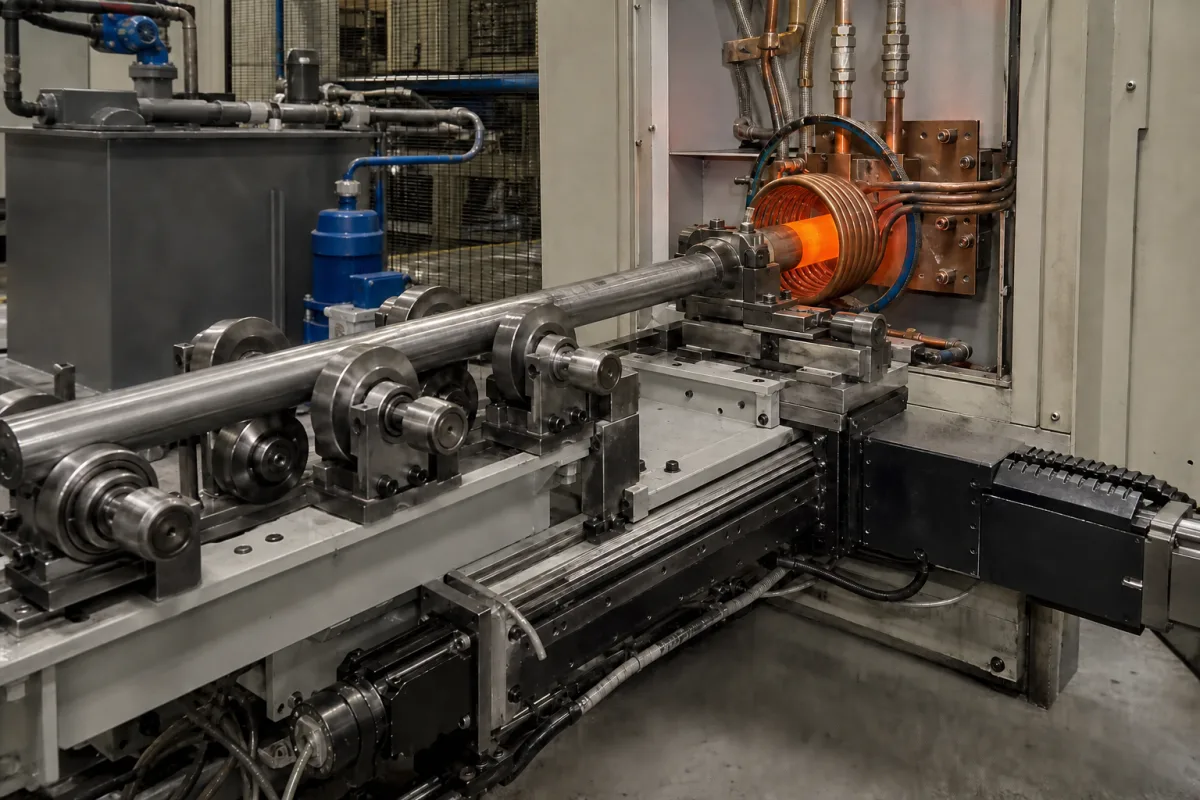
Ein mechanisches System in einer Induktionserwärmungsstation, das Werkstücke durch den Erwärmungsprozess transportiert, positioniert und manipuliert.

Werkstückhandhabungsmechanismus in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Werkstückhandhabungsmechanismus ist ein integraler Bestandteil einer Induktionserwärmungsstation und verantwortlich für die automatisierte oder halbautomatische Bewegung, präzise Positionierung und kontrollierte Handhabung von Metallwerkstücken beim Eintritt, Durchlauf und Austritt aus der Erwärmungszone. Er gewährleistet einen konsistenten Prozessablauf, korrekte Ausrichtung mit der Induktionsspule für gleichmäßige Erwärmung und sicheren Transfer erhitzter Komponenten zu nachfolgenden Kühl- oder Verarbeitungsstufen. Der Mechanismus verwendet typischerweise eine Kombination aus Förderbändern (Band-, Rollen- oder Kettenförderer), Roboterarmen, Hebe- und Transfersystemen oder speziellen Greifern. Er ist mit der Induktionserwärmungs-Stromversorgung und dem Steuerungssystem synchronisiert. Sensoren erkennen das Vorhandensein und die Position von Werkstücken und lösen den Mechanismus aus, um das Werkstück innerhalb des elektromagnetischen Feldes für den vorgeschriebenen Erwärmungszyklus vorzuschieben, zu drehen oder zu halten, bevor es weitertransportiert wird. Der Mechanismus ist für die Handhabung von Werkstücken aus Kohlenstoffstahl, Edelstahl oder Aluminiumlegierung ausgelegt, mit Lastkapazitäten von 50 bis 500 kg (einschließlich Werkstück- und Vorrichtunggewicht). Die Positioniergenauigkeit beträgt typischerweise ±0,1 bis ±0,5 mm, und die Wiederholgenauigkeit ±0,05 bis ±0,2 mm, beide entscheidend für gleichmäßige Erwärmung. Die Verfahrgeschwindigkeit reicht von 0,1 bis 0,5 m/s und beeinflusst Zykluszeit und Durchsatz. Die Betriebstemperatur beträgt -10 bis 60 °C; höhere Temperaturen können Kühlung erfordern. Für pneumatische Aktuatoren beträgt der Betriebsdruck 0,4 bis 0,8 MPa gemäß ISO 8573-1. Die Versorgungsspannung ist dreiphasig 220–480 V AC, 50/60 Hz gemäß IEC 60038. Die Leistungsaufnahme beträgt 1,5 bis 7,5 kW, abhängig von Antriebsmotoren und Steuerung. Die Schutzart ist IP54–IP65 gemäß IEC 60529. Baustahl für Rahmen und Greifer ist typischerweise Q235–Q345 gemäß GB/T 700. Das Gewicht des Mechanismus reicht von 500 bis 2000 kg einschließlich Basis und Aktuatoren, und die Stellfläche beträgt 2 bis 6 m² (Länge × Breite), je nach Konfiguration. Diese Werte sind Referenzbereiche; verifizieren Sie modellspezifische Spezifikationen mit dem Hersteller.

Funktionsprinzip

Der Mechanismus verwendet Förderbänder, Roboterarme, Hebe- und Transfersysteme oder Greifer, um Werkstücke zu bewegen. Sensoren erkennen Vorhandensein und Position und lösen Aktionen aus, die mit der Induktionserwärmungs-Stromversorgung synchronisiert sind. Das Werkstück wird innerhalb des elektromagnetischen Feldes vorgeschoben, gedreht oder gehalten, um den erforderlichen Erwärmungszyklus zu absolvieren, und dann zur nächsten Stufe transferiert. Dies gewährleistet präzise Positionierung und gleichmäßige Erwärmung.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennlast50–500 kgIncludes workpiece and fixture weight
Positioniergenauigkeit±0.1–±0.5 mmCritical for consistent heating
Wiederholgenauigkeit±0.05–±0.2 mmEnsures uniform cycle times
Fahrgeschwindigkeit0.1–0.5 m/sAffects cycle time and throughput
Betriebstemperatur-10–60 °CAmbient; higher may require cooling
Betriebsdruck0.4–0.8 MPaFor pneumatic actuatorsISO 8573-1
Versorgungsspannung220–480 V ACThree-phase, 50/60 HzIEC 60038
Leistungsaufnahme1.5–7.5 kWDepends on drive motors and controls
SchutzartIP54–IP65Protects against dust and water jetsIEC 60529
WerkstoffQ235–Q345Structural steel for frame and grippersGB/T 700
Gewicht500–2000 kgIncluding base and actuators
Stellfläche2–6 Length × width; varies with configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Edelstahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • Antriebsmotor
    Stellt die primäre Antriebskraft für Förderbandbewegung oder Aktuatorbewegung bereit.
    Material: Stahlgehäuse, Kupferwicklungen
  • Linearführungsschienen
    Bieten einen reibungsarmen, präzisen Bewegungsweg für Schlitten oder Wagen, die das Werkstück halten.
    Material: Vergüteter Stahl
  • Greifer oder Spannvorrichtung
    Hält das Werkstück während des Transports und der Positionierung sicher, oft für spezifische Teileformen ausgelegt.
    Material: Wärmebeständiger Stahl oder Keramik
  • Näherungssensor
    Erfasst die Anwesenheit und Position des Werkstücks, um eine Rückmeldung an das Steuerungssystem zu geben.
    Material: Gehäuse aus Kunststoff, Sensorelement (induktiv/kapazitiv)

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Induktionsfeldstörung verursacht Wirbelströme in Mechanismuskomponenten Elektromagnetische Erwärmung der Greiferbacken über 200°C Implementierung von Mu-Metall-Abschirmung mit 0,5 mm Dicke und 80 dB Dämpfung bei 10 kHz
Kumulierter Positionierfehler übersteigt 0,1 mm pro 1000 Zyklen aufgrund von Verschleiß Werkstückfehlausrichtung verursacht unvollständiges Heizmuster Installation von Laserinterferometer-Rückführung mit 0,01 mm Auflösung und adaptiver PID-Regelung mit Kp=2,5, Ki=0,1, Kd=0,5

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 0,1-5,0 kg Nutzlastmasse, 0,05-0,5 m Positioniergenauigkeit
Belastungs- und Ausfallgrenzen
Überschreiten von 2,5 m/s Geschwindigkeit verursacht Lagerfressen, Überschreiten von 6,0 kg Nutzlast verursacht strukturelle Verformung >0,5 mm, Überschreiten von 150°C Umgebungstemperatur verursacht Schmiermittelabbau
Lagerfressen tritt auf, wenn der PV-Grenzwert (Druck-Geschwindigkeits-Produkt > 1,5 MPa·m/s) überschritten wird; strukturelle Verformung folgt dem Hooke'schen Gesetz mit einer Streckgrenze von 250 MPa; Schmiermittelabbau folgt der Arrhenius-Gleichung mit einer Aktivierungsenergie von 80 kJ/mol
Fertigungskontext
Werkstückhandhabungsmechanismus wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis 2 bar (für pneumatische Komponenten)
Weitere Spezifikationen:Max. Werkstückgewicht: 50 kg, Positioniergenauigkeit: ±0,5 mm, Zykluszeit: 10-60 Sekunden
Betriebstemperatur:Umgebungstemperatur bis 500°C (typische Induktionsheizumgebung)
Montage- und Anwendungskompatibilität
StahllegierungenAluminiumlegierungenKupferbasiswerkstoffe
Nicht geeignet: Korrosive chemische Bäder oder abrasive Schleifmittelumgebungen
Auslegungsdaten
  • Werkstückabmessungen und -gewicht
  • Erforderlicher Durchsatz (Teile/Stunde)
  • Induktionsspulengeometrie und Freiraumanforderungen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtungsinduzierter Lagerausfall
Ursache: Unsachgemäße Installation, thermische Ausdehnung oder Setzungen des Fundaments verursachen eine Wellenfehlausrichtung, die zu übermäßigen Radiallasten und vorzeitigem Lagerverschleiß führt.
Zahnflankenermüdung (Pitting) und Abplatzen (Spalling) an Zahnrädern
Ursache: Unzureichende Schmierung, Verunreinigungen im Schmiermittel oder Überlastung verursachen Oberflächenermüdung und Materialabbruch an den Zahnkontaktstellen.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder metallische Schrappgeräusche während des Betriebs
  • Sichtbare Vibration oder Taumelbewegung in beweglichen Komponenten während des Werkstücktransfers
Technische Hinweise
  • Implementierung von Laserausrichtungsprüfungen während der Installation und vierteljährlicher vorbeugender Wartung, um eine Wellenausrichtung innerhalb einer Toleranz von 0,05 mm sicherzustellen
  • Einführung eines zustandsbasierten Schmierungssystems unter Verwendung von Ölanalysen zur Überwachung von Verunreinigungen und Aufrechterhaltung der richtigen Viskosität für Getriebesysteme

Konformität und Fertigungsnormen

Referenznormen
ISO 10218-2:2011 - Roboter und Robotikgeräte - Sicherheitsanforderungen für Industrieroboter - Teil 2: Robotersysteme und IntegrationANSI/RIA R15.06 - Industrieroboter und Robotersysteme - SicherheitsanforderungenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positioniergenauigkeit: +/-0,05 mm
  • Wiederholgenauigkeit: +/-0,02 mm
Qualitätsprüfung
  • Lastprüfung - Verifizierung der maximalen Nutzlastkapazität und Stabilität
  • Funktionale Sicherheitsprüfung - Validierung von Sicherheitsverriegelungen und Not-Aus-Systemen

Hersteller von Werkstückhandhabungsmechanismus

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion eines Werkstückhandhabungsmechanismus in einer Induktionserwärmungsstation?

Er transportiert, positioniert und manipuliert Metallwerkstücke beim Eintritt, Durchlauf und Austritt aus der Erwärmungszone, um einen konsistenten Prozessablauf und korrekte Ausrichtung mit der Induktionsspule für gleichmäßige Erwärmung zu gewährleisten.

Welche Arten von Aktuatoren werden üblicherweise in solchen Mechanismen verwendet?

Übliche Aktuatoren umfassen pneumatische Zylinder, Elektromotoren und hydraulische Systeme. Für pneumatische Aktuatoren beträgt der Betriebsdruck typischerweise 0,4–0,8 MPa gemäß ISO 8573-1.

Wie gewährleistet der Mechanismus präzise Positionierung?

Sensoren erkennen das Vorhandensein und die Position von Werkstücken, und das Steuerungssystem löst den Mechanismus aus, um das Werkstück vorzuschieben, zu drehen oder zu halten. Die Positioniergenauigkeit beträgt typischerweise ±0,1–±0,5 mm, und die Wiederholgenauigkeit ±0,05–±0,2 mm.

Was sind typische Lastkapazitäts- und Verfahrgeschwindigkeitsbereiche?

Die Lastkapazität reicht von 50 bis 500 kg (einschließlich Werkstück- und Vorrichtunggewicht). Die Verfahrgeschwindigkeit reicht von 0,1 bis 0,5 m/s und beeinflusst Zykluszeit und Durchsatz.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkstückhandhabungsmechanismus

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkstückhandhabungsmechanismus?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Werkstückhalter / Vorrichtung
Nächstes Produkt
Werkstückspannsystem
AngebotChat