Strukturierte Fertigungsdaten · 2026

Automatisches Transfersystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisches Transfersystem im Bereich Maschinen- und Anlagenbau anhand von Nennlast bis Transfergeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisches Transfersystem wird durch die Baugruppe aus Übergabemechanismus (z.B. Roboterarm, Schwingbalken) und Linearführungsschienen / Aktuatoren beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System, das Werkstücke automatisch zwischen Stationen in einer Schmiede- und Stanzproduktionslinie bewegt.

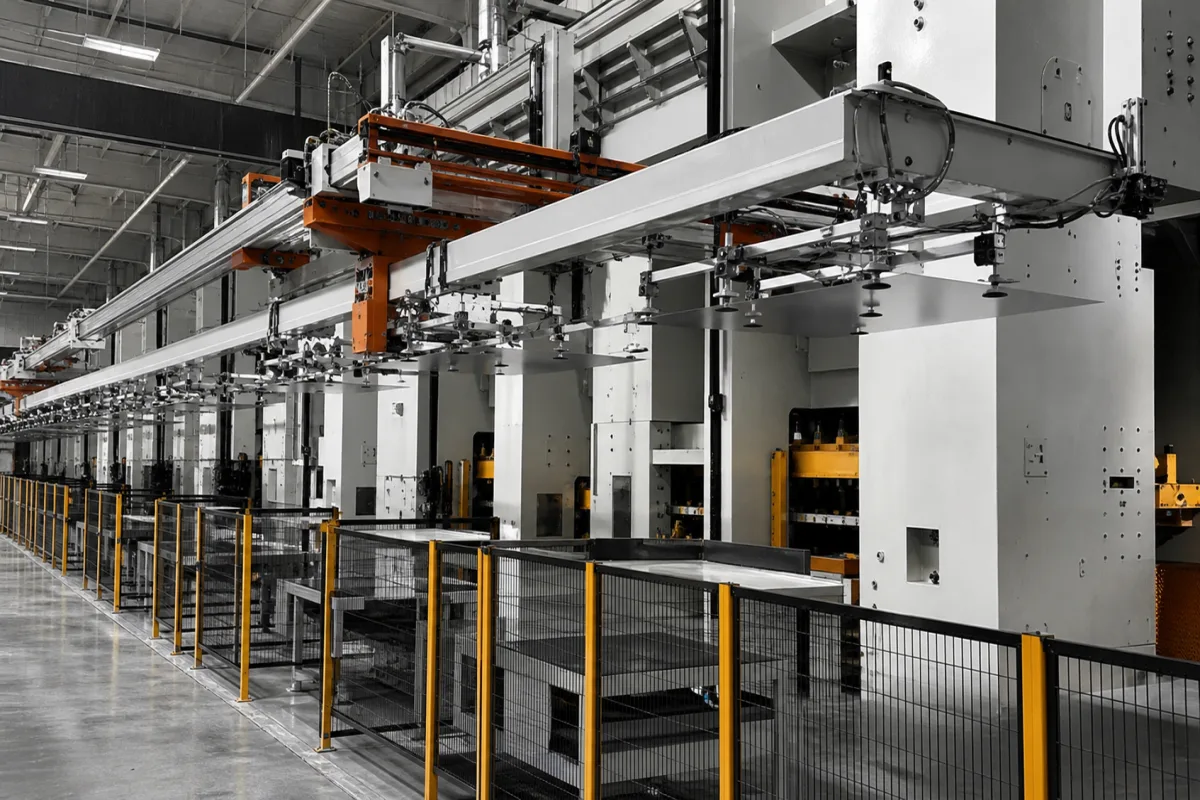
Automatisches Transfersystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein automatisches Transfersystem ist eine kritische Komponente in einer automatisierten Mehrstations-Schmiede- und Stanzproduktionslinie. Es ist verantwortlich für die präzise, synchronisierte und automatisierte Bewegung von Metallwerkstücken (Rohlingen, Schmiedeteilen, Stanzteilen) zwischen aufeinanderfolgenden Bearbeitungsstationen wie Öfen, Schmiedepressen, Stanzmaschinen, Beschneidungsstationen und Kühlbereichen. Seine Hauptaufgabe besteht darin, manuelle Handhabung zu eliminieren, konsistente Taktzeiten sicherzustellen, die richtige Werkstückorientierung beizubehalten und einen kontinuierlichen Produktionsfluss mit hohem Volumen zu ermöglichen. Das System verwendet typischerweise eine Kombination von Mechanismen wie Roboterarmen, Linearmotoren, Förderbändern, Schrittschaltbalken oder Transferstangen. Es ist mit der zentralen Steuerung (SPS) der Produktionslinie synchronisiert. Sensoren erkennen den Abschluss eines Vorgangs an einer Station und lösen den Transfermechanismus aus, der das Werkstück aufnimmt, entlang eines vordefinierten Pfads bewegt und präzise an der nächsten Station in der Werkzeugaufnahme platziert – alles innerhalb eines streng kontrollierten Zeitrahmens, um den Produktionsrhythmus aufrechtzuerhalten. Das System ist für schwere Industrieumgebungen ausgelegt und in Konfigurationen erhältlich, die Werkstücke mit einem Gewicht von bis zu 2000 kg pro Palette handhaben. Die Transfergeschwindigkeit ist über Frequenzumrichter von 10 bis 30 m/min einstellbar. Die Positioniergenauigkeit an der Endposition beträgt ±0,5 mm, die Wiederholgenauigkeit für aufeinanderfolgende Zyklen ±0,2 mm. Das System arbeitet in einem Temperaturbereich von 0–50 °C für den Schaltschrank; bei höheren Umgebungstemperaturen ist eine zusätzliche Kühlung erforderlich. Es benötigt eine Drehstromversorgung von 380–480 V AC (50/60 Hz) gemäß IEC 60038, die Motorleistung liegt je nach Last und Geschwindigkeit zwischen 1,5 und 5,5 kW. Der Schutzgrad für Motoren und Anschlusskästen beträgt IP54–IP65 gemäß IEC 60529. Der Geräuschpegel in 1 m Entfernung beträgt ≤75 dB(A). Der Rahmen besteht aus lackiertem Baustahl (Q235B nach GB/T 700). Die Gesamtabmessungen betragen 6000×1500×800 mm (L×B×H), anpassbar, und das Gewicht liegt je nach Konfiguration zwischen 1500 und 3000 kg. Verarbeitbare Materialien umfassen Baustahl, legierten Stahl und Aluminiumlegierung. Alle aufgeführten Werte sind Referenzbereiche; die modellspezifischen Spezifikationen sind mit dem Hersteller zu verifizieren.

Funktionsprinzip

Das System verwendet eine Kombination aus Roboterarmen, Linearmotoren, Förderbändern, Schrittschaltbalken oder Transferstangen. Es ist mit der SPS der Produktionslinie synchronisiert. Sensoren erkennen den Abschluss eines Vorgangs an einer Station und lösen den Transfermechanismus aus, der das Werkstück aufnimmt, entlang eines vordefinierten Pfads bewegt und präzise an der nächsten Station in der Werkzeugaufnahme platziert – alles innerhalb eines streng kontrollierten Zeitrahmens, um den Produktionsrhythmus aufrechtzuerhalten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennlast500–2000 kgMaximum workpiece weight per pallet
Transfergeschwindigkeit10–30 m/minAdjustable via VFD
Positioniergenauigkeit±0.5 mmAt final stop position
Wiederholgenauigkeit±0.2 mmFor consecutive cycles
Betriebstemperatur0–50 °CFor control cabinet; higher ambient requires cooling
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
Motorleistung1.5–5.5 kWDepends on load and speed
SchutzartIP54–IP65For motors and junction boxesIEC 60529
Geräuschpegel≤75 dB(A)At 1 m distance
RahmenmaterialQ235BCarbon steel, paintedGB/T 700
Abmessungen6000×1500×800 mmL×W×H, customizable
Gewicht1500–3000 kgDepending on configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Legierungsstahl Aluminiumlegierung

Komponenten / BOM

Components / BOM

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Lagerverschleiß über 0,1 mm radiales Spiel Positionsdrift, die sich mit 0,05 mm pro Zyklus ansammelt Präzisions-Pendelkugellager mit maximal 0,01 mm radialem Lauf
Pneumatischer Greiferdichtungsabbau bei 10⁶ Kompressionszyklen Greifkraftabfall von 200 N auf unter 50 N Polyurethan-Dichtungen mit 10⁷ Zyklus-Ermüdungslebensdauer bei 0,7 MPa Betriebsdruck

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 50-2000 N Greifkraft, 0,1-0,5 mm Positioniergenauigkeit
Belastungs- und Ausfallgrenzen
Greifkraft unter 30 N verursacht Werkstückrutschen; Lineargeschwindigkeit über 2,5 m/s induziert harmonische Schwingung bei 15 Hz; Positionierfehler über 0,8 mm löst Kollisionserkennung aus
Servomotor-Drehmomentsättigung bei 12 N·m Grenzwert; Riemen-/Riemenscheibensystem-Resonanz bei 15 Hz Eigenfrequenz; Encoder-Auflösungsbegrenzung von 0,01 mm/Impuls
Fertigungskontext
Automatisches Transfersystem wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0-10 bar
Durchflussrate:Nicht spezifiziert im Eingangskontext
Betriebstemperatur:-10°C bis 80°C
Montage- und Anwendungskompatibilität
Geschmiedete StahlkomponentenGestampfte MetallteileWärmebehandelte Werkstücke
Nicht geeignet: Korrosive chemische Verarbeitungsumgebungen
Auslegungsdaten
  • Werkstückabmessungen und -gewicht
  • Produktionslinien-Taktzeitanforderungen
  • Anzahl der Transferstationen und -abstände

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Förderbandfehlausrichtung und Spurführungsversagen
Ursache: Verschlissene oder beschädigte Spurführungsrollen, falsche Spannung oder Materialansammlung, die zu Bandabdrift führt, was zu Kantenschäden und potenziellem Systemstillstand führt.
Motor- oder Antriebssystemüberhitzung und -ausfall
Ursache: Übermäßige Belastung durch Materialansammlung, unzureichende Schmierung oder elektrische Probleme wie Phasenungleichgewicht, was zu thermischer Degradation und letztendlichem Ausfall führt.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kreischgeräusche vom Förderband oder Antriebsstrang
  • Sichtbare Materialverschüttung entlang des Transferwegs oder an Transferpunkten
Technische Hinweise
  • Implementieren Sie regelmäßige Infrarot-Thermografie-Inspektionen an Motoren, Antrieben und Lagern, um frühzeitige Überhitzungstrends vor einem Ausfall zu erkennen.
  • Etablieren Sie ein Präzisionsausrichtungs- und Spannungsprogramm für Förderbandkomponenten unter Verwendung von Laserausrichtungsgeräten, um verschleißbedingte Fehlausrichtung zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ISO 10218-2:2011 (Roboter und Robotikgeräte - Sicherheitsanforderungen für Industrieroboter)ANSI/RIA R15.06-2012 (Industrieroboter und Robotersysteme - Sicherheitsanforderungen)CE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Positioniergenauigkeit: +/-0,05 mm
  • Wiederholgenauigkeit: +/-0,02 mm
Qualitätsprüfung
  • Laserinterferometer-Kalibrierungstest
  • Lastkapazitäts- und Zyklusermüdungstest

Hersteller von Automatisches Transfersystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Lastkapazität eines automatischen Transfersystems?

Laut Verzeichnisreferenz beträgt die Nennlastkapazität 500–2000 kg pro Palette. Die genaue Kapazität hängt jedoch vom Modell und der Konfiguration ab, daher muss sie mit dem Hersteller verifiziert werden.

Wie wird die Transfergeschwindigkeit eingestellt?

Die Transfergeschwindigkeit ist über einen Frequenzumrichter (VFD) einstellbar und liegt zwischen 10 und 30 m/min. Die tatsächliche Geschwindigkeitseinstellung hängt von den Anwendungsanforderungen ab und muss für das spezifische Modell bestätigt werden.

Welche Positioniergenauigkeit kann erwartet werden?

Die Positioniergenauigkeit an der Endposition beträgt ±0,5 mm, und die Wiederholgenauigkeit für aufeinanderfolgende Zyklen beträgt ±0,2 mm. Dies sind Referenzwerte; die tatsächliche Leistung für Ihre spezifische Installation ist mit dem Hersteller zu verifizieren.

Was sind die elektrischen Anforderungen?

Das System benötigt eine Drehstromversorgung von 380–480 V AC, 50/60 Hz, gemäß IEC 60038. Die Motorleistung liegt je nach Last und Geschwindigkeit zwischen 1,5 und 5,5 kW. Überprüfen Sie immer das Typenschild und konsultieren Sie den Hersteller für genaue Anforderungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisches Transfersystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisches Transfersystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisches Reinigungsmodul
Nächstes Produkt
Automatisiertes Bedienfeld
AngebotChat