Strukturierte Fertigungsdaten · 2026

Induktionserwärmungsstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Induktionserwärmungsstation im Bereich Maschinen- und Anlagenbau anhand von Nennleistung bis Heiztemperatur eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Induktionserwärmungsstation wird durch die Baugruppe aus Induktionsspule und Netzteil/Wechselrichter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine spezialisierte Station in einer automatisierten Schmiedelinie, die elektromagnetische Induktion nutzt, um Metallwerkstücke schnell und präzise auf Schmiedetemperatur zu erhitzen.
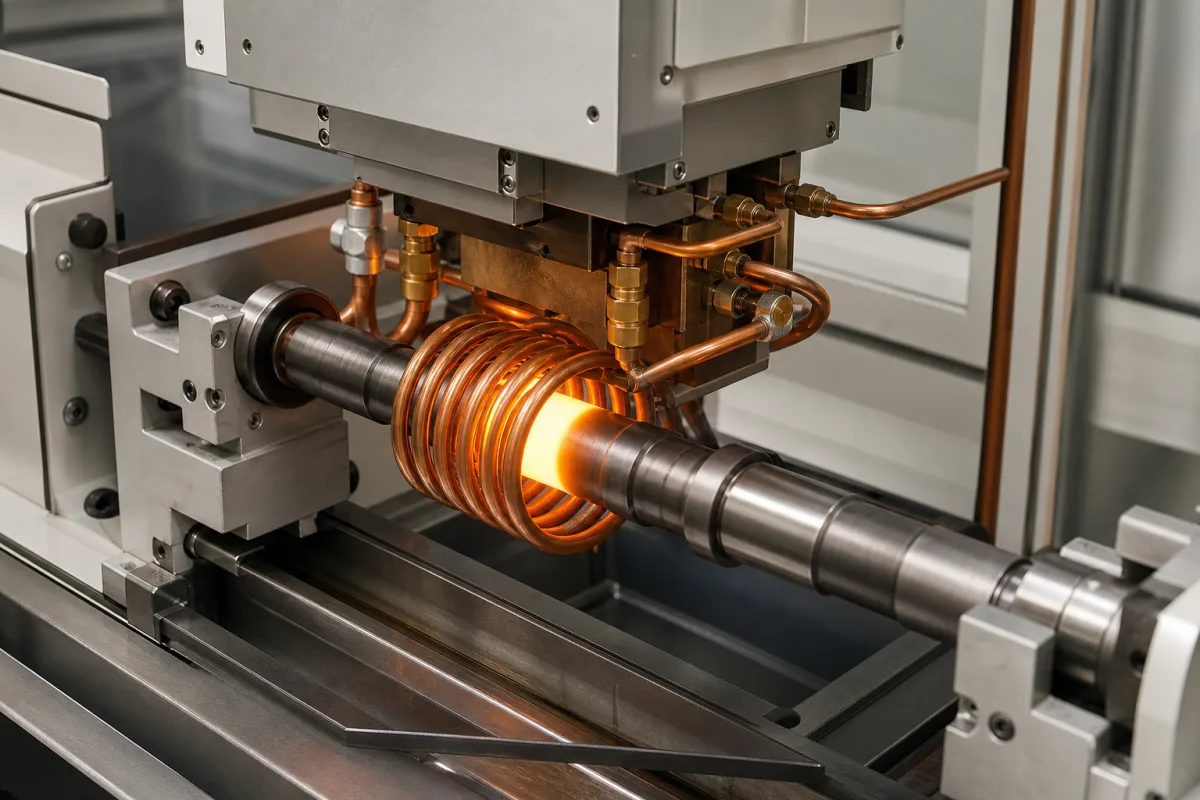
Induktionserwärmungsstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Induktionserwärmungsstation ist eine kritische Komponente der automatisierten Mehrstationen-Schmiede- und Stanzproduktionslinie. Sie ist dafür verantwortlich, Metallknüppel oder Rohlinge schnell und gleichmäßig auf die genaue Temperatur zu erhitzen, die für nachfolgende Schmiede- oder Stanzvorgänge erforderlich ist. Diese Station gewährleistet konsistente Materialeigenschaften, reduziert Oxidation im Vergleich zu herkömmlichen Öfen und ermöglicht einen schnellen, automatisierten Materialfluss zwischen den Stationen. Die Station erzeugt über eine Induktionsspule ein hochfrequentes elektromagnetisches Wechselfeld. Wenn ein leitfähiges Metallwerkstück in dieses Feld gebracht wird, werden im Material Wirbelströme induziert. Der elektrische Widerstand des Metalls gegenüber diesen Strömen verursacht eine schnelle Joule-Erwärmung, die die Temperatur des Werkstücks von innen nach außen auf kontrollierte und effiziente Weise erhöht. Die typische Nennleistung liegt zwischen 100 und 500 kW, die Erwärmungstemperatur für Stahl zwischen 800 und 1250 °C, mit einer Temperaturgenauigkeit von ±10 °C. Der Frequenzbereich liegt zwischen 0,5 und 10 kHz und ermöglicht Werkstückdurchmesser von 20 bis 200 mm. Der Durchsatz variiert zwischen 1 und 10 t/h, abhängig von Leistung und Knüppelgröße. Die Eingangsspannung beträgt 380–690 V AC (dreiphasig, 50/60 Hz, gemäß IEC 60038). Ein Kühlwasserfluss von 10–50 m³/h bei 0,3–0,6 MPa ist für Spule und Leistungselektronik erforderlich. Die Schutzart ist IP54–IP65 (IEC 60529), und der Umgebungstemperaturbereich liegt zwischen 0 und 45 °C. Das Gewicht der Station liegt zwischen 2000 und 8000 kg. Verwendete Materialien umfassen Kupfer für Induktionsspulen, Eisenlegierungen für Werkstücke und Keramik/feuerfeste Materialien für die Wärmedämmung. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem Hersteller oder Lieferanten bestätigt werden. Die Station ist für die Integration in automatisierte Schmiedelinien ausgelegt, mit Schnittstellen für Materialhandhabung und Steuerungssysteme. Die Überprüfung der tatsächlichen Leistung und der Einhaltung anwendbarer Normen sollte mit dem Lieferanten erfolgen.

Funktionsprinzip

Die Station erzeugt über eine Induktionsspule ein hochfrequentes elektromagnetisches Wechselfeld. Wenn ein leitfähiges Metallwerkstück in dieses Feld gebracht wird, werden im Material Wirbelströme induziert. Der elektrische Widerstand des Metalls gegenüber diesen Strömen verursacht eine schnelle Joule-Erwärmung, die die Temperatur des Werkstücks von innen nach außen auf kontrollierte und effiziente Weise erhöht. Diese Methode ermöglicht eine präzise Temperaturkontrolle und schnelles Erhitzen, was für eine gleichbleibende Schmiedequalität unerlässlich ist.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennleistung100–500 kWDepends on workpiece size and throughput
Heiztemperatur800–1250 °CTypical forging range for steel
Temperaturgenauigkeit±10 °CEnsures consistent forging quality
Frequenzbereich0.5–10 kHzLower for large billets, higher for small
Werkstückdurchmesser20–200 mmRange for standard coils
Durchsatz1–10 t/hDepends on power and billet size
Eingangsspannung380–690 V AC3-phase, 50/60 HzIEC 60038
Kühlwasserdurchfluss10–50 m³/hRequired for coil and power electronics
Kühlwasserdruck0.3–0.6 MPaEnsure adequate flow
SchutzartIP54–IP65Dust and water resistanceIEC 60529
Umgebungstemperatur0–45 °COperating environment
Gewicht2000–8000 kgDepends on power and configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kupfer (für Induktionsspulen) Eisenlegierungen (für Werkstück, z.B. Stahl) Keramik-/Feuerfeste Materialien (für Wärmedämmung)

Komponenten / BOM

Components / BOM
  • Induktionsspule
    Erzeugt das wechselnde elektromagnetische Feld, das Wirbelströme im Werkstück induziert.
    Material: Kupferrohr
  • Netzteil/Wechselrichter
    Wandelt Netz-Wechselstrom in die erforderliche Hochfrequenz-Wechselspannung für die Induktionsspule um.
    Material: Elektronische Bauteile (IGBTs, Kondensatoren), Stahlgehäuse
  • Werkstückhandhabungsmechanismus
    Positioniert und führt Metallknüppel automatisch in die Induktionsspule ein und aus.
    Material: Stahl, Aktoren
  • Kühlsystem
    Zirkuliert Kühlmittel (häufig Wasser), um Wärme von der Induktionsspule und Leistungselektronik abzuführen.
    Material: Edelstahl, Kunststoffschläuche, Pumpe
  • Bedienfeld & Temperatursensor
    Überwacht die Werkstücktemperatur (z.B. mittels Pyrometer) und steuert die Heizzyklusparameter.
    Material: Stahlgehäuse, elektronische Sensoren, Bedienoberfläche (HMI)

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlmittelflussreduktion unter 15 L/min pro 100 kW Thermische Degradation der Induktionsspulenisolierung Redundante Kreiselpumpen mit 22 L/min Kapazität und RTD-Temperatursensoren an den Spulenauslässen
Werkstückfehlausrichtung über 5 mm von der Spulenmitte Lokale Überhitzung verursacht Oberflächenschmelzen Laser-Positionierungssystem mit 0,1 mm Genauigkeit und servogetriebene Werkstückmanipulatoren

Technische Bewertung

Betriebsbereich
Betriebsbereich
800-1250 °C Werkstückoberflächentemperatur, 3-10 kHz Frequenz, 50-500 kW Leistungsabgabe
Belastungs- und Ausfallgrenzen
Spulenisolationsdurchschlag bei 180 °C, Werkstückschmelzen bei 1538 °C (reines Eisen), Kühlwasserversagen bei 60 °C Einlasstemperatur
Verletzung der Skintiefe (δ = 503√(ρ/μf) mm) verursacht ungleichmäßige Erwärmung, Joulesche Erwärmung (P = I²R) überschreitet die Curie-Temperatur des Materials (770 °C für Stahl)
Fertigungskontext
Induktionserwärmungsstation wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (kein Druckrating für Heizkammer erforderlich)
Weitere Spezifikationen:Leistungsbereich: typisch 50-500 kW, Frequenz: 1-10 kHz für Tiefenerwärmung, 100-400 kHz für Oberflächenerwärmung, Aufheizrate: 100-500 °C/s
Betriebstemperatur:Umgebungstemperatur bis 1300 °C (typischer Schmiedebereich 900-1250 °C)
Montage- und Anwendungskompatibilität
Kohlenstoffstähle (AISI 1045, 4140)Legierte Stähle (Werkzeugstähle, Edelstähle)Nickelbasis-Superlegierungen (Inconel, Hastelloy)
Nicht geeignet: Nicht leitfähige Materialien (Kunststoffe, Keramik, Holz) oder hochkorrosive Salzschmelzenumgebungen
Auslegungsdaten
  • Werkstückmaterial und erforderliche Schmiedetemperatur
  • Werkstückabmessungen (Durchmesser, Länge) und Masse
  • Erforderliche Produktionsrate (Teile/Stunde) und Aufheizzeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Spulenisolationsdurchschlag
Ursache: Thermische Zyklen und Überhitzung führen zum Abbau der Isolierung, oft aufgrund unzureichender Kühlung oder übermäßiger Leistungszyklen.
Leistungskomponentenausfall (IGBT/SCR)
Ursache: Spannungsspitzen, thermische Belastung durch schlechte Wärmeableitung oder elektrische Überlastung durch falsche Lastanpassung.
Wartungsindikatoren
  • Ungewöhnliche Lichtbogen-Geräusche oder sichtbare Funken von Induktionsspulenanschlüssen
  • Überhitzte Komponenten (Verfärbung, Brandgeruch) oder abnormale Temperaturwerte am Kühlsystem
Technische Hinweise
  • Regelmäßige thermografische Inspektionen durchführen, um Hotspots vor einem katastrophalen Ausfall zu erkennen
  • Strikte Wasserqualitätsstandards in Kühlsystemen einhalten, um Mineralablagerungen zu verhindern und optimalen Wärmetransfer zu gewährleisten

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung - EMV-Richtlinie 2014/30/EUASTM E309 - Standardverfahren für die Wirbelstromprüfung von Stahlrohren unter Verwendung magnetischer Sättigung
Fertigungsgenauigkeit
  • Spulenausrichtung: +/-0,5 mm
  • Temperaturgleichmäßigkeit: +/-5 °C über die Heizzone
Qualitätsprüfung
  • Berührungsstromprüfung - Elektrische Sicherheit
  • Thermografische Analyse - Leistungsverifikation der Erwärmung

Hersteller von Induktionserwärmungsstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Leistungsbereich einer Induktionserwärmungsstation?

Die Nennleistung liegt typischerweise zwischen 100 und 500 kW, abhängig von Werkstückgröße und Durchsatz. Bestätigen Sie den genauen Wert für Ihr spezifisches Modell mit dem Hersteller.

Welche Temperaturgenauigkeit ist zu erwarten?

Die Temperaturgenauigkeit beträgt typischerweise ±10 °C, was eine gleichbleibende Schmiedequalität gewährleistet. Dies ist ein Referenzwert; verifizieren Sie ihn mit dem Lieferanten für Ihre Anwendung.

Welche Kühlwasseranforderungen sind typisch?

Der Kühlwasserfluss beträgt typischerweise 10–50 m³/h bei einem Druck von 0,3–0,6 MPa, erforderlich für Induktionsspule und Leistungselektronik. Stellen Sie gemäß Herstellerspezifikationen einen ausreichenden Fluss und Druck sicher.

Welche Schutzart hat die Station typischerweise?

Die Schutzart ist typischerweise IP54–IP65 gemäß IEC 60529, die Staub- und Wasserschutz bietet. Bestätigen Sie die genaue Einstufung für Ihre Umgebung mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Induktionserwärmungsstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Induktionserwärmungsstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Indexierungssensor
Nächstes Produkt
Induktionsförderer
AngebotChat