Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem im Bereich Kraftfahrzeugherstellung anhand von Maximaler Durchsatz bis Systemgrundfläche eingeordnet.
Ein typisches Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem wird durch die Baugruppe aus Roboter-Schweißstation und Klebstoffapplikationsmodul beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien
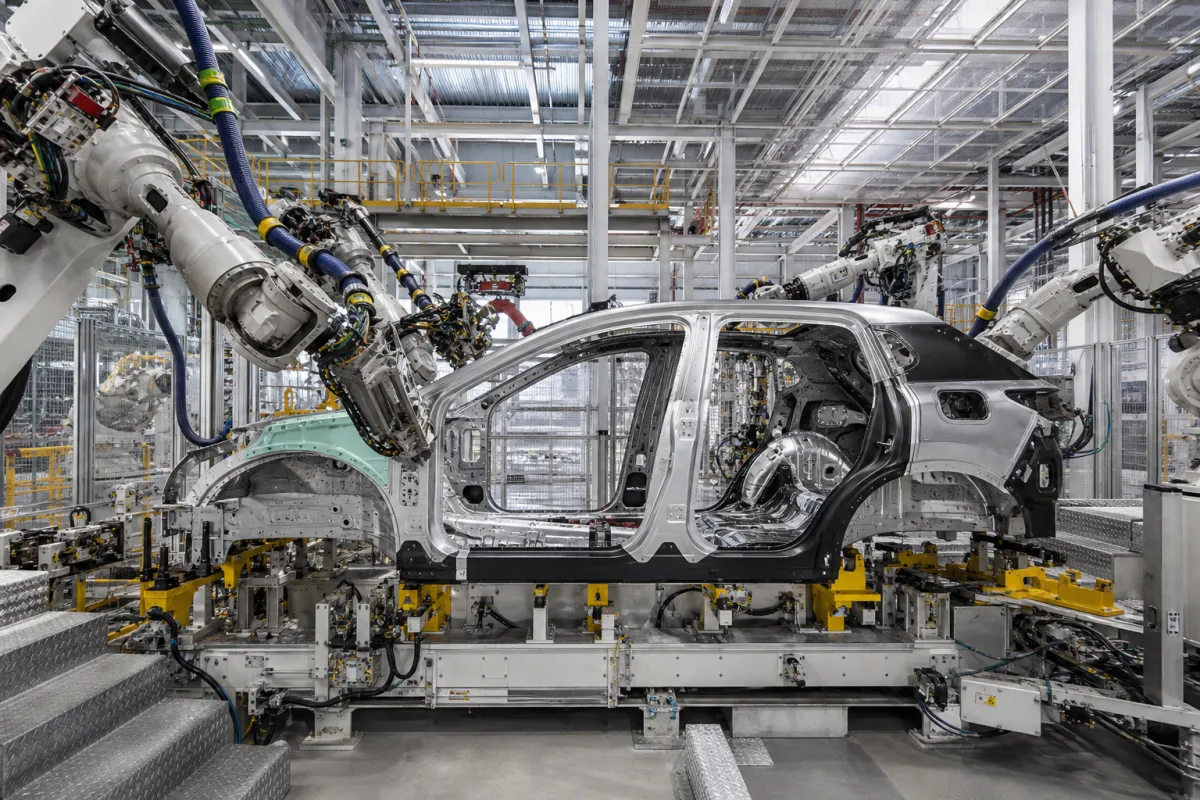
Technische Details und Fertigungskontext für Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Maximaler Durchsatz | 30–60 Einheiten/Stunde | Maximale Produktionskapazität unter optimalen Bedingungen |
| Systemgrundfläche | 500–2000 Quadratmeter | Gesamte benötigte Grundfläche für die vollständige Installation |
| Leistungsaufnahme | 150–400 Kilowatt | Durchschnittlicher elektrischer Leistungsbedarf im Betrieb |
| Maximale Nutzlastkapazität | 500–1500 Kilogramm | Maximales Bauteilgewicht, das von Materialflusssystemen gehandhabt werden kann |
| Positionierwiederholgenauigkeit | ±0.1–±0.5 Millimeter | Roboter-Positionierkonsistenz über wiederholte OperationenISO 9283 |
| Systemverfügbarkeit | 90–98 Prozent | Betriebsverfügbarkeitsprozentsatz über den Standardproduktionszeitraum |
| Betriebstemperatur | 5–45 °C | Ambient temperature range for normal operation |
| Betriebsfeuchtigkeit | 20–80 % RH | Non-condensing |
| Versorgungsspannung | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| Druckluftversorgung | 0.6–0.8 MPa | Quality class 5.4.4 or better |
| Materialkompatibilität | Steel, Al, CFRP | Handles multi-material joints (steel, aluminum, CFRP) |
| Steuerungssystem | PLC + SCADA | Programmable logic controller with supervisory controlIEC 61131-3 |
| Sicherheitsstandard | ISO 10218 | Robot safety requirementsISO 10218 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | 0,5-1,2 MPa (Spann- und Haltesysteme) |
| Weitere Spezifikationen: | Materialvorschubgeschwindigkeit: 2-15 m/min, Positioniergenauigkeit: ±0,1 mm, Taktzeit: 45-180 Sekunden je Station |
| Betriebstemperatur: | 15-35 °C (Betriebsumgebung) |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Herstellerprofile mit passender Produktionsfähigkeit in China.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Das System ist für Multi-Material-Verbindungen ausgelegt, einschließlich hochfestem Stahl, Aluminiumlegierungen und kohlenstofffaserverstärkten Kunststoffen (CFK). Es verwendet geeignete Fügetechniken wie Schweißen, Kleben und mechanisches Befestigen für jede Materialkombination.
Unter optimalen Bedingungen kann das System einen maximalen Durchsatz von 30 bis 60 Einheiten pro Stunde erreichen. Der tatsächliche Durchsatz hängt jedoch von der spezifischen Konfiguration, den Taktzeiten und den Produktionsanforderungen ab und muss mit dem Hersteller verifiziert werden.
Das System benötigt eine Drehstromversorgung von 380–480 V AC (50/60 Hz) gemäß IEC 60038, Druckluft bei 0,6–0,8 MPa gemäß ISO 8573-1 Qualitätsklasse 5.4.4 oder besser und arbeitet in einer Umgebungstemperatur von 5–45 °C und nicht kondensierender Luftfeuchtigkeit von 20–80 % relativer Luftfeuchtigkeit.
Das System ist so ausgelegt, dass es die Robotersicherheitsanforderungen gemäß ISO 10218 erfüllt. Darüber hinaus folgt das Steuerungssystem IEC 61131-3 für die SPS-Programmierung. Diese Normen sind Referenzen für Beschaffung und Verifizierung; die tatsächliche Konformität muss mit dem Lieferanten bestätigt werden.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.