Strukturierte Fertigungsdaten · 2026

Steuerungs- und Überwachungssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Steuerungs- und Überwachungssystem im Bereich Kraftfahrzeugherstellung anhand von Nennsteuerspannung bis Leistungsaufnahme eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Steuerungs- und Überwachungssystem wird durch die Baugruppe aus Programmierbare Steuerung (SPS) Gestell und Bedienfeld für Mensch-Maschine-Schnittstelle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein zentrales System, das die Abläufe einer automatisierten Mehrstoff-Karosserie-Montagelinie verwaltet, koordiniert und überwacht.

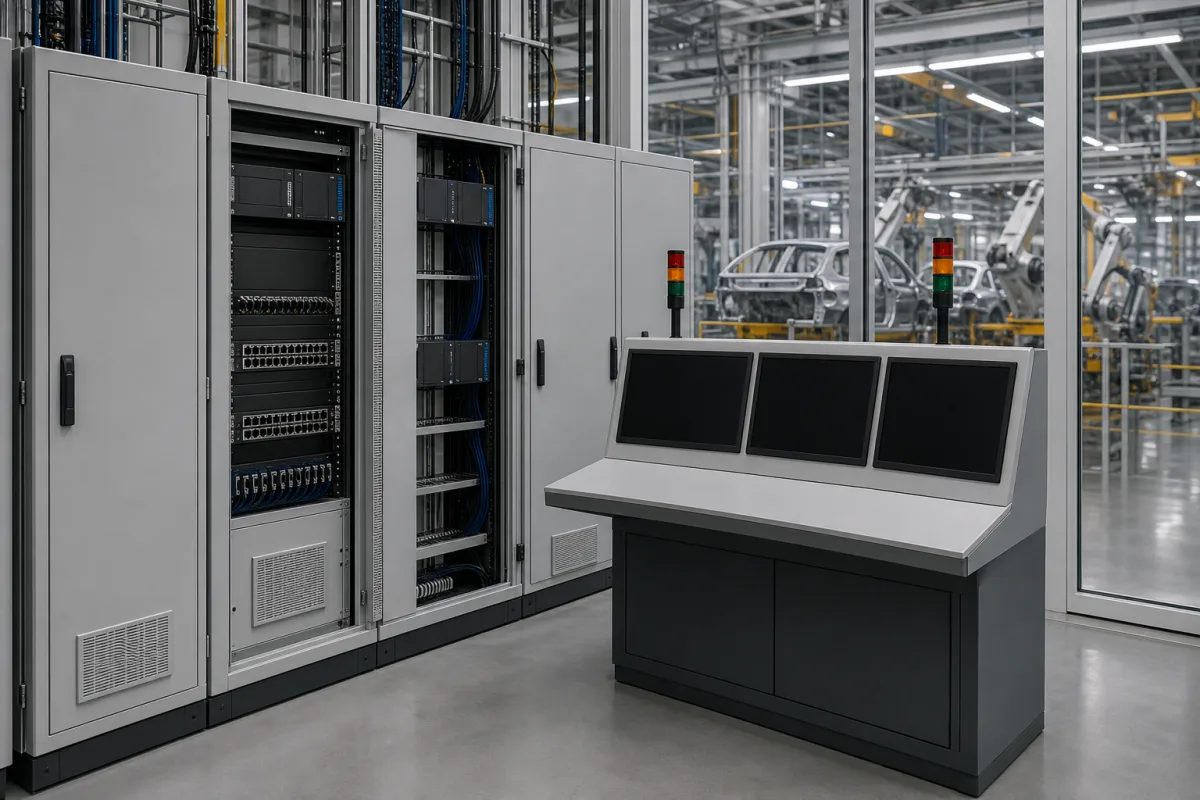
Steuerungs- und Überwachungssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Steuerungs- und Überwachungssystem ist das zentrale Nervensystem des automatisierten Mehrstoff-Karosserie-Montagesystems. Es integriert Hardware und Software, um alle Montageprozesse zu orchestrieren, einschließlich Roboterbewegungen, Materialhandhabung, Schweißen, Klebstoffauftrag und Qualitätsprüfung. Es bietet Echtzeit-Datenerfassung, Prozessvisualisierung, Fehlerdiagnose und Leistungsanalysen, um Präzision, Effizienz und Rückverfolgbarkeit während der Montage von Karosserien aus verschiedenen Materialien wie Stahl, Aluminium und Verbundwerkstoffen zu gewährleisten. Das System arbeitet mit einer hierarchischen Steuerungsarchitektur, typischerweise mit speicherprogrammierbaren Steuerungen (SPS) und/oder Industrie-PCs für die Gerätesteuerung auf niedriger Ebene, die über industrielle Netzwerke (z. B. PROFINET, EtherCAT) mit Sensoren, Aktoren und Robotern verbunden sind. Eine SCADA- (Supervisory Control and Data Acquisition) oder MES-Schicht (Manufacturing Execution System) bietet die Mensch-Maschine-Schnittstelle (HMI) für Bediener, um die gesamte Linie zu überwachen, Prozessdaten zu visualisieren, Alarme zu empfangen und Befehle zu erteilen. Es sammelt kontinuierlich Daten von Sensoren (z. B. Position, Druck, Temperatur, Vision-Systeme), um Prozessschritte zu verifizieren, Taktzeiten einzuhalten und Produktionsdaten für jede Karosserie zu protokollieren. Das System ist für die Integration in Kraftfahrzeugherstellungsanlagen ausgelegt, mit Parametern wie Nennsteuerspannung 24 V DC ±10 % nach IEC 61131-2, Leistungsaufnahme bis 500 W, Betriebstemperatur 0–55 °C, Lagertemperatur -20–70 °C, relative Luftfeuchtigkeit 10–95 % nicht kondensierend, Schutzart IP54–IP65, Taktzeit pro Fahrzeug 60–120 s, Steuergenauigkeit ±0,1 mm, Kommunikationsprotokolle PROFINET und EtherNet/IP, Anzahl der I/O-Punkte 512–2048, Reaktionszeit ≤10 ms, Gewicht 150–300 kg und Abmessungen 800×2000×600 mm. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden. Das System ist eine Komponente der Montagelinie und kein eigenständiges Produkt; seine Konfiguration hängt von der Linienanordnung und den Anforderungen ab.

Funktionsprinzip

Das System verwendet eine hierarchische Steuerungsarchitektur. Die Gerätesteuerung auf niedriger Ebene wird von SPS oder Industrie-PCs übernommen, die über industrielle Netzwerke (z. B. PROFINET, EtherCAT) mit Sensoren, Aktoren und Robotern kommunizieren. Eine SCADA- oder MES-Schicht bietet die HMI für Bediener, um die Linie zu überwachen, Daten zu visualisieren, Alarme zu empfangen und Befehle zu erteilen. Das System sammelt kontinuierlich Daten von Sensoren, um Prozessschritte zu verifizieren, Taktzeiten einzuhalten und Produktionsdaten zu protokollieren. Es unterstützt Echtzeit-Datenerfassung, Prozessvisualisierung, Fehlerdiagnose und Leistungsanalysen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennsteuerspannung24 ±10% V DCPLC and I/O modulesIEC 61131-2
Leistungsaufnahme≤500 WTypical for control cabinet
Betriebstemperatur0–55 °CFor control cabinet environment
Lagertemperatur-20–70 °CNon-operational
Relative Luftfeuchtigkeit10–95 %Non-condensingIEC 60068-2-78
SchutzartIP54–IP65For control cabinet and HMIIEC 60529
Taktzeit pro Fahrzeug60–120 sDepends on line configuration
Steuergenauigkeit±0.1 mmPositioning repeatability for robots
KommunikationsprotokollPROFINET, EtherNet/IPFor PLC and field devicesIEC 61158
Anzahl der I/O Punkte512–2048Digital and analog combined
Reaktionszeit≤10 msFor safety-related signals
Gewicht150–300 kgControl cabinet with components
Abmessungen (B×H×T)800×2000×600 mmTypical cabinet size

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Elektronische Bauteile (Leiterplatten, Prozessoren, Speicher) Industriegehäuse (Stahl oder Aluminium) Verdrahtung und Steckverbinder

Komponenten / BOM

Components / BOM
  • Programmierbare Steuerung (SPS) Gestell
    Führt die Kernsteuerungslogik für Ablaufsteuerung, Sicherheitsverriegelungen und Aktorik aus.
    Material: Metallgehäuse mit elektronischen Modulen
  • Bedienfeld für Mensch-Maschine-Schnittstelle
    Bietet grafische Schnittstelle für Linienstatus, Störmeldungen, manuelle Steuerung und Produktionsdatenvisualisierung.
    Material: Edelstahl- oder Aluminiumblende mit Touchscreen
  • Industrieller Netzwerkswitch
    Steuert die Datenkommunikation zwischen Steuerungen, Bedienpanels, Robotern und Feldgeräten entlang der Fertigungslinie.
    Material: Metallgehäuse mit elektronischen Bauteilen
  • SCADA/MES-Software-Server
    Hostet die Überwachungssoftware für zentrale Überwachung, Datenhistorisierung, Berichterstellung und Produktionsplanung.
    Material: Server-Hardware mit installierter Software

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Spannungstransient der Stromversorgung über 35 VDC für 10ms Latch-up und dauerhafter Schaden am SPS-Prozessor TVS-Dioden-Array mit 30 VDC Klemmspannung und 600W Spitzenimpulsleistung
Pufferüberlauf des Industrie-Ethernet-Switches aufgrund anhaltender Datenrate von 1,5 Gbps, die die 1 Gbps-Portkapazität überschreitet Echtzeit-Steuerungspaketverlust über 0,1%-Schwelle verursacht Positionierungsfehler des Montageroboters Quality of Service (QoS)-Konfiguration mit strikter Prioritätswarteschlange für PROFINET RT Class 1-Datenverkehr

Technische Bewertung

Betriebsbereich
Betriebsbereich
24-28 VDC, 0-100% CPU-Auslastung, 0-60°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
CPU-Temperatur über 85°C, Spannungsabweichung über +/-10% des Nennwerts, Netzwerklatenz über 100ms
Joulesche Erwärmung in Halbleiterübergängen verursacht thermisches Durchgehen, dielektrischer Durchschlag in Kondensatoren bei Überspannung, elektromagnetische Störungen beeinträchtigen die Signalintegrität
Fertigungskontext
Steuerungs- und Überwachungssystem wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (0,9 bis 1,1 bar), keine Druckregelung erforderlich
Durchflussrate:Nicht zutreffend für dieses Steuerungssystem
Betriebstemperatur:0°C bis 50°C (Betrieb), -10°C bis 70°C (Lagerung)
Montage- und Anwendungskompatibilität
Automobil-Montageumgebungen (sauber bis mäßiger Staub)Roboter-Schweiß- und KlebstoffapplikationszonenVorbehandlungsbereiche der Lackiererei (kontrollierte Chemikalienexposition)
Nicht geeignet: Hochdruck-Reinigungsbereiche oder Umgebungen mit kontinuierlicher Wassereinwirkung
Auslegungsdaten
  • Anzahl der zu steuernden Montagestationen/Roboter
  • Gesamte I/O-Anzahl (digital/analog) für Sensoren und Aktoren
  • Erforderlicher Datendurchsatz und Netzwerkarchitektur (EtherCAT, PROFINET usw.)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Sensor-Drift
Ursache: Umweltfaktoren (Temperatur, Luftfeuchtigkeit) oder alternde Komponenten, die ungenaue Messwerte und Steuerungsfehler verursachen.
Kommunikationsausfall
Ursache: Netzwerkprobleme, Protokollinkompatibilitäten oder Hardwarefehler, die den Datenaustausch zwischen Systemkomponenten unterbrechen.
Wartungsindikatoren
  • Unregelmäßige oder inkonsistente Steuerungsausgaben (z.B. unerwartetes Öffnen/Schließen von Ventilen, Motoren mit falscher Drehzahl)
  • Alarmfluten oder wiederholte Fehlermeldungen auf der HMI/SCADA-Schnittstelle
Technische Hinweise
  • Implementieren Sie regelmäßige Kalibrierungs- und Diagnoseroutinen für Sensoren und Aktoren, um Drift frühzeitig zu erkennen und zu korrigieren.
  • Verwenden Sie redundante Kommunikationspfade und eine robuste Netzwerkarchitektur mit geeigneter Segmentierung, um Single Points of Failure zu minimieren.

Konformität und Fertigungsnormen

Referenznormen
IEC 61508 Funktionale Sicherheit elektrischer/elektronischer/programmierbarer elektronischer sicherheitsbezogener SystemeANSI/ISA-95 Unternehmens-Steuerungssystem-Integration
Fertigungsgenauigkeit
  • Regelkreis-Antwortzeit: +/-5% des Sollwerts
  • Signalgenauigkeit: +/-0,25% des Endwerts
Qualitätsprüfung
  • Funktionale Sicherheitsverifizierung (SIL-Level-Tests)
  • Elektromagnetische Verträglichkeit (EMV)-Tests

Hersteller von Steuerungs- und Überwachungssystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->
Automatisiertes Anhänger-Montagesystem

Integrierte Produktionslinie für die automatisierte Montage von Anhänger- und Sattelanhängerstrukturen

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Steuerspannung für dieses System?

Die Nennsteuerspannung beträgt 24 V DC ±10 % nach IEC 61131-2. Dies ist jedoch ein Referenzwert; die tatsächliche Spannungsanforderung kann je nach spezifischer Konfiguration variieren und muss mit dem rechtlichen Hersteller oder Lieferanten bestätigt werden.

Welche Kommunikationsprotokolle unterstützt das System?

Das System unterstützt PROFINET und EtherNet/IP gemäß IEC 61158. Dies sind standardmäßige industrielle Ethernet-Protokolle, aber die genaue Verfügbarkeit hängt von der Systemkonfiguration ab und muss mit dem Lieferanten verifiziert werden.

Was ist der Betriebstemperaturbereich?

Der angegebene Betriebstemperaturbereich beträgt 0–55 °C und der angegebene Lagertemperaturbereich -20–70 °C. Dies sind Referenzbereiche für die Schaltschrankumgebung und müssen für das konkrete System bestätigt werden. IEC 60068-2-1 und IEC 60068-2-2 sind Prüfverfahren für Kälte bzw. Trockenwärme und legen diese Bereiche nicht fest.

Wie viele I/O-Punkte kann das System verarbeiten?

Das System kann zwischen 512 und 2048 I/O-Punkte verarbeiten, einschließlich digitaler und analoger Signale. Die genaue Anzahl hängt von der Linienkonfiguration ab und muss vom Hersteller für jede Anwendung spezifiziert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Steuerungs- und Überwachungssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Steuerungs- und Überwachungssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Starre Muldenkipper
Nächstes Produkt
Straßenkehrmaschine
AngebotChat