Strukturierte Fertigungsdaten · 2026

Qualitätsprüfstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Qualitätsprüfstation im Bereich Kraftfahrzeugherstellung anhand von Prüftaktzeit bis Messgenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Qualitätsprüfstation wird durch die Baugruppe aus Bildverarbeitungssystem und Koordinatenmessmaschine (KMM) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine spezialisierte Station in einem automatisierten Montagesystem, die Qualitätsprüfungen an Karosseriekomponenten und Baugruppen durchführt.
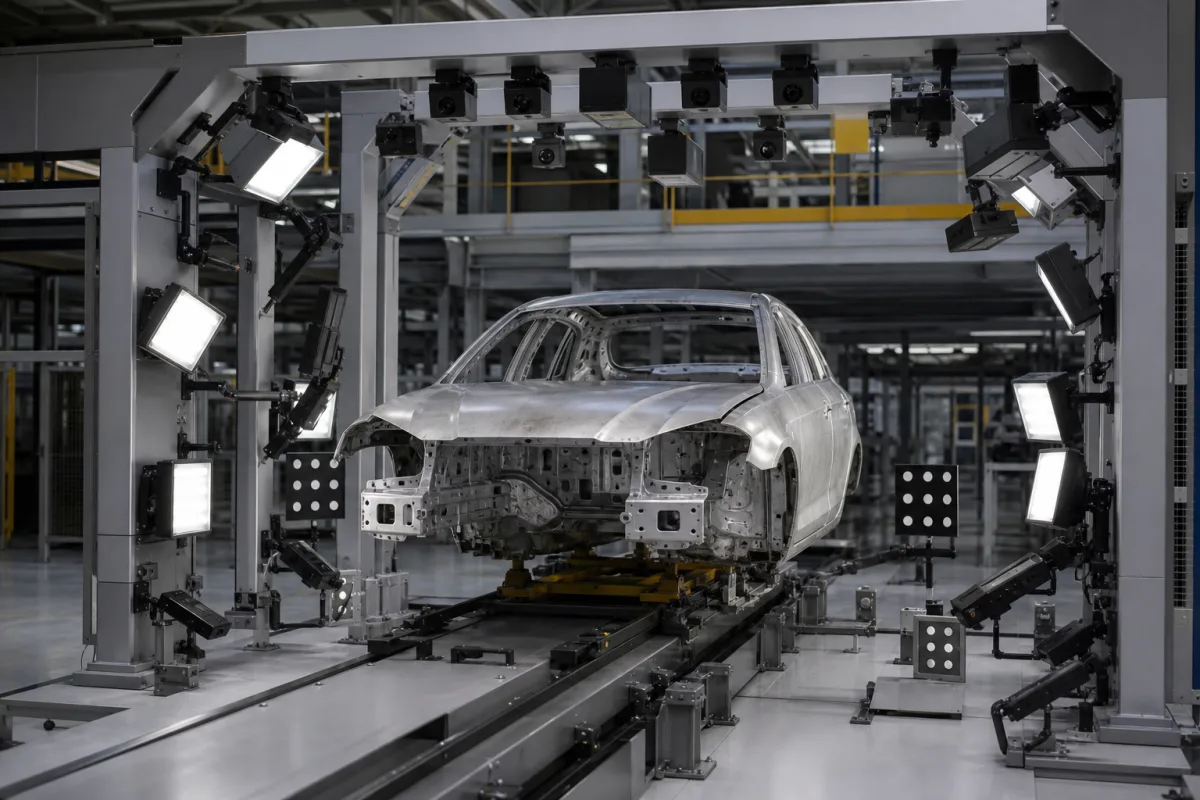
Qualitätsprüfstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Qualitätsprüfstation ist eine kritische Komponente des automatisierten Mehrstoff-Karosseriemontagesystems und verantwortlich für die Überprüfung der Maßhaltigkeit, Oberflächenqualität, Materialintegrität und Montagerichtigkeit von Karosserieteilen und Unterbaugruppen. Sie stellt sicher, dass alle Komponenten strenge Automobilherstellungsstandards erfüllen, bevor sie zu nachfolgenden Montagestufen gelangen. Die Station integriert mehrere Sensortechnologien, darunter Kameras, Laserscanner und taktile Taster, um detaillierte Messungen und Oberflächendaten zu erfassen. Diese Messungen werden mit vordefinierten Spezifikationen und Toleranzen verglichen; jede Abweichung löst Alarme oder automatische Ausschleusung aus. Die Station ist für die Verarbeitung von Komponenten aus Aluminiumlegierung, Edelstahl und Industriekunststoffen ausgelegt, was den Multimaterial-Charakter moderner Karosserien widerspiegelt. Zu den wichtigsten Betriebsparametern gehören eine Prüfzykluszeit von 30–60 Sekunden, eine Messgenauigkeit von ±0,05 mm (gemäß ISO 10360) und eine Wiederholbarkeit von ±0,02 mm (gemäß ISO 5725). Die Station arbeitet in einem Temperaturbereich von 10–40 °C und einer Luftfeuchtigkeit von 20–80 % r. F., benötigt eine stabile 24-V-Gleichstromversorgung (IEC 61131-2) und Druckluft mit 0,5–0,8 MPa (ISO 8573-1). Der Stromverbrauch beträgt 1,5–3,0 kW, die Schutzart ist IP54–IP65 (IEC 60529). Die Stellfläche beträgt 2,5–4,0 m², das Gewicht 800–1200 kg. Die Datenkommunikation erfolgt über Ethernet mit 100–1000 Mbit/s (IEEE 802.3) für die Echtzeitintegration mit Fertigungsleitsystemen. Diese Station ist ein Schlüsselelement der Qualitätssicherung in der Serienfertigung von Automobilen, reduziert die Variabilität manueller Prüfungen und unterstützt die Rückverfolgbarkeit. Allerdings können modellspezifische Konfigurationen variieren; überprüfen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die Station verwendet eine Kombination aus Sensoren, Kameras und Messgeräten, um Karosseriekomponenten automatisch zu prüfen. Sie vergleicht die erfassten Daten mit vordefinierten Spezifikationen und Toleranzen, kennzeichnet nicht konforme Teile und kann automatische Anpassungen oder Ausschleusungen in der Montagelinie auslösen. Der Prüfprozess umfasst das Positionieren des Bauteils, das Erfassen von Bildern und Messungen sowie die Analyse mittels Softwarealgorithmen. Die Ergebnisse werden für die Qualitätsverfolgung und Prozesskontrolle protokolliert.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Prüftaktzeit30–60 sDetermines line throughput; shorter cycle increases production rate.
Messgenauigkeit±0.05 mmCritical for dimensional compliance of body panels.ISO 10360
Wiederholbarkeit±0.02 mmEnsures consistent results across repeated inspections.ISO 5725
Betriebstemperatur10–40 °COutside range may affect sensor accuracy.
Betriebsfeuchte20–80 % RHCondensation can damage optics and electronics.
Versorgungsspannung24 ±10% V DCStable power required for reliable operation.IEC 61131-2
Leistungsaufnahme1.5–3.0 kWAffects facility power distribution and cooling.
Luftversorgungsdruck0.5–0.8 MPaRequired for pneumatic actuators and sensors.ISO 8573-1
SchutzartIP54–IP65Protects against dust and water jets in plant environment.IEC 60529
Gewicht800–1200 kgImpacts floor loading and installation logistics.
Stellfläche2.5–4.0 Determines space required in assembly line layout.
Datenschnittstelle100–1000 MbpsEthernet speed for real-time data transfer to MES.IEEE 802.3

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung Edelstahl Industriekunststoffe

Komponenten / BOM

Components / BOM
  • Bildverarbeitungssystem
    Erfasst hochauflösende Bilder zur visuellen Prüfung von Oberflächendefekten und Montageverifikation
    Material: Gehäuse aus Aluminium mit optischem Glas
  • Koordinatenmessmaschine (KMM)
    Misst präzise die Maßhaltigkeit von Fahrzeugkarosseriekomponenten
    Material: Granitgrundplatte mit Messstiften aus Edelstahl
  • Sensoranordnung
    Erfasst Materialeigenschaften, Dicke und Strukturintegrität mittels verschiedener Sensortechnologien
    Material: Industriequalitäts-Kunststoffe und Metalle
  • Steuereinheit
    Verarbeitet Prüfdaten, vergleicht mit Spezifikationen und steuert Stationsbetrieb
    Material: Elektronische Bauteile in Stahlgehäuse
  • Ausschussmechanismus
    Nimmt das beanstandete Teil vom Band, sobald die Prüfung es als fehlerhaft einstuft.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermische Drift des Lasertriangulationssensors aufgrund eines Temperaturgradienten von 15°C/min Maßmessfehler, der die ±0,25 mm Toleranz überschreitet Aktive thermische Stabilisierung mit Peltier-Elementen, die das Sensorgehäuse bei 25±0,5°C halten
Isolationsdurchschlag der Spule des induktiven Näherungssensors bei >60 V DC Isolationsspannung Falsch-positive Fehlererkennung bei 120 Hz Störfrequenz Dreifach-redundantes Sensorarray mit 2-aus-3-Abstimmungslogik und 100 V DC-bewerteter Isolierung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Fördergeschwindigkeit, 0,1-1,0 mm Positioniergenauigkeit, 10-40°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Fördergeschwindigkeit überschreitet 2,5 m/s und verursacht Bauteilfehlausrichtung >2,0 mm, Umgebungstemperatur überschreitet 50°C und verursacht Sensorabweichung >0,5 mm, Schwingungsamplitude >0,3 g verursacht Messfehler >1,5 mm
Resonanzfrequenzfehlanpassung zwischen Fördersystem (3-8 Hz) und Prüfsensoren (10-15 Hz) verursacht Messphasenverzögerung, thermischer Ausdehnungskoeffizienten-Fehlanpassung (Stahl: 12×10⁻⁶/°C vs. Aluminium: 23×10⁻⁶/°C) in Montagestrukturen, piezoelektrischer Sensor-Ladungsverlust bei >85 % relativer Luftfeuchtigkeit
Fertigungskontext
Qualitätsprüfstation wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (0,8-1,2 bar)
Weitere Spezifikationen:Durchsatz: 0-5 m/s Fördergeschwindigkeit, Schlammkonzentration: Nicht anwendbar (nur trockene Komponenten), Luftfeuchtigkeit: 30-70 % r.F. nicht kondensierend
Betriebstemperatur:15-35°C (Betrieb), 5-50°C (Lagerung)
Montage- und Anwendungskompatibilität
Automobilstahl-KarosserieblecheAluminium-StrukturkomponentenKunststoff-/Verbundstoff-Zierteile
Nicht geeignet: Feuchte oder korrosive chemische Umgebungen (z.B. Säurebäder, Salzsprühprüfkammern)
Auslegungsdaten
  • Maximale Bauteilabmessungen (L×B×H)
  • Erforderlicher Prüfdurchsatz (Teile/Stunde)
  • Anzahl/Art der Qualitätsprüfungen (z.B. Maßhaltigkeit, Oberfläche, Schweißnahtintegrität)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Sensorabweichung/Kalibrierungsverlust
Ursache: Umweltkontamination (Staub, Ölnebel), thermische Zyklen oder mechanische Vibrationen, die optische/Messsensoren beeinflussen und im Laufe der Zeit zu ungenauen Messwerten führen.
Mechanischer Verschleiß in Positioniersystemen
Ursache: Wiederholte zyklische Bewegung von Linearführungen, Kugelgewindetrieben oder Aktoren ohne ausreichende Schmierung, die zu Spiel, Fehlausrichtung oder Blockierung führt, was die Prüfgenauigkeit beeinträchtigt.
Wartungsindikatoren
  • Ansteigende Falschausschussraten oder inkonsistente Messwerte außerhalb der Regelgrenzen
  • Ungewöhnliche Geräusche (Schleifen, Klicken) oder sichtbare Vibrationen während des Stationsbetriebs
Technische Hinweise
  • Einführung eines vorbeugenden Kalibrierplans unter Verwendung rückführbarer Normale und Umweltüberwachung (Temperatur-/Feuchtigkeitskontrolle) zur Aufrechterhaltung der Sensorgenauigkeit.
  • Etablierung eines zustandsbasierten Schmierungssystems für bewegliche Teile und regelmäßige Überprüfung der Ausrichtung/Drehmomente an Befestigungselementen zur Reduzierung des mechanischen Verschleißes.

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASQ Z1.4 Stichprobenverfahren und -tabellen für die Attributprüfung
Fertigungsgenauigkeit
  • Maßgenauigkeit: +/-0,05 mm für alle kritischen Merkmale
  • Oberflächenrauheit: Ra 1,6 µm maximal für Kontaktflächen
Qualitätsprüfung
  • Koordinatenmessmaschinen (KMM)-Verifizierung
  • Funktionsleistungsprüfung unter simulierten Betriebsbedingungen

Hersteller von Qualitätsprüfstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Ausrichtungsunterstützungssystem

Eine Präzisionsführungskomponente, die die korrekte Positionierung und Ausrichtung von Elementen in einem industriellen System gewährleistet.

Spezifikationen ansehen ->
Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->

Häufige Fragen

Was prüft die Qualitätsprüfstation?

Sie prüft Maßhaltigkeit, Oberflächenqualität, Materialintegrität und Montagerichtigkeit von Karosseriekomponenten und Baugruppen und vergleicht die Daten mit vordefinierten Spezifikationen und Toleranzen.

Welche Materialien kann sie verarbeiten?

Sie ist für Komponenten aus Aluminiumlegierung, Edelstahl und Industriekunststoffen ausgelegt, wie in den Produktspezifikationen aufgeführt.

Was sind die wichtigsten Leistungsparameter?

Wichtige Parameter sind: Prüfzykluszeit 30–60 s, Messgenauigkeit ±0,05 mm (ISO 10360), Wiederholbarkeit ±0,02 mm (ISO 5725), Betriebstemperatur 10–40 °C, Luftfeuchtigkeit 20–80 % r. F., Versorgungsspannung 24 V DC ±10 % (IEC 61131-2), Stromverbrauch 1,5–3,0 kW, Druckluftversorgung 0,5–0,8 MPa (ISO 8573-1), Schutzart IP54–IP65 (IEC 60529), Gewicht 800–1200 kg, Stellfläche 2,5–4,0 m² und Datenschnittstelle 100–1000 Mbit/s (IEEE 802.3).

Wie erfolgt die Datenkommunikation?

Die Datenkommunikation erfolgt über Ethernet mit 100–1000 Mbit/s (IEEE 802.3) für die Echtzeitübertragung an Fertigungsleitsysteme (MES).

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Qualitätsprüfstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Qualitätsprüfstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Qualitätsprüfmodul
Nächstes Produkt
Querträger
AngebotChat