Strukturierte Fertigungsdaten · 2026

Doppelschneckenextruder für Polymer-Compoundierung

Auf Basis strukturierter CNFX-Herstellerprofile wird Doppelschneckenextruder für Polymer-Compoundierung im Bereich Herstellung von Kunststoffen in Primärformen anhand von Schraubendurchmesser bis Längen /Durchmesserverhältnis eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Doppelschneckenextruder für Polymer-Compoundierung wird durch die Baugruppe aus Zweischneckeneinheit und Extruderzylinder beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Industriemaschine zum Schmelzen, Mischen und Homogenisieren von Kunststoffcompounds mit Additiven
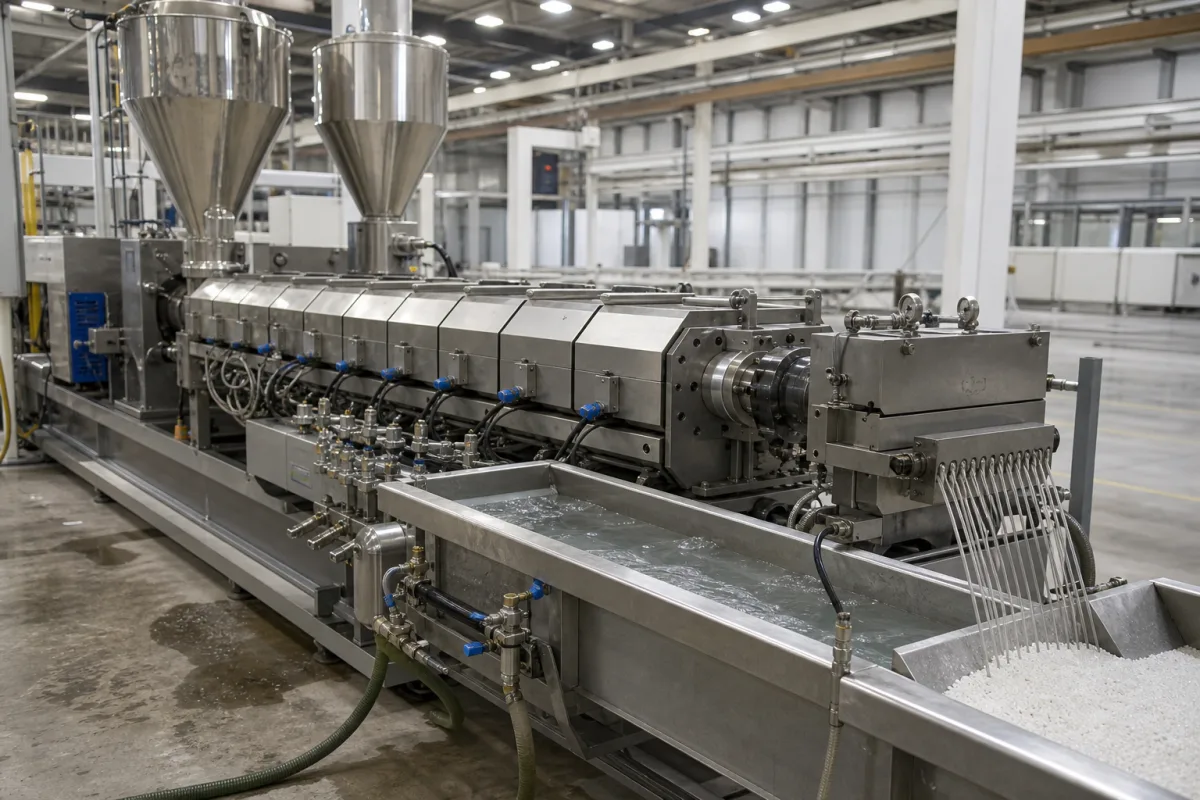
Doppelschneckenextruder für Polymer-Compoundierung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein Doppelschneckenextruder ist eine zentrale Industriemaschine in der Kunststoffherstellung, die zur Herstellung von compoundierten Polymermaterialien in Primärform eingesetzt wird. Er verarbeitet kontinuierlich rohe Kunststoffharze mit verschiedenen Additiven wie Farbstoffen, Füllstoffen und Stabilisatoren durch gleichläufige, kämmende Schnecken in einem beheizten Zylinder. Die Maschine erreicht eine präzise Temperatur- und Scherkontrolle, um homogene Kunststoffcompounds mit konsistenten Eigenschaften zu erzeugen. Diese Ausrüstung ist unerlässlich für die Herstellung von Masterbatches, verstärkten Kunststoffen und Spezialpolymerformulierungen vor nachgelagerten Formgebungsprozessen. Der Extruder ist in verschiedenen Konfigurationen erhältlich, mit Schneckendurchmessern von 20 bis 135 mm und Längen-zu-Durchmesser-Verhältnissen von 28 bis 48 L/D, was eine Anpassung an unterschiedliche Durchsatz- und Mischungsanforderungen ermöglicht. Die maximale Ausstoßleistung variiert je nach Modell und Prozessbedingungen zwischen 50 und 5000 kg/h. Die Schneckendrehzahl kann zwischen 100 und 1200 U/min liegen, die Heizleistung zwischen 10 und 150 kW, und die Hauptmotorleistung zwischen 15 und 400 kW. Die Betriebstemperaturen liegen typischerweise zwischen 20 und 400 °C, das Drehmomentverhältnis zwischen 5 und 15 Nm/cm³. Die Maschine benötigt eine Drehstromversorgung von 380–480 V AC (IEC 60038) und hat einen Geräuschpegel von ≤85 dB(A) in 1 m Abstand (ISO 3746). Das Maschinengewicht liegt zwischen 3000 und 30000 kg, und die Stellfläche variiert von 3000×1500×2000 mm bis 12000×3000×4000 mm. Schlüsselkomponenten bestehen aus gehärtetem legiertem Stahl, nitriertem Stahl oder bimetallischen Auskleidungen für Langlebigkeit. Alle Werte sind Referenzbereiche und müssen mit dem Hersteller für spezifische Modelle und Anwendungen verifiziert werden.

Funktionsprinzip

Rohe Kunststoffpellets und Additive werden in den Extruderzylinder eingeführt, wo gleichläufige Schnecken das Material durch präzise gesteuerte Temperaturzonen fördern, schmelzen, mischen und unter Druck setzen, bevor es durch eine Düse extrudiert wird. Die kämmenden Schnecken sorgen für intensive Mischung und Scherung, wodurch eine gleichmäßige Verteilung der Additive gewährleistet wird. Der Zylinder ist in Zonen beheizt, um das erforderliche Schmelzetemperaturprofil aufrechtzuerhalten. Schneckendrehzahl und Drehmoment sind einstellbar, um Verweilzeit und Mischintensität zu steuern. Die geschmolzene Mischung wird dann durch eine Düse gepresst, um Stränge, Pellets oder andere Primärformen zu bilden.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schraubendurchmesser20–135 mmDurchmesser der Hauptprozessschrauben
Längen /Durchmesserverhältnis28–48 L/DVerhältnis von Schraubenlänge zu Durchmesser
Maximale Ausbringungsleistung50–5000 kg/hMaximale Durchsatzleistung
Schraubendrehzahlbereich100–1200 U/minDrehzahlbereich der Schrauben
Heizleistung10–150 KilowattGesamte elektrische Heizleistung
Hauptmotorleistung15–400 kWLeistung des Hauptantriebsmotors
Betriebstemperaturbereich20–400 °CTypical melt processing temperatures
Drehmomentklasse5–15 Nm/cm³Specific torque per screw volume
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
Geräuschpegel≤85 dB(A)At 1 m distanceISO 3746
Maschinengewicht3000–30000 kgIncreases with screw diameter and motor power
Stellfläche (L×B×H)3000×1500×2000 – 12000×3000×4000 mmVaries with configuration and options

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Vergüteter Legierungsstahl Nitrierstahl Bimetallische Laufbuchsen

Komponenten / BOM

Components / BOM
  • Zweischneckeneinheit
    Fördert, schmilzt, mischt und verdichtet Polymerwerkstoffe
    Material: Vergüteter Legierungsstahl
  • Extruderzylinder
    Enthält Schnecken und stellt Heiz-/Kühlzonen bereit
    Material: Nitrierter Stahl mit bimetallischen Liner-Einsätzen
  • Hauptantriebssystem
    Stellt über das Getriebe die Drehkraft für die Schrauben bereit
    Material: Gehärtete Stahlzahnräder
  • Heiz-/Kühlsystem
    Hält präzise Temperaturprofile entlang des Zylinders aufrecht
    Material: Edelstahl/Kupfer
  • Zuführtrichter
    Empfängt und dosiert Rohmaterialien in den Extruder
    Material: Edelstahl
  • Strangpressmatrize
    Formt die Schmelze beim Verlassen des Zylinders zu Strängen oder anderen Primärformen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Zylinderkühlungsdurchflussrate unter 20 L/min Zylinderüberhitzung führt zu Polymerdegradation und Verkoksung Redundantes Kühlsystem mit Durchflusssensoren und automatischem Umschalten bei 18 L/min-Schwellenwert
Schneckenwellenfehlausrichtung über 0,05 mm/m Übermäßiger Verschleiß an Schneckenflanken und Zylinderlaufbuchsenkontaktflächen Laserausrichtung während der Installation mit vierteljährlicher Verifizierung mittels Messuhren

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-300 bar Schmelzedruck, 50-400°C Zylindertemperatur, 100-1200 U/min Schneckendrehzahl
Belastungs- und Ausfallgrenzen
Schmelzedruck über 350 bar verursacht Zylinderbruch, Schneckendrehzahl über 1300 U/min induziert Polymerdegradation, Zylindertemperatur über 450°C initiiert thermische Zersetzung
Überschreiten der Streckgrenze des Zylinderstahls (typischerweise 550 MPa für 4140-Stahl) bei hohem Druck, scherinduzierte Polymerkettenabspaltung bei übermäßiger Schneckendrehzahl, Arrhenius-Kinetik der Polymerdegradation bei erhöhten Temperaturen
Fertigungskontext
Doppelschneckenextruder für Polymer-Compoundierung wird innerhalb von Herstellung von Kunststoffen in Primärformen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

twin-screw compounder polymer compounding extruder co-rotating twin screw extruder plastic compounding machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 350 bar (max. Zylinderdruck)
Durchflussrate:50-10.000 kg/h (abhängig vom Schneckendurchmesser und L/D-Verhältnis)
Betriebstemperatur:50-400°C (typischer Kunststoffverarbeitungsbereich)
Montage- und Anwendungskompatibilität
Polypropylen (PP) mit 40 % GlasfaserverstärkungPolyethylen (PE) mit Farbmasterbatch und AntioxidantienPolycarbonat (PC) gemischt mit ABS und Flammschutzmitteln
Nicht geeignet: Hochkorrosive halogenierte Verbindungen (z.B. PVC mit bestimmten Stabilisatoren) ohne spezielle Metallurgie
Auslegungsdaten
  • Erforderlicher Durchsatz (kg/h) und Materialdichte
  • Polymerviskosität und Scherungsempfindlichkeit bei Verarbeitungstemperatur
  • Gewünschte Mischintensität (distributiv vs. dispersiv) und Additivbeladungsprozentsatz

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Schnecken- und Zylinderverschleiß
Ursache: Abrasive Polymerverbindungen, hohe Verarbeitungstemperaturen und Metall-auf-Metall-Kontakt aufgrund unzureichender Materialzufuhr oder ungeeigneter Schneckenkonstruktion, die zu beschleunigtem Abbau der Schneckenflanken und Zylinderlaufbuchsen führen.
Getriebelagerausfall
Ursache: Übermäßige Drehmomentbelastungen durch hochviskose Materialien, thermische Dehnungsfehlausrichtung, unzureichende Schmierung oder Kontamination durch Polymereindringung, die vorzeitige Ermüdung, Grübchenbildung oder Fressen verursachen.
Wartungsindikatoren
  • Abnormale hochfrequente Quietsch- oder Schleifgeräusche vom Getriebe oder Antriebsstrang, die auf Lagerbelastung oder Fehlausrichtung hinweisen.
  • Sichtbare Polymerdegradation (z.B. Verfärbung, Rauchbildung) an der Düse oder Entlüftungsöffnungen, die übermäßigen Gegendruck, Überhitzung oder Schnecken-/Zylinderverschleiß anzeigen, der die Schmelzehomogenität beeinträchtigt.
Technische Hinweise
  • Implementieren Sie vorausschauende Wartung mit Schwingungsanalyse und Thermografie am Getriebe und den Lagern und führen Sie regelmäßige Schneckenausbauinspektionen durch, um Verschleißraten zu messen und Materialformulierungen oder Prozessparameter entsprechend anzupassen.
  • Optimieren Sie die Schneckenkühlung und Zylindertemperaturzonen, um thermische Wechselspannungen zu vermeiden, und verwenden Sie hochverschleißfeste Beschichtungen (z.B. Wolframkarbid) auf Schneckenflanken und Zylinderlaufbuchsen für abrasive Anwendungen.

Konformität und Fertigungsnormen

Referenznormen
ASTM D638 - Standardprüfverfahren für Zugfestigkeit von KunststoffenCE-Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Schneckendurchmesser: +/-0,05 mm
  • Zylinderbohrungskonzentrizität: 0,03 mm TIR
Qualitätsprüfung
  • Härteprüfung (Rockwell C) für Schneckenelemente
  • Helium-Lecktest für Zylinderheiz-/kühlkanäle

Hersteller von Doppelschneckenextruder für Polymer-Compoundierung

3 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Cowin Extrusion
Chuzhou · CN
Fertigt außerdem: Vibrating Screen、Electrical Control System
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Co-rotating Twin Screw Extruder”
Quellseite ansehen ↗ cowinextrusion.com · geprüft am 2026-09-04
Nanjing Kairong Machinery Technology Co., Ltd.
Nanjing · CN
Fertigt außerdem: Industrial Food Extrusion and Forming Machine
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Co-rotating Twin Screw Extruder”
Quellseite ansehen ↗ kaironggroup.com · geprüft am 2026-09-04
Sichuan Advance technology Co.,Ltd
· CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “twin screw compounder”
Quellseite ansehen ↗ twinscrew-extruder.com · geprüft am 2026-09-07

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Materialien können mit diesem Doppelschneckenextruder verarbeitet werden?

Der Extruder verarbeitet rohe Kunststoffharze (Pellets oder Pulver) mit Additiven wie Farbstoffen, Füllstoffen, Stabilisatoren und Verstärkungsmaterialien. Er eignet sich für die Herstellung von Masterbatches, verstärkten Kunststoffen und Spezialpolymercompounds. Die spezifische Materialkompatibilität hängt von der Schneckenkonstruktion, der Temperaturkontrolle und den verschleißfesten Materialien ab.

Wie wähle ich den richtigen Schneckendurchmesser und das richtige L/D-Verhältnis für meine Anwendung?

Schneckendurchmesser (20–135 mm) und L/D-Verhältnis (28–48) bestimmen Durchsatz, Mischintensität und Verweilzeit. Kleinere Durchmesser sind für geringe Ausstoßmengen und hohe Präzision geeignet, größere für hohe Produktionsmengen. Ein höheres L/D bietet mehr Mischung und Entgasung. Konsultieren Sie den Hersteller, um diese Parameter an Ihren Polymertyp und Ihre Additivbeladung anzupassen.

Welche Wartungsanforderungen sind typisch?

Regelmäßige Wartung umfasst die Überprüfung von Schnecken- und Zylinderverschleiß, die Inspektion von Heizelementen und Thermoelementen, das Schmieren der Antriebskomponenten und die Reinigung der Düse. Verschleißteile wie Schnecken und Auskleidungen müssen je nach abrasiven Additiven möglicherweise ersetzt werden. Befolgen Sie den Wartungsplan des Herstellers und überwachen Sie Drehmoment- und Temperaturabweichungen als frühe Anzeichen von Verschleiß.

Wie kann ich verifizieren, dass der Extruder meine Prozessanforderungen erfüllt?

Fordern Sie ein technisches Datenblatt vom Lieferanten an, das den genauen Schneckendurchmesser, das L/D-Verhältnis, die Motorleistung, die Heizleistung und die Ausstoßleistung für das Modell angibt. Bestätigen Sie die Stromversorgung (380–480 V AC, 50/60 Hz) und den Geräuschpegel (≤85 dB(A)). Fragen Sie nach Leistungstestergebnissen unter Ihrer spezifischen Material- und Additivformulierung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Kunststoffen in Primärformen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Doppelschneckenextruder für Polymer-Compoundierung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Doppelschneckenextruder für Polymer-Compoundierung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Erstes Produkt
Nächstes Produkt
High-Density Polyethylene (HDPE)-Harz
AngebotChat