Strukturierte Fertigungsdaten · 2026

Stranggieß- und Walzsystem für Nichteisenmetalle

Auf Basis strukturierter CNFX-Herstellerprofile wird Stranggieß- und Walzsystem für Nichteisenmetalle im Bereich Nichteisenmetallproduktion anhand von Maximale Produktionskapazität bis Gießgeschwindigkeitsbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Stranggieß- und Walzsystem für Nichteisenmetalle wird durch die Baugruppe aus Stranggussmaschine und Mehrstand-Walzwerk beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integrierte Produktionslinie zum kontinuierlichen Gießen und Walzen von Nichteisenmetallen zu Halbzeugen
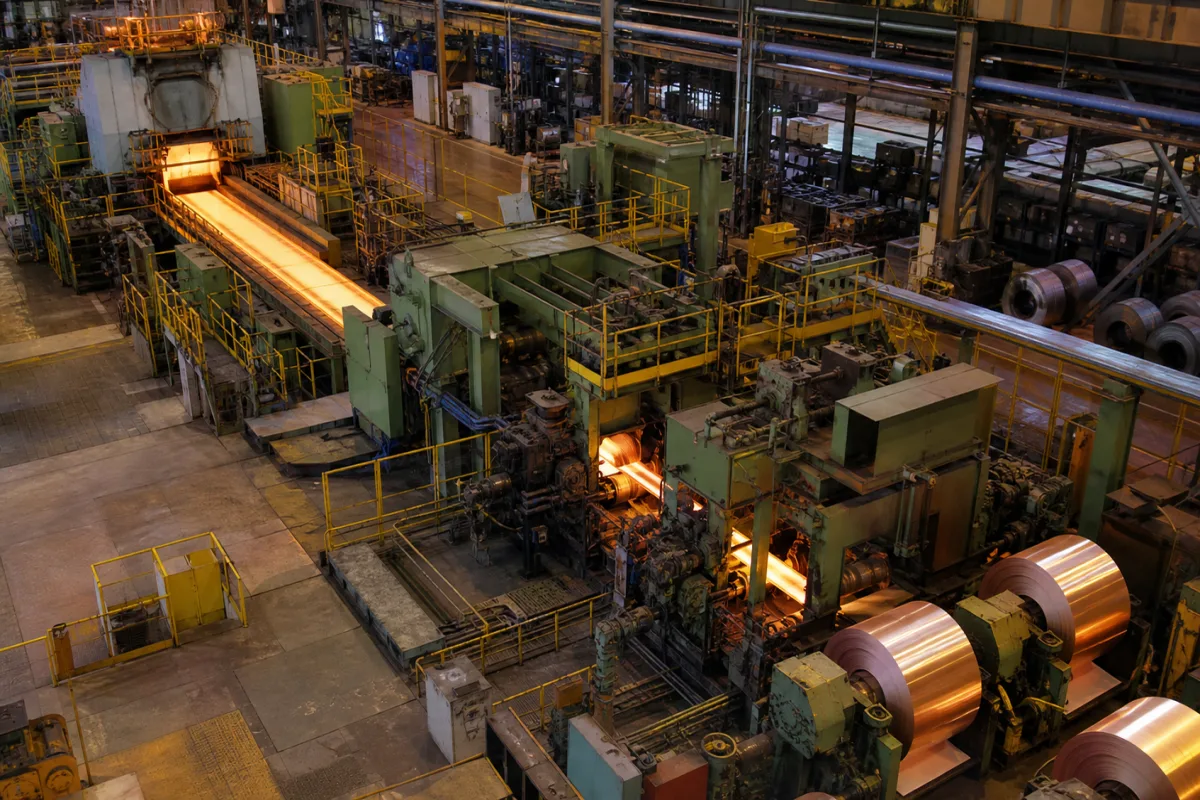
Stranggieß- und Walzsystem für Nichteisenmetalle in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Dieses System ist eine vollständig integrierte industrielle Linie, die kontinuierliches Gießen und Warmwalzen kombiniert, um geschmolzene Nichteisenmetalle direkt in Halbzeuge wie Stäbe, Drähte und Bänder umzuwandeln. Durch die Eliminierung von Zwischenkühl- und Wiederaufheizschritten verbessert es erheblich die Energieeffizienz und Produktionsausbeute. Der integrierte Ansatz gewährleistet eine präzise Temperaturkontrolle während des gesamten Umwandlungsprozesses, was zu überlegenen metallurgischen Eigenschaften führt. Es ermöglicht die Produktion großer Mengen konsistenter Qualität bei reduziertem Materialabfall und geringeren Betriebskosten. Das System ist für Produzenten von Nichteisenmetallen konzipiert, die ihren Herstellungsprozess rationalisieren möchten. Zu den wichtigsten Spezifikationen gehören eine maximale Produktionskapazität von 10–30 Tonnen pro Stunde, Gießgeschwindigkeiten von 1–6 m/min, Walzwerksleistung von 500–2000 kW und eine maximale Produktbreite von 600–1200 mm. Die Temperaturkontrollgenauigkeit beträgt ±5°C, und die Systemlänge reicht von 30 bis 80 Metern. Die Gießtemperatur hängt von der Legierung ab (z. B. Kupfer, Aluminium) und liegt typischerweise zwischen 650–950°C. Die endgültige Banddicke nach dem Walzen beträgt 6–20 mm, mit Walzgeschwindigkeiten von 2–10 m/s. Die elektrische Versorgung ist dreiphasig, 380–690 V AC, 50/60 Hz, gemäß IEC 60038. Der Betriebstemperaturbereich liegt bei 0–45°C, der Kühlwasserdurchfluss bei 50–200 m³/h und das Gesamtgewicht des Systems bei 50–150 Tonnen. Verwendete Materialien umfassen Hochtemperatur-Stahllegierungen, feuerfeste Keramiken, Kupferlegierungen und fortschrittliche Wärmedämmstoffe. Alle Werte sind Referenzbereiche und müssen mit dem Hersteller für spezifische Modelle und Anwendungen verifiziert werden.

Funktionsprinzip

Geschmolzenes Metall wird kontinuierlich durch eine wassergekühlte Kokille gegossen, um einen festen Strang zu bilden. Dieser Strang wird sofort in ein Mehrgerüst-Walzwerk eingespeist, solange er noch heiß ist, wodurch der Querschnitt reduziert und das Material durch kontrollierte Verformung in endgültige Halbzeuge geformt wird. Der Prozess integriert Gießen und Walzen in einer Linie, eliminiert Wiederaufheizschritte und verbessert die Energieeffizienz.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Produktionskapazität10–30 t/hMaximale kontinuierliche Ausbringung von Fertigerzeugnissen
Gießgeschwindigkeitsbereich1–6 m/minEinstellbarer Geschwindigkeitsbereich für Strangguss
Walzwerk Leistung500–2000 kWGesamt installierte Leistung der Walzwerkantriebe
Maximale Produktbreite600–1200 mmMaximale Breite der hergestellten Bänder oder Bleche
Temperaturregelgenauigkeit±5 ±°CPräzision der Temperaturhaltung während des gesamten Prozesses
Systemlänge30–80 MeterGesamtlänge des integrierten Systems
Gießtemperatur650–950 °CDepends on alloy (e.g., copper, aluminum)
Banddickenbereich6–20 mmAfter casting; final thickness after rolling
Walzgeschwindigkeitsbereich2–10 m/sDepends on final gauge and material
Stromversorgung380–690 V ACThree-phase, 50/60 HzIEC 60038
Betriebstemperaturbereich0–45 °CAmbient temperature for equipment
Kühlwasserdurchfluss50–200 m³/hFor casting machine and rolling mill
Systemgewicht50–150 tTotal equipment weight, excluding foundations

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochtemperaturstahllegierungen Feuerfeste Keramiken Kupferlegierungen Fortschrittliche Wärmedämmmaterialien

Komponenten / BOM

Components / BOM
  • Stranggussmaschine
    Formt geschmolzenes Metall zu einem kontinuierlichen festen Strang
    Material: Wassergekühlte Kupferkokille, Stahlrahmen
  • Mehrstand-Walzwerk
    Verringert den Querschnitt und formt den heißen Metallstrang
    Material: Walzen aus hochfestem Legierungsstahl
  • Temperaturhaltesystem
    Hält die optimale Temperatur zwischen Gießen und Walzen aufrecht
    Material: Keramikfaserisolierung, Heizelemente
  • Hydraulische Zunderabblaseanlage
    Entfernt Oberflächenoxide vor dem Walzen
    Material: Edelstahldüsen, Hochdruckpumpen
  • Automatische Abläng-Einheit
    Schneidet kontinuierliches Produkt auf spezifizierte Längen
    Material: Hartmetall-Messer, Stahlrahmen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Reduktion des Kühlwasserstroms unter 80 % der Auslegungskapazität Lokaler Erstarrungsdurchbruch mit Auslaufen am Kokillenaustritt Dual redundante Kühlkreisläufe mit Durchflusssensoren, die einen automatischen Gussstopp bei 85 % Durchflussreduktion auslösen
Walzenexzentrizität >50 μm aufgrund von Lagerabnutzung Periodische Dickenschwankung >0,5 mm im gewalzten Produkt Hydrodynamische Walzenlager mit kontinuierlicher Ölfilmüberwachung und automatischer Abschaltung bei 40 μm Exzentrizität

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 MPa Gießdruck, 450-650 °C Metalltemperatur, 0,1-1,5 m/min Gießgeschwindigkeit
Belastungs- und Ausfallgrenzen
Instabilität der Erstarrungsfront bei >0,15 m/min Geschwindigkeitsdifferenz zwischen Gießen und Abzug, thermische Spannung >250 MPa in der Kupferkristallisator bei >700 °C
Thermische Ermüdung durch zyklisches Aufheizen (650 °C) und Abkühlen (150 °C) während der Gießzyklen, gekoppelt mit Erstarrungsschwindespannungen, die die Streckgrenze der Kokillenwerkstoffe überschreiten
Fertigungskontext
Stranggieß- und Walzsystem für Nichteisenmetalle wird innerhalb von Nichteisenmetallproduktion nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Continuous Casting Rolling Line Integrated Casting-Rolling System Direct Cast-Roll Production Line Hot Link Casting Rolling Mill

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis 0,5 MPa (Gießabschnitt), 10-50 MPa (Walzabschnitt)
Durchflussrate:0,5-10 Tonnen/Stunde (Strangguss-Durchsatz)
Betriebstemperatur:400-1200 °C (abhängig vom Metalltyp)
Montage- und Anwendungskompatibilität
Aluminium und Legierungen (z.B. 1000er, 3000er, 5000er Serie)Kupfer- und MessinglegierungenZink und Zinklegierungen
Nicht geeignet: Eisenmetalle (Stahl, Eisen) aufgrund unterschiedlicher Schmelzpunkte, Oxidationsverhalten und Walzkraftanforderungen
Auslegungsdaten
  • Erforderliche jährliche Produktionskapazität (Tonnen/Jahr)
  • Ziel-Endproduktabmessungen (Breite, Dicke, Querschnitt)
  • Spezifische Legierungseigenschaften (Schmelzpunkt, Wärmeleitfähigkeit, Fließeigenschaften)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Zyklisches Aufheizen und Abkühlen während der Gieß- und Walzprozesse, verstärkt durch schnelle Temperaturwechsel und unzureichende Wartung des Kühlsystems, was zu Materialversprödung und Rissausbreitung in Kokillen, Walzen und Ofenkomponenten führt.
Degradation des Schmiersystems
Ursache: Kontamination durch Metalloxide, Zunder oder Umgebungsverschmutzung, kombiniert mit Hochtemperaturbetrieb und unsachgemäßer Schmierstoffauswahl, was zu erhöhter Reibung, Verschleiß und potenziellem Fressen von Lagern, Führungen und Hydraulikkomponenten führt.
Wartungsindikatoren
  • Ungewöhnliche Vibrationen oder hörbares Klopfen von Walzen oder Antriebssystemen, was auf Fehlausrichtung, Lagerausfall oder mechanisches Ungleichgewicht hindeutet.
  • Sichtbare Verfärbungen, Verzug oder Oberflächenunregelmäßigkeiten an gegossenen Produkten, was auf Temperaturregelungsprobleme, Kokillenverschleiß oder Kühlsystemstörungen hindeutet.
Technische Hinweise
  • Implementierung vorausschauender Instandhaltung mittels Infrarot-Thermografie und Schwingungsanalyse, um frühe Anzeichen von thermischer Belastung und mechanischem Verschleiß vor einem katastrophalen Ausfall zu erkennen.
  • Etablierung eines rigorosen Schmierstoffmanagements mit geplanten Ölanalysen, ordnungsgemäßer Filtration und Verwendung von hochtemperaturbeständigen Schmierstoffen, die speziell für Nichteisenmetall-Verarbeitungsumgebungen formuliert sind.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 485 - Aluminium und Aluminiumlegierungen - Bleche, Bänder und PlattenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Walzenausrichtung: +/- 0,05 mm pro Meter
  • Kühlsystem-Temperaturregelung: +/- 2 °C
Qualitätsprüfung
  • Ultraschallprüfung auf innere Fehler in Gussknüppeln
  • Maßliche Überprüfung der Dicke und Breite des gewalzten Produkts

Hersteller von Stranggieß- und Walzsystem für Nichteisenmetalle

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Beijing Orient Pengsheng Machinery Co., Ltd
· CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “What Is Copper Continuous Casting and Rolling Line”
Quellseite ansehen ↗ orientps.com · geprüft am 2026-08-29

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Wie hoch ist die maximale Produktionskapazität dieses Systems?

Der Referenzbereich für die maximale kontinuierliche Ausstoßmenge beträgt 10–30 Tonnen pro Stunde, abhängig vom spezifischen Modell und Material. Verifizieren Sie die genaue Kapazität mit dem Hersteller für Ihre Anwendung.

Welche Materialien können verarbeitet werden?

Das System ist für Nichteisenmetalle ausgelegt, typische Beispiele sind Kupfer- und Aluminiumlegierungen. Der Gießtemperaturbereich von 650–950°C hängt von der Legierung ab. Bestätigen Sie die Materialkompatibilität mit dem Lieferanten.

Welche Anforderungen an die elektrische Versorgung bestehen?

Das System benötigt eine dreiphasige elektrische Versorgung von 380–690 V AC, 50/60 Hz, gemäß IEC 60038. Stellen Sie sicher, dass Ihre Einrichtung diese Anforderungen erfüllt, und verifizieren Sie mit dem Hersteller für spezifische Modelle.

Wie erreicht das System Energieeffizienz?

Durch die Integration von kontinuierlichem Gießen und Warmwalzen eliminiert das System Zwischenkühl- und Wiederaufheizschritte, reduziert den Energieverbrauch und verbessert die Ausbeute. Dies führt zu geringeren Betriebskosten und weniger Materialabfall.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Nichteisenmetallproduktion

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Stranggieß- und Walzsystem für Nichteisenmetalle

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Stranggieß- und Walzsystem für Nichteisenmetalle?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schwerlast-Gießdüse für geschmolzenes Aluminium
Nächstes Produkt
Stranggießmaschine für Nichteisenmetalle
AngebotChat