Strukturierte Fertigungsdaten · 2026

Automatisiertes Formensprüh- und Kühlsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Formensprüh- und Kühlsystem im Bereich Grundmetallherstellung anhand von Sprühbedeckungsrate bis Kälteleistung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Formensprüh- und Kühlsystem wird durch die Baugruppe aus Sprühmanipulator und Hochdrucksprühpumpe beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Automatisiertes System zum Auftragen von Trennmitteln und Kühlen von Formen beim Gießen.

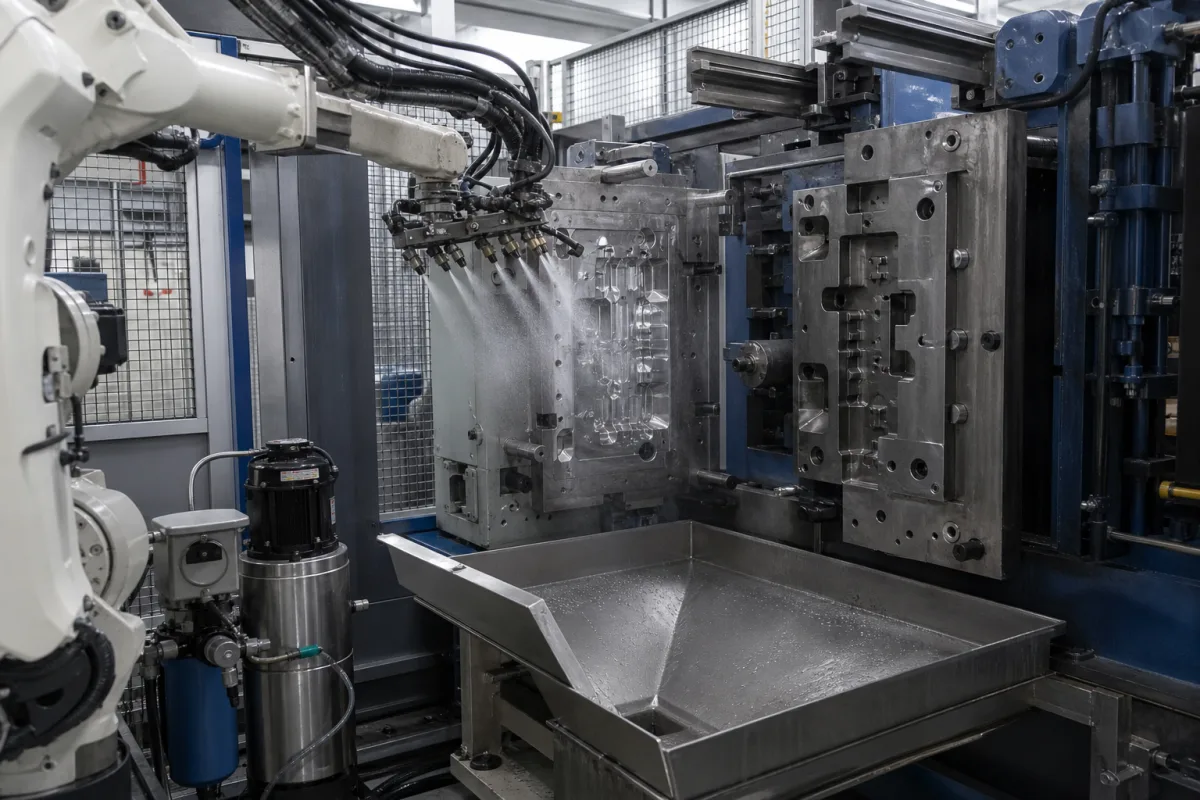
Automatisiertes Formensprüh- und Kühlsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Dieses automatisierte System ist für kontinuierliche Gieß- und Metallumformungsprozesse in der Grundmetallherstellung ausgelegt. Es integriert Roboterarme oder Portalsysteme mit Sprühdüsen, um Trennmittel oder Schmiermittel gleichmäßig auf Formoberflächen aufzutragen. Nach dem Auftragen regulieren integrierte Kühleinheiten (Luft oder Nebel) die Formtemperatur auf einen gewünschten Sollwert, um die Formen für den nächsten Produktionszyklus vorzubereiten. Das System reduziert manuelle Arbeit, gewährleistet eine gleichbleibende Beschichtungsqualität und optimiert das Formtemperaturmanagement, wodurch die Produktionseffizienz gesteigert wird. Es wird häufig in Gießereilinien für Stahl, Aluminium und andere Nichteisenmetalle integriert. Die Konstruktion umfasst einen Edelstahlrahmen, Aluminium-Sprüharme, keramikbeschichtete Düsen, einen PLC-Steuerschrank und HDPE-Kühlmittelleitungen. Zu den wichtigsten Parametern gehören: Sprühabdeckungsrate 95–99 m²/min, Kühlleistung 50–200 kW, Positioniergenauigkeit ±0,5 mm, Formtemperaturbereich 20–300 °C, Trennmittelverbrauch 0,5–2,5 L/Zyklus, Betriebsdruck 0,4–0,8 MPa, Luftverbrauch 0,5–2,0 m³/min, Zykluszeit 15–60 s, Stromversorgung 380–480 V AC (IEC 60038), Steuerung PLC (IEC 61131), Schutzart IP54–IP65 (IEC 60529), Geräuschpegel ≤75 dB(A) (ISO 11201) und Gewicht 500–1500 kg je nach Konfiguration. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Das System ist für die Integration in bestehende Gießereilinien vorgesehen, mit Schnittstellen für Strom, Druckluft, Kühlmittel und Steuersignale. Verifizierungsfragen sollten die tatsächliche Leistung unter Produktionsbedingungen, die Einhaltung relevanter Normen und Wartungsanforderungen abdecken. Wartungssignale umfassen reduzierte Sprühabdeckung, ungleichmäßige Kühlung oder erhöhte Zykluszeit. Fehlergrenzen umfassen Druckverlust, Düsenverstopfung oder Sensorfehlfunktion, die einen sofortigen Stopp erfordern können. Bitte bestätigen Sie modellspezifische Werte und Normen immer mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Das System verwendet Roboterarme oder Portalsysteme mit Sprühdüsen, um Trennmittel gleichmäßig auf Formoberflächen aufzutragen. Integrierte Temperatursensoren überwachen die Formtemperatur, und Kühleinheiten (Luft oder Nebel) regulieren sie auf den gewünschten Sollwert für optimale Gießbedingungen und Formlebensdauer. Die PLC steuert den Ablauf und gewährleistet präzises Timing und Positionierung. Das System arbeitet innerhalb der angegebenen Druck- und Luftverbrauchsbereiche, und seine Leistung wird durch Zykluszeit und Abdeckungsrate verifiziert.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Sprühbedeckungsrate95–99 m²/minMaximal pro Minute bedeckte Fläche
Kälteleistung50–200 KilowattThermische Energieabfuhrrate
Positioniergenauigkeit±0.5 mmPositioniergenauigkeit der Sprühdüse
Formtemperaturbereich20–300 °CBetrieblicher Formtemperaturbereich
Trennmittelverbrauch0.5–2.5 Liter/ZyklusVerbrauch an Trennmittel pro Formzyklus
Betriebsdruck0.4–0.8 MPaFor spray and cooling circuits
Luftverbrauch0.5–2.0 m³/minFor atomization and drying
Zykluszeit15–60 sPer mold cycle
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
SteuerungssystemPLCProgrammable logic controllerIEC 61131
SchutzartIP54–IP65Dust and water resistanceIEC 60529
Geräuschpegel≤75 dB(A)At operator positionISO 11201
Gewicht500–1500 kgDepending on configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahlrahmen Aluminium-Sprüharme keramikbeschichtete Düsen SPS-Steuerung HDPE-Kühlmittelleitungen

Komponenten / BOM

Components / BOM
  • Sprühmanipulator
    Präzise Düsenpositionierung und -bewegung
    Material: Aluminiumlegierung
  • Hochdrucksprühpumpe
    Fördert Trennmittel mit geregeltem Druck
    Material: Edelstahl
  • Kühleinheit
    Regelt die Formtemperatur über Luft/Nebel für die Montage/Produktion
    Material: Kupferspulen, Stahlgehäuse
  • SPS-Steuerung
    Systemautomatisierung und Prozessablaufsteuerung
    Material: Elektronische Bauteile, Kunststoffgehäuse (ABS-Kunststoff)
  • Temperatursensor-Array
    Überwacht die Formoberflächentemperatur
    Material: Edelstahlsonde, Keramikisolierung
  • Absaughaube
    Entfernt Sprühnebel und Dämpfe
    Material: Feuerverzinkter Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlmittelpumpenkavitation bei NPSH < 2,5 m Dampfblasenkollaps verursacht Laufraderosion mit 15 μm/Jahr Verschleißrate Einbau einer Boosterpumpe, die NPSH > 4,0 m mit 0,5 Hz Frequenzumrichtersteuerung aufrechterhält
Magnetventilspulenüberhitzung bei >85°C Umgebungstemperatur Isolationsdurchschlag bei 1500 V/mm Dielektrizitätsfestigkeitsreduktion Integration von PTC-Thermistoren mit 70°C Abschaltung und Zwangsluftkühlung bei 2 m/s Geschwindigkeit

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 MPa Sprühdruck, 5-25°C Kühlmitteltemperatur, 0,1-0,3 mm Sprühfilmdicke
Belastungs- und Ausfallgrenzen
Sprühdruck unter 0,3 MPa verursacht unvollständige Abdeckung; Kühlmitteltemperatur über 40°C reduziert den Wärmeübergangskoeffizienten unter 500 W/m²·K; Sprühdüsenverstopfung bei Partikelgröße >50 μm
Unzureichender Sprühimpuls (ρv² < 450 Pa) überwindet die Oberflächenspannung nicht; Phasenänderung des Kühlmittels reduziert die latente Wärmekapazität; Partikelansammlung überschreitet die Düsentoleranz (d/D > 0,2)
Fertigungskontext
Automatisiertes Formensprüh- und Kühlsystem wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

automated mold spray system mold coating and cooling robot

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 10 bar (Sprühsystem)
Durchflussrate:5-50 L/min (einstellbar pro Düse)
Betriebstemperatur:Umgebungstemperatur bis 200°C (Formoberflächentemperatur)
slurry concentration:1-10% Feststoffanteil nach Gewicht (Trennmittelgemisch)
Montage- und Anwendungskompatibilität
Wasserbasierte TrennmittelSilikonbasierte SchmiermittelDruckgussformmassen
Nicht geeignet: Korrosive saure Umgebungen (pH < 4)
Auslegungsdaten
  • Formoberfläche (m²)
  • Zykluszeitanforderungen (Sekunden)
  • Anzahl der Sprühzonen/Positionen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Düsenverstopfung
Ursache: Ablagerung von Formtrennmittelrückständen, Kesselstein aus Wasser oder partikuläre Verunreinigungen im Sprühfluid, die zu eingeschränktem Durchfluss und ungleichmäßigen Sprühbildern führen.
Pumpendichtungsversagen
Ursache: Verschleiß durch abrasive Partikel im Sprühfluid, thermische Wechselbeanspruchung durch intermittierenden Betrieb oder chemischer Abbau durch Formtrennmittel, was zu Leckagen und Druckverlust führt.
Wartungsindikatoren
  • Unregelmäßige oder fleckige Sprühbilder auf der Formoberfläche, die auf Düsenblockaden oder Druckabfälle hinweisen.
  • Ungewöhnliche Schleif- oder Kavitationsgeräusche von der Pumpe, die auf Laufradschäden, Lufteintrag oder Lagerungsverschleiß hindeuten.
Technische Hinweise
  • Einführung eines routinemäßigen Filtrations- und Fluidqualitätsmanagementprogramms zur Entfernung von Verunreinigungen aus dem Sprühfluid, um abrasiven Verschleiß und Verstopfungen zu reduzieren.
  • Planung vorbeugender Wartung für Pumpendichtungen und Düsen basierend auf Betriebsstunden oder -zyklen, einschließlich Inspektionen auf Verschleiß und Ausrichtung, um katastrophale Ausfälle zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100:2010 - Sicherheit von MaschinenANSI/ASME B46.1-2019 - OberflächenbeschaffenheitDIN 8580:2003 - Fertigungsverfahren
Fertigungsgenauigkeit
  • Sprühdüsenausrichtung: +/-0,5°
  • Kühlmitteldurchflussrate: +/-2%
Qualitätsprüfung
  • Druckabfall-Leckagetest
  • Thermografische Analyse der Kühlgleichmäßigkeit

Hersteller von Automatisiertes Formensprüh- und Kühlsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->
Automatische Längen-Schneideinheit

Ein Präzisionsschneidsystem, das in einer Strangguss- und Walzlinie nichteisenmetallische Bänder oder Bleche automatisch misst und auf vorgegebene Längen schneidet.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Sprühabdeckungsrate?

Der Referenzbereich liegt bei 95–99 m²/min, aber die tatsächliche Rate hängt vom spezifischen Modell und der Anwendung ab. Bitte mit dem Hersteller bestätigen.

Welche Kühlleistung ist verfügbar?

Die Kühlleistung liegt je nach Konfiguration zwischen 50 und 200 kW. Verifizieren Sie die erforderliche Leistung für Ihre Formgröße und Zykluszeit.

Welche Stromversorgung ist erforderlich?

Das System benötigt eine Drehstromversorgung mit 380–480 V AC, 50/60 Hz, gemäß IEC 60038. Prüfen Sie die Verfügbarkeit in Ihrer Einrichtung.

Wie hoch ist die Schutzart?

Das System ist gemäß IEC 60529 mit IP54–IP65 bewertet, was Staub- und Wasserschutz bedeutet. Bestätigen Sie die genaue Bewertung für Ihre Umgebung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Formensprüh- und Kühlsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Formensprüh- und Kühlsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisierte Präzisionsgießerei-Produktionslinie
Nächstes Produkt
Automatisiertes Formvorwärme- und Beschichtungssystem
AngebotChat