Strukturierte Fertigungsdaten · 2026

Integriertes Stranggieß-Produktionssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes Stranggieß-Produktionssystem im Bereich Grundmetallherstellung anhand von Maximale Gießtemperatur bis Produktionsrate eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Integriertes Stranggieß-Produktionssystem wird durch die Baugruppe aus Schmelzmetall-Verteilsystem und Strangguss-Kokillen-Baugruppe beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Koordiniertes Industriesystem für kontinuierliche Metallgieß- und Umformvorgänge
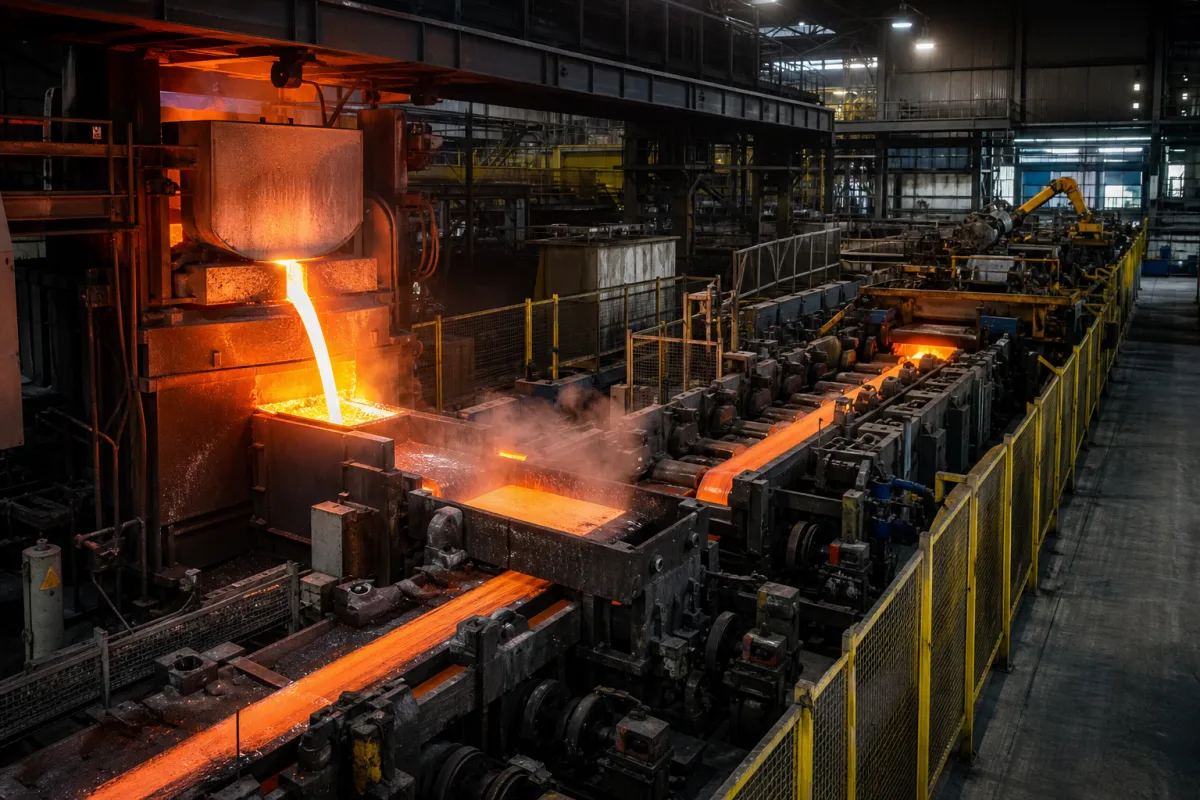
Integriertes Stranggieß-Produktionssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Integrierte Stranggieß-Produktionssystem ist ein koordiniertes Industriesystem für kontinuierliche Metallgieß- und Umformvorgänge in Gießereien. Es kombiniert mehrere Gieß- und Umformmodule zu einem synchronisierten Arbeitsablauf, der einen nahtlosen Übergang von geschmolzenem Metall zu fertigen Gussteilen ermöglicht. Das System integriert automatisierte Materialhandhabung und Prozesssteuerung, um manuelle Eingriffe zu minimieren und konsistente Prozessparameter während der gesamten Gießsequenz aufrechtzuerhalten. Dieses Design optimiert die Produktionseffizienz und eignet sich für Umgebungen mit hohem Volumen, die zuverlässige, wiederholbare Gießvorgänge mit minimalen Stillstandszeiten zwischen Produktionszyklen erfordern.

Das System arbeitet, indem geschmolzenes Metall kontinuierlich durch aufeinanderfolgende Verarbeitungsstationen geführt wird, einschließlich Gieß-, Erstarrungs-, Kühl- und Extraktionsmodulen. Automatisierte Transfersysteme gewährleisten Materialfluss und Prozesssynchronisation über die gesamte Produktionslinie. Zu den wichtigsten technischen Parametern gehören eine maximale Gießtemperatur von 1450–1600 °C, eine Produktionsrate von 5–20 Einheiten pro Stunde und eine Kühlwasserflussrate von 80–200 l/min. Der Stromverbrauch des Systems liegt zwischen 150–350 kW, und es kann eine minimale Gießdicke von 50–80 mm erreichen. Die Gießgeschwindigkeit variiert zwischen 0,8–2,5 m/min, mit einer Kokillenoszillationsfrequenz von 60–200 min⁻¹. Die Zwischenpfannenkapazität beträgt 10–30 t, und das Steuerungssystem arbeitet mit 24 V DC ±10 % gemäß IEC 61131-2. Der Hydrauliksystemdruck beträgt 12–16 MPa gemäß ISO 4413, und die Kühlwassereintrittstemperatur sollte 20–35 °C betragen. Die Maschinenlänge beträgt 15–30 m, das Gesamtinstallationsgewicht 80–200 t und die Schutzart IP54–IP65 gemäß IEC 60529.

Zu den im System verwendeten Materialien gehören Hochtemperatur-Stahllegierungen, feuerfeste Keramiken und wärmebeständige Polymere. Diese Materialien werden aufgrund ihrer Fähigkeit ausgewählt, den anspruchsvollen Bedingungen des Stranggießens standzuhalten. Das System ist für die Integration in bestehende Gießereibetriebe ausgelegt, mit Schnittstellen für Steuerungssysteme, Hydrauliksysteme und Kühlwasserversorgung. Die Überprüfung modellspezifischer Werte und Normen mit dem Hersteller oder Lieferanten ist vor der Beschaffung oder Installation unerlässlich.

Funktionsprinzip

Geschmolzenes Metall wird kontinuierlich durch aufeinanderfolgende Verarbeitungsstationen geführt, einschließlich Gieß-, Erstarrungs-, Kühl- und Extraktionsmodulen, wobei automatisierte Transfersysteme den Materialfluss und die Prozesssynchronisation über die gesamte Produktionslinie aufrechterhalten. Das System gewährleistet einen stabilen Betriebszustand, reduziert Unterbrechungen und verbessert den Durchsatz.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Gießtemperatur1450–1600 °CHöchste Betriebstemperatur für die Schmelzmetallverarbeitung
Produktionsrate5–20 Stück/StundeMaximale Ausbringung fertiger Gusskomponenten
Kühlwasser Durchflussrate80–200 l/minKühlleistung für Erstarrungsregelung
Systemleistungsaufnahme150–350 kWGesamter elektrischer Leistungsbedarf aller Module
Mindestwandstärke50–80 mmDünnste erreichbare Wandstärke für Gussbauteile
Gießgeschwindigkeit0.8–2.5 m/minLimited by metallurgical length and cooling capacity
Oszillationsfrequenz der Kokille60–200 min⁻¹Higher frequencies improve surface quality
Zwischenbehälterkapazität10–30 tEnsures continuous flow during ladle exchange
Steuerspannung24 ±10% V DCFor PLC and sensor supplyIEC 61131-2
Hydraulikdruck12–16 MPaFor mold oscillation and segment adjustmentISO 4413
Kühlwassereintrittstemperatur20–35 °CAbove 35°C cooling efficiency decreases
Maschinenlänge15–30 mIncludes caster and run-out table
Gesamtgewicht80–200 tFoundation load must be verified
SchutzartIP54–IP65For electrical enclosures in foundry environmentIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochtemperatur-Stahllegierungen Feuerfeste Keramiken Hitzebeständige Polymere

Komponenten / BOM

Components / BOM
  • Schmelzmetall-Verteilsystem
    Steuert und leitet den Schmelzmetallfluss zu den Gießstationen
    Material: Feuerfest ausgekleideter Stahl
  • Strangguss-Kokillen-Baugruppe
    Formt und gestaltet geschmolzenes Metall während der Erstarrungsphase
    Material: Kupferlegierung mit Kühlkanälen
  • Automatisierter Auswerfermechanismus
    Entfernt erstarrte Gussteile aus Formen und überträgt sie zur nächsten Station
    Material: Hitzebeständiger Stahl
  • Integriertes Kühlsystem
    Steuert Temperaturgradienten während der Erstarrung und der Nachgießkühlung
    Material: Rohrleitung aus nichtrostendem Stahl
  • Prozesssteuerungsmodul
    Koordiniert alle Systemvorgänge und überwacht Prozessparameter
    Material: Industriegehäuse aus Elektronikkomponenten

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlwasserdurchflussreduktion unter 80 % des Auslegungswerts Lokale Schalendünnung unter 10 mm Dicke Redundante Kühlkreisläufe mit 150 % Kapazität und Thermografie-Rückkopplungssteuerung
Rollenfehlausrichtung über 0,5 mm pro Meter Mittellinien-Seigerung über 2,0 % Kohlenstoffkonzentrationsgradient Laserausrichtungssystem mit 0,1 mm Präzision und automatische hydraulische Korrektur

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa für Hydrauliksysteme, 1200-1550°C für flüssige Metalltemperatur, 0,1-1,5 m/min für Gießgeschwindigkeit
Belastungs- und Ausfallgrenzen
Hydraulikdruck unter 0,3 MPa verursacht Gießform-Oszillationsausfall, flüssige Metalltemperatur unter 1150°C initiiert Erstarrung in der Verteilerpfanne, Gießgeschwindigkeit über 2,0 m/min erzeugt Zugspannungen über 250 MPa im Strang
Hydraulikdruckabfall unter 0,3 MPa verhindert Gießform-Oszillation gegen ferrostatischen Druck, was zu Anbackbrüchen führt; flüssiges Metall-Überhitzung unter 50°C initiiert vorzeitige Erstarrung durch heterogene Keimbildung; übermäßige Gießgeschwindigkeit erzeugt thermische Spannungen, die die Streckgrenze durch Stefan-Boltzmann-Strahlungsungleichgewicht überschreiten
Fertigungskontext
Integriertes Stranggieß-Produktionssystem wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

continuous casting line integrated casting system automated casting production line metal casting production system

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,1-2,0 MPa (Gießform-/Rollen-Druck)
Durchflussrate:5-50 Tonnen/Stunde (kontinuierlicher Durchsatz)
Betriebstemperatur:1200-1600°C (metallabhängig)
casting speed:0,5-5,0 m/min
slurry concentration:N/A (feste Metallverarbeitung)
Montage- und Anwendungskompatibilität
Stahllegierungen (Kohlenstoffstahl, Edelstahl)AluminiumlegierungenKupferlegierungen
Nicht geeignet: Hochreaktive Metalle (Titan, Magnesium) ohne Inertgasatmosphäre
Auslegungsdaten
  • Erforderliche jährliche Produktionskapazität (Tonnen/Jahr)
  • Metalltyp und Legierungszusammensetzung
  • Endproduktabmessungen (Breite, Dicke, Länge)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Zyklisches Aufheizen und Abkühlen während der Gießzyklen führt zu Ausdehnungs-/Schrumpfspannungen in Gießform-Kupferplatten und Tragstrukturen, was schließlich zu Rissinitiierung und -ausbreitung führt.
Strangführungsrollenlager-Fressen
Ursache: Hochtemperaturaussetzung in Kombination mit unzureichender Schmierung und Wassereintritt aus Sprühkühlsystemen führt zu Lagerdegradation und schließlich zum Blockieren.
Wartungsindikatoren
  • Unregelmäßige oder pulsierende Gießgeschwindigkeit begleitet von ungewöhnlichen Hydrauliksystemgeräuschen, die auf Gießform-Oszillationsprobleme hinweisen
  • Sichtbare Fehlausrichtung oder ungleichmäßige Verschleißmuster auf Strangstützrollen, die auf Lagerausfall oder strukturelle Verformung hindeuten
Technische Hinweise
  • Implementierung vorausschauender Wartung mittels Thermografie zur Erkennung von thermischer Ermüdung in Gießformkomponenten im Frühstadium, bevor Risse kritisch werden
  • Etablierung eines strengen Wassermanagements für Sprühkühlsysteme, um Mineralablagerungen und Korrosion in Rollenlagern und Hydraulikkomponenten zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ASTM A1030/A1030M Standardpraxis zur Messung von Ebenheitsmerkmalen von StahlblechproduktenCE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Gießformausrichtung: +/-0,1 mm über 10 m Länge
  • Rollenoberflächengüte: Ra ≤ 1,6 µm
Qualitätsprüfung
  • Ultraschallprüfung auf innere Fehler
  • Chemische Zusammensetzungsanalyse mittels optischer Emissionsspektrometrie

Hersteller von Integriertes Stranggieß-Produktionssystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die maximale Gießtemperatur des Systems?

Die maximale Gießtemperatur beträgt 1450–1600 °C, wie in den technischen Parametern angegeben. Dieser Bereich sollte für das spezifische Modell und die Anwendung mit dem Hersteller verifiziert werden.

Wie hoch ist die Produktionsrate des Systems?

Die Produktionsrate beträgt 5–20 Einheiten pro Stunde, abhängig von der Gießkonfiguration und den Prozessbedingungen. Bestätigen Sie die genaue Rate für Ihre beabsichtigte Verwendung mit dem Lieferanten.

Welche Normen werden für Steuerungssystem und Hydraulik referenziert?

Die Steuerungssystemspannung ist gemäß IEC 61131-2 spezifiziert, und der Hydrauliksystemdruck gemäß ISO 4413. Diese Normen dienen als Beschaffungsreferenz; die Konformität muss mit dem Hersteller verifiziert werden.

Wie hoch ist die Schutzart der elektrischen Gehäuse?

Die Schutzart beträgt IP54–IP65 gemäß IEC 60529, geeignet für Gießereiumgebungen. Verifizieren Sie die tatsächliche Schutzart für die installierte Konfiguration mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Integriertes Stranggieß-Produktionssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Integriertes Stranggieß-Produktionssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Integriertes Stahlerzeugungs- und Stranggießsystem
Nächstes Produkt
Integriertes System zum Schmelzen und Gießen von Nichteisenmetallen
AngebotChat