Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes Stahlerzeugungs- und Stranggießsystem im Bereich Grundmetallherstellung anhand von Strangziehgeschwindigkeit bis Metallurgische Länge eingeordnet.
Ein typisches Integriertes Stahlerzeugungs- und Stranggießsystem wird durch die Baugruppe aus Gießpfanne und Wassergekühlte Kupferkokille beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Koordiniertes Industriesystem zur Umwandlung von flüssigem Stahl in halbfertige Brammen oder Knüppel.
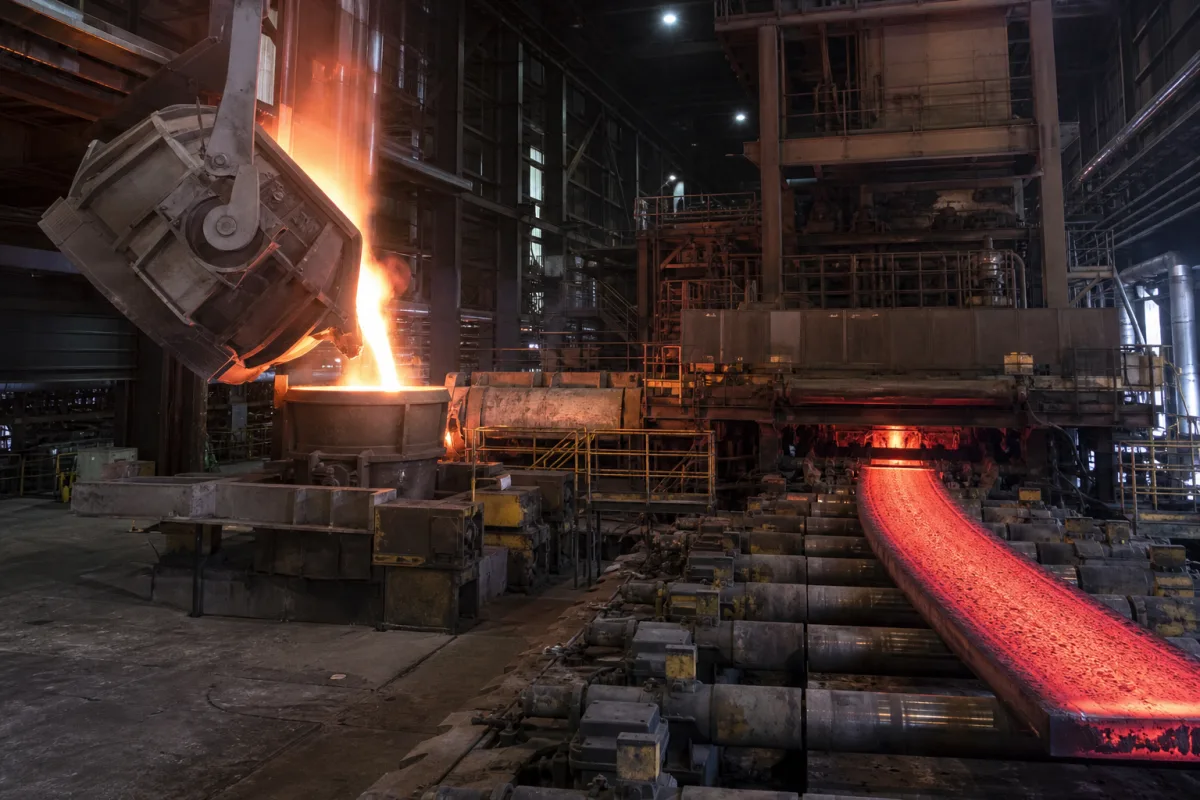
Flüssiger Stahl aus dem Ofen wird in einer Pfanne aufgenommen und in einen Zwischenbehälter (Tundish) überführt, der den Stahl gleichmäßig auf eine oder mehrere wassergekühlte Kupferkokillen verteilt. Die Kokille oszilliert, um ein Anhaften zu verhindern, und der Stahl beginnt am Meniskus zu erstarren. Der Strang wird kontinuierlich aus der Kokille gezogen und durch Sekundärkühlzonen geführt, wo Wasserbesprühung ihn weiter verfestigt. Nach vollständiger Erstarrung wird der Strang gerichtet und auf Länge geschnitten. Der Prozess ist kontinuierlich und ermöglicht hohe Produktivität und effiziente Energienutzung.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Strangziehgeschwindigkeit | 0.8–1.8 m/min | Maximale Abzugsgeschwindigkeit des erstarrten Strangs |
| Metallurgische Länge | 20–40 m | Abstand vom Meniskus bis zum vollständigen Erstarrungspunkt |
| Querschnittsabmessung | 150×150–300×400 mm | Querschnittsabmessungen des Gussprodukts |
| Jahreskapazität | 0.5–2.0 t/a | Maximale Produktionsleistung unter Dauerbetrieb |
| Kühlwasserstrom | 100–300 m³/h | Gesamter Sekundärkühlwasser-Umlauf |
| Energieverbrauch | 30–60 kWh/t | Spezifischer Energieverbrauch pro Tonne Gussprodukt |
| Betriebstemperatur | 1550–1600 °C | Steel temperature at tundish |
| Zwischenbehälterkapazität | 20–60 t | Ensures continuous casting during ladle change |
| Oszillationsfrequenz der Kokille | 50–200 min⁻¹ | Affects surface quality and breakout risk |
| Gießradius | 6–12 m | Larger radius reduces bending strain |
| Strangzahl | 1–8 | More strands increase productivity but complexity |
| Genauigkeit des Steuerungssystems | ±0.5 % | For mold level and casting speed control |
| Hydrauliksystemdruck | 10–20 MPa | For mold oscillation and segment adjustmentISO 4413 |
| Maschinengewicht | 500–2000 t | Includes all mechanical and structural components |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
| Betriebsdruck: | Atmosphärendruck bis 1,5 bar (Pfannen-/Verteilerdruckregelung) |
| Durchflussrate: | 1-8 t/min (Stranggießdurchsatz) |
| Betriebstemperatur: | 1500-1650°C (Verarbeitungsbereich für flüssigen Stahl) |
| casting speed: | 0,5-2,5 m/min (Strangabzugsgeschwindigkeit) |
| ladle capacity: | 80-400 t (typische Stahlchargengrößen) |
| slurry concentration: | N/A (verarbeitet flüssiges Metall, keine Suspension) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Die Gießgeschwindigkeit liegt typischerweise zwischen 0,8 und 1,8 Metern pro Minute, aber der genaue Wert hängt von der spezifischen Maschinenkonfiguration und den Produktanforderungen ab. Verifizieren Sie dies immer mit dem Hersteller.
Die metallurgische Länge ist der Abstand vom Meniskus bis zum Punkt der vollständigen Erstarrung, typischerweise 20 bis 40 Meter. Sie bestimmt die Maschinenlänge und die Kühlanforderungen. Verifizieren Sie das Design für Ihre Anwendung.
Das System kann Querschnitte von 150×150 mm bis 300×400 mm gießen, abhängig von Kokillen- und Maschinendesign. Bestätigen Sie den genauen Bereich mit dem Lieferanten.
Die Jahreskapazität liegt typischerweise zwischen 0,5 und 2,0 Millionen Tonnen, abhängig von der Anzahl der Stränge, der Gießgeschwindigkeit und den Betriebsstunden. Verifizieren Sie dies mit dem Hersteller für Ihre spezifische Konfiguration.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.