Auf Basis strukturierter CNFX-Herstellerprofile wird Zwischenpfanne im Bereich Grundmetallherstellung anhand von Fassungsvermögen bis Durchsatz eingeordnet.
Ein typisches Zwischenpfanne wird durch die Baugruppe aus Feuerfeste Auskleidung und Tauchgussdüse (SEN) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Ein feuerfest ausgekleidetes Gefäß, das beim Stranggießen geschmolzenes Metall aus der Pfanne aufnimmt und gleichmäßig auf die Kokille verteilt.
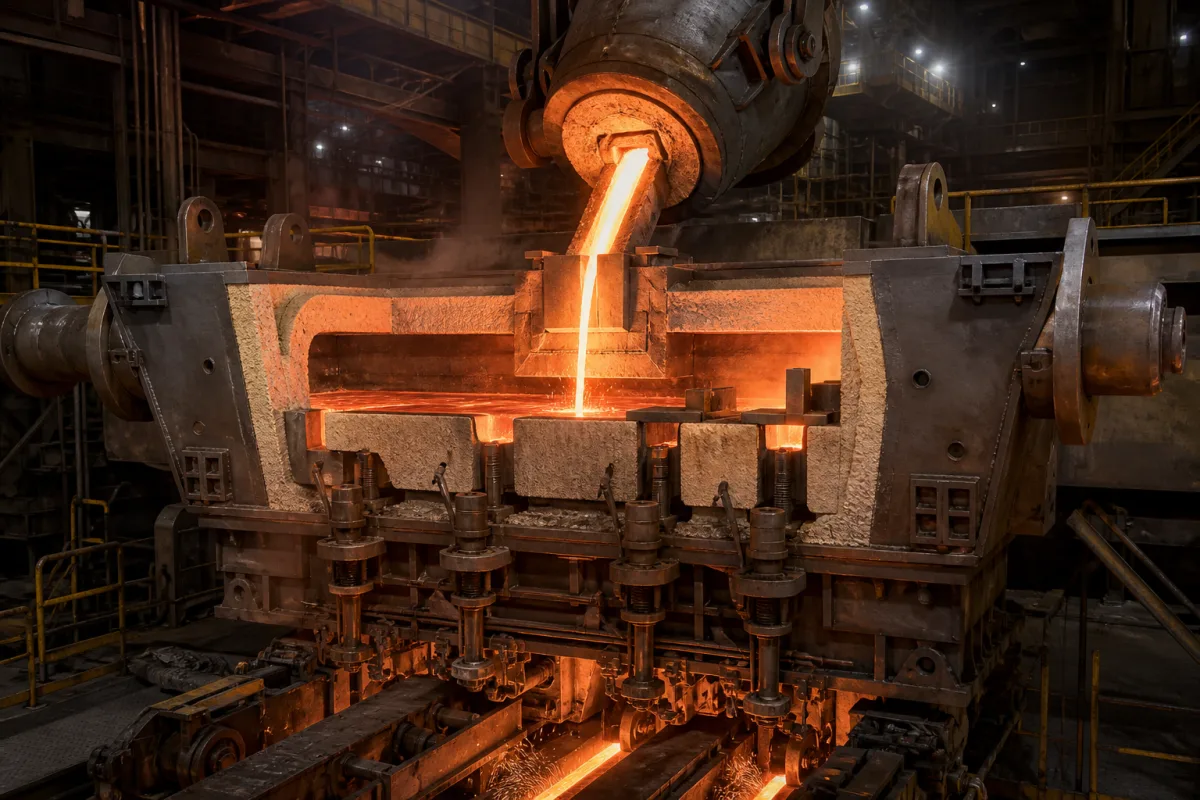
Technische Details und Fertigungskontext für Zwischenpfanne
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Fassungsvermögen | 15–60 t | Arbeitsinhalt; 20–35 t typisch für eine 100–150 t Gießpfanne. |
| Durchsatz | 1.0–3.5 t/min | Stahlflussrate; abhängig von Gießgeschwindigkeit und Strangzahl. |
| Futterwerkstoff | MgO-C, Al2O3-SiC-C, or ZrO2 | Arbeitsfutter; Dauerfutter typischerweise hochtonerdehaltig oder MgO-basiert als Gussmasse. |
| Mantelwerkstoff | ASTM A516 Gr.70 or S355J2 | Stahlmantel; Dicke 20–40 mm.ASTM A516/A516M, EN 10025 |
| Schieberverschlussgröße | DN 100–DN 200 mm | Düsenbohrung; passend zu Gießrohr und SEN. |
| Schieberplattenwerkstoff | Al2O3-C or ZrO2-C | Hohe Verschleißfestigkeit; Thermoschockbeständigkeit. |
| Thermische Homogenität | ±5 °C | Temperaturdifferenz im Zwischenbehälter; gewährleistet gleichmäßiges Gießen. |
| Futterlebensdauer | 10–30 Schmelzen | Abhängig von Stahlsorte und Futterwerkstoff; MgO-C längere Lebensdauer. |
| Schieberverschlusslebensdauer | 3–8 Schmelzen | Plattenverschleiß; ZrO2-C längere Lebensdauer. |
| Vorwärmgas für Zwischenbehälter | Natural gas or LPG | Durchflussrate 50–150 Nm3/h je nach Größe. |
| Zwischenbehälterabdeckung | Steel reinforced with castable or ceramic fiber | Reduziert Wärmeverlust und Reoxidation. |
| Fassungsvermögensgenauigkeit | ±2 % | Abweichung vom Nenninhalt; beeinflusst die Stahlstandregelung. |
| Stahlschmelzentemperatur | 1520–1560 °C | Außerhalb dieses Fensters: Unter 1520 °C: Risiko vorzeitiger Erstarrung; über 1560 °C: beschleunigter Verschleiß des feuerfesten Materials und erhöhte Reoxidation. |
| Vorwärmtemperatur | 1100–1200 °C | Außerhalb dieses Fensters: Unter 1100 °C: Thermoschockrisse im Futter; über 1200 °C: Sintern und Abplatzen. |
| Vorwärmrate | ≤ 100 °C/h | Außerhalb dieses Fensters: Schnelleres Aufheizen verursacht Thermoschock und Risse. |
| Stahlflussrate | 1.0–3.5 t/min | Außerhalb dieses Fensters: Zu niedrig: Stahlstandschwankungen; zu hoch: Turbulenzen und Schlackenmitriss. |
| Schieberverschlussöffnung | 20–80% of full opening | Außerhalb dieses Fensters: Unter 20%: schlechte Durchflussregelung und Erosion; über 80%: reduzierte Regelbarkeit. |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | Atmosphärendruck bis leicht positiver Druck (0-0,5 bar Überdruck), hauptsächlich hydrostatischer Druck aus der Metallsäule |
| Durchflussrate: | 1-6 t/min (typisch Stahl), bis zu 12 t/min für Hochleistungssysteme |
| Betriebstemperatur: | 1500-1600°C (typisch Stahlguss), bis zu 1700°C mit speziellen feuerfesten Materialien |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Herstellerprofile mit passender Produktionsfähigkeit in China.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Die Arbeitskapazität liegt typischerweise zwischen 15 und 60 Tonnen, abhängig von Pfannengröße und Gießanforderungen. Für eine 100–150 t Pfanne ist eine Kapazität von 20–35 t üblich. Bestätigen Sie immer die genaue Kapazität für Ihr spezifisches Modell mit dem Hersteller.
Die Arbeitsauskleidung kann MgO-C, Al2O3-SiC-C oder ZrO2 sein, während die permanente Auskleidung typischerweise aus hochtonerdehaltigem oder MgO-basiertem Gussmaterial besteht. Der Stahlmantel ist oft ASTM A516 Gr.70 oder S355J2, mit einer Dicke von 20–40 mm. Die Materialauswahl hängt von der Stahlsorte und den Lebensdaueranforderungen ab.
Das Vorwärmen auf 1100–1200 °C verhindert thermischen Schock und Stahlkrustenbildung. Die Vorwärmrate sollte 100 °C/h nicht überschreiten, um Risse in der feuerfesten Auskleidung zu vermeiden. Richtiges Vorwärmen stellt sicher, dass die Zwischenpfanne bereit zum Gießen ist und verlängert die Lebensdauer der Auskleidung.
Wenn die Stahltemperatur unter 1520 °C fällt, besteht die Gefahr vorzeitiger Erstarrung. Über 1560 °C beschleunigt sich der Verschleiß der Feuerfestmaterialien und die Reoxidation nimmt zu. Die Einhaltung des Fensters von 1520–1560 °C ist entscheidend für konsistentes Gießen und Produktqualität.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.