Strukturierte Fertigungsdaten · 2026

Vorgerüstgerüste

Auf Basis strukturierter CNFX-Herstellerprofile wird Vorgerüstgerüste im Bereich Grundmetallherstellung anhand von Walzkraft bis Walzendurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Vorgerüstgerüste wird durch die Baugruppe aus Arbeitswalzen und Stützwalzen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Anfangsreduktionsgerüste im Warmbandwalzen, die die Brammendicke vor den Fertiggerüsten reduzieren
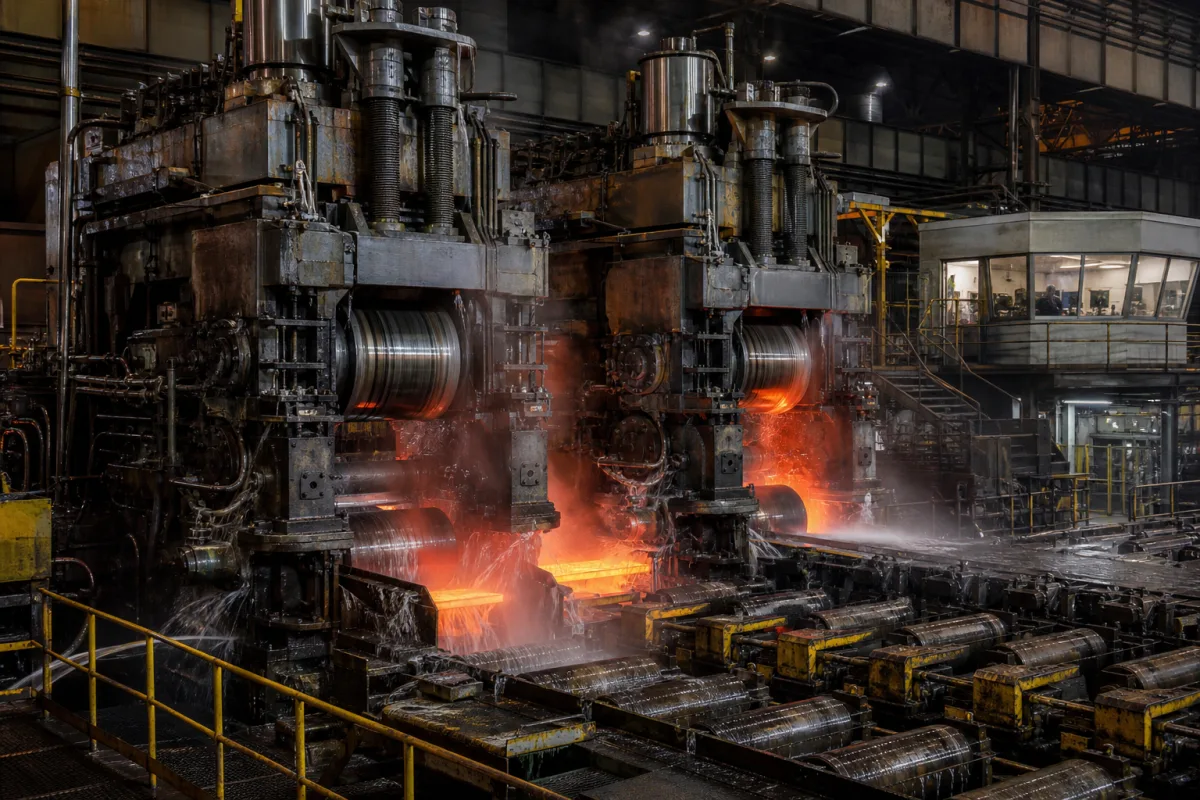
Vorgerüstgerüste in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Vorgerüstgerüste sind die ersten Walzgerüste in einem integrierten Warmbandwalz- und Fertigsystem, die die erste große Dickenreduktion von erhitzten Stahlbrammen durchführen. Sie wandeln dicke Brammen durch mehrere Stiche in dünnere Überträger um und bereiten das Material für nachfolgende Fertiggerüste vor, während sie die richtige Temperatur und Oberflächenqualität aufrechterhalten. Diese Gerüste sind typischerweise in reversierender oder Tandem-Konfiguration angeordnet, wobei jeder Stich die Dicke fortschreitend reduziert und die Breitenausbreitung kontrolliert. Zu den Hauptkomponenten gehören geschmiedete Walzen aus legiertem Stahl, Gehäuse aus Stahlguss und Lager aus hochfestem Stahl. Wichtige Parameter für Auswahl und Verifizierung umfassen Walzkraft (3000–5000 kN), Walzendurchmesser (800–1200 mm), Walzenballenlänge (1500–2500 mm), maximale Brammendicke (200–300 mm), minimale Abgabedicke (25–40 mm), Walzgeschwindigkeit (1,5–3,5 m/s), Hauptantriebsleistung (5000–10000 kW pro Gerüst), Anstellgeschwindigkeit (20–50 mm/s), Walzspaltgenauigkeit (±0,05 mm), Betriebstemperatur (20–60 °C), Hydraulikdruck (25–32 MPa), Schmierstoffdurchfluss (200–400 L/min), Gerüstgewicht (80–150 t) und Stellfläche (50–80 m² pro Gerüst). Diese Werte sind Referenzbereiche des Verzeichnisses und müssen für das tatsächliche Modell und die Anwendung bestätigt werden. Die Gerüste arbeiten durch Aufbringen von Druckkräften über Walzen mit großem Durchmesser, wobei hydraulische oder elektromechanische Systeme die Walzspalte einstellen und Entzunderungssysteme den Zunder zwischen den Stichen entfernen. Für die Beschaffung verifizieren Sie modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten. Wartungssignale umfassen ungewöhnliche Vibrationen, Walzenverschleiß und Abweichungen in der Walzspaltgenauigkeit. Fehlergrenzen umfassen das Überschreiten der maximalen Walzkraft oder das Arbeiten außerhalb der Temperaturgrenzen. Dieses Produkt ist eine Komponente in der Grundmetallherstellung, speziell in Warmbandwalzlinien.

Funktionsprinzip

Erhitzte Stahlbrammen treten in die Vorgerüstgerüste ein, wo Walzen mit großem Durchmesser Druckkräfte aufbringen, um die Dicke zu reduzieren. Die Gerüste arbeiten typischerweise in reversierender oder Tandem-Konfiguration, wobei jeder Stich die Dicke fortschreitend reduziert und die Breitenausbreitung kontrolliert. Hydraulische oder elektromechanische Systeme stellen die Walzspalte ein, und Entzunderungssysteme entfernen Zunder zwischen den Stichen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Walzkraft3000–5000 kNMaximum force for slab reduction
Walzendurchmesser800–1200 mmDetermines reduction capability
Ballenhänge1500–2500 mmMatches slab width
Max. Brammendicke200–300 mmInlet thickness range
Min. Austrittsdicke25–40 mmThickness before finishing mill
Walzgeschwindigkeit1.5–3.5 m/sTypical entry speeds
Hauptantriebsleistung5000–10000 kWPer stand
Anstellgeschwindigkeit20–50 mm/sFor roll gap adjustment
Spaltgenauigkeit±0.05 mmEnsures thickness consistency
Betriebstemperatur20–60 °CAmbient and hydraulic oil
Hydraulikdruck25–32 MPaFor screwdown and balancing
Schmierstoffdurchfluss200–400 L/minFor bearings and gears
Gerüstgewicht80–150 tIncludes housing and rolls
Stellfläche50–80 Per stand

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Geschmiedete Legierungsstahlwalzen Stahlgussgehäuse Hochfeste Stahllager

Komponenten / BOM

Components / BOM
  • Arbeitswalzen
    Direkter Kontakt mit warmem Stahl zur Durchführung der Dickenreduzierung
    Material: Geschmiedeter Legierungsstahl mit gehärteter Oberfläche
  • Stützwalzen
    Unterstützen die Arbeitswalzen zur Verhinderung von Durchbiegung unter hohen Walzkräften
    Material: Schmiedestahl
  • Mahlgehäuse
    Struktureller Rahmen, der alle Walzkomponenten aufnimmt und trägt
    Material: Stahlguss
  • Spindelpresse
    Einstellung des vertikalen Spalts zwischen den Arbeitswalzen zur Steuerung der Dickenreduzierung
    Material: Legierter Stahl
  • Entzunderungssystem
    Bläst die Zunderschicht zwischen den Stichen von der Bramme, damit sie nicht in die Oberfläche eingewalzt wird.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Walzenexzentrizität über 0,05 mm aufgrund ungleichmäßiger thermischer Ausdehnung Banddickenschwankung über ±0,3 mm, was zu nachgelagertem Dickenregelungsversagen führt Hydraulische Spaltregelung mit 0,01 mm Auflösung, Walzenthermische Kronenausgleichsalgorithmen, Walzenbiegekraftanpassung bis zu 2 MN
Zunderakkumulation über 2 mm Dicke auf der Walzenoberfläche Oberflächengrübchenbildung und Ausbröckelung, was zu Bandoberflächendefekten und erhöhtem Walzdrehmoment um 15% führt Hochdruckentzunderung bei 200 bar, Walzenoberflächenbeschichtungen mit 60 HRC Härte, automatisches Walzenschleifen nach 5000 Tonnen Durchsatz

Technische Bewertung

Betriebsbereich
Betriebsbereich
Walzkraft: 20-40 MN, Walzgeschwindigkeit: 2,5-5,0 m/s, Temperatur: 1050-1250°C, Reduzierung pro Stich: 25-40%
Belastungs- und Ausfallgrenzen
Walzenbiegeauslenkung über 0,15 mm/m, Walzenoberflächentemperatur über 550°C, Lagerungsvibrationsamplitude über 4,5 mm/s RMS
Thermische Ermüdung durch zyklisches Erhitzen (1050°C Brammenkontakt) und Abkühlen (Wassersprühung), Hertzsche Kontaktspannung über 1500 MPa an der Walzen-Brammen-Grenzfläche, plastische Verformungsakkumulation über die Streckgrenze von geschmiedeten Stahlwalzen hinaus
Fertigungskontext
Vorgerüstgerüste wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 40-60 MPa (Walzentrennkraft)
Durchflussrate:0,5-6,0 m/s (Walzgeschwindigkeitsbereich)
Betriebstemperatur:900-1250°C (Brammeneintrittstemperatur)
Montage- und Anwendungskompatibilität
Kohlenstoffstähle (niedrig bis hoch kohlenstoffhaltig)Niedriglegierte StähleEdelstahl (austenitische Güten)
Nicht geeignet: Hochabrasive Materialien mit harten Einschlüssen (z.B. Wolframlegierungen, einige Werkzeugstähle ohne geeignete Konditionierung)
Auslegungsdaten
  • Maximale Brammendicke und -breite (Eingangsabmessungen)
  • Erforderliche Ausgangsdicke nach dem Grobwalzen (Reduzierungsziel)
  • Produktionsrate (Tonnen/Stunde) und Walzgeschwindigkeitsanforderungen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsversagen der Walzenlager
Ursache: Hohe zyklische Belastung durch Metallverformungskräfte, unzureichende Schmierung führt zu Überhitzung und Ausbröckelung oder Kontaminationseintrag durch Walzzunder und Wasser
Degradation von Hydraulikzylinder-Dichtungen
Ursache: Hochdruck-Flüssigkeitsleckage aufgrund von Dichtungsverschleiß durch partikuläre Kontamination im Hydraulikfluid, thermischer Abbau durch Betriebstemperaturen, die die Grenzwerte des Dichtungsmaterials überschreiten, oder unsachgemäße Installation, die Extrusion verursacht
Wartungsindikatoren
  • Ungewöhnliche Vibrationsmuster oder hörbares Klopfen aus den Walzenlagern während des Betriebs, was auf Lagerungsverschleiß oder Fehlausrichtung hinweist
  • Sichtbare Hydraulikfluidlecks um Zylinderdichtungen oder Druckabfälle im Walzenspaltregelsystem während der Walzzyklen
Technische Hinweise
  • Implementierung einer zustandsbasierten Schmierung mit Echtzeit-Ölanalyse zur Überwachung der Kontaminationswerte und Optimierung der Lagerungsschmierungsintervalle, um sowohl Unter- als auch Überschmierung zu verhindern
  • Installation von hocheffizienten Filtersystemen (3-5 Mikrometer absolut) in Hydraulikkreisläufen und Festlegung strenger Fluidreinheitsstandards (ISO 4406 Klasse 16/14/11 oder besser), um die Lebensdauer von Dichtungen und Komponenten zu verlängern

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.45-1972 - Werkzeugmaschinen - Walzen für WalzwerkeDIN 1543 - Flacherzeugnisse aus Stahl; warmgewalztes Blech 3 bis 150 mm dick; zulässige Abweichungen von Maß, Gewicht und Form (ersetzt durch DIN EN 10029)
Fertigungsgenauigkeit
  • Walzenausrichtung: +/- 0,05 mm pro Meter
  • Gehäusebohrungsdurchmesser: +/- 0,025 mm
Qualitätsprüfung
  • Ultraschallprüfung auf innere Fehler in Walzen und Ständern
  • Härteprüfung der Walzenoberflächen auf festgelegte HRC-Bereiche

Hersteller von Vorgerüstgerüste

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktuator-Baugruppe

Eine mechanische Baugruppe, die Energie in kontrollierte Bewegung oder Kraft in einem industriellen System umwandelt.

Spezifikationen ansehen ->
Aluminium-Druckguss

Aluminium-Druckguss ist ein Herstellungsverfahren, das komplexe, hochpräzise Metallteile erzeugt, indem geschmolzene Aluminiumlegierung unter hohem Druck in eine Stahlform eingespritzt wird.

Spezifikationen ansehen ->
Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion von Vorgerüstgerüsten?

Sie führen die erste große Dickenreduktion von erhitzten Stahlbrammen durch und wandeln sie in dünnere Überträger für nachfolgende Fertiggerüste um.

Was sind typische Walzkraftbereiche?

Verzeichnisreferenzwerte zeigen 3000–5000 kN, aber tatsächliche Werte hängen vom spezifischen Gerüstmodell und der Anwendung ab.

Wie wird die Walzspaltgenauigkeit aufrechterhalten?

Hydraulische oder elektromechanische Anstellsysteme stellen die Walzspalte ein, mit einer Referenzgenauigkeit von ±0,05 mm, vorbehaltlich Verifizierung.

Welche Wartungssignale sollten überwacht werden?

Ungewöhnliche Vibrationen, Walzenverschleiß und Abweichungen in der Walzspaltgenauigkeit sind Indikatoren, dass Wartung erforderlich sein könnte.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Vorgerüstgerüste

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Vorgerüstgerüste?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Vertikaler Positionierantrieb
Nächstes Produkt
Walzen (Arbeitswalzen)
AngebotChat