Technische Definition
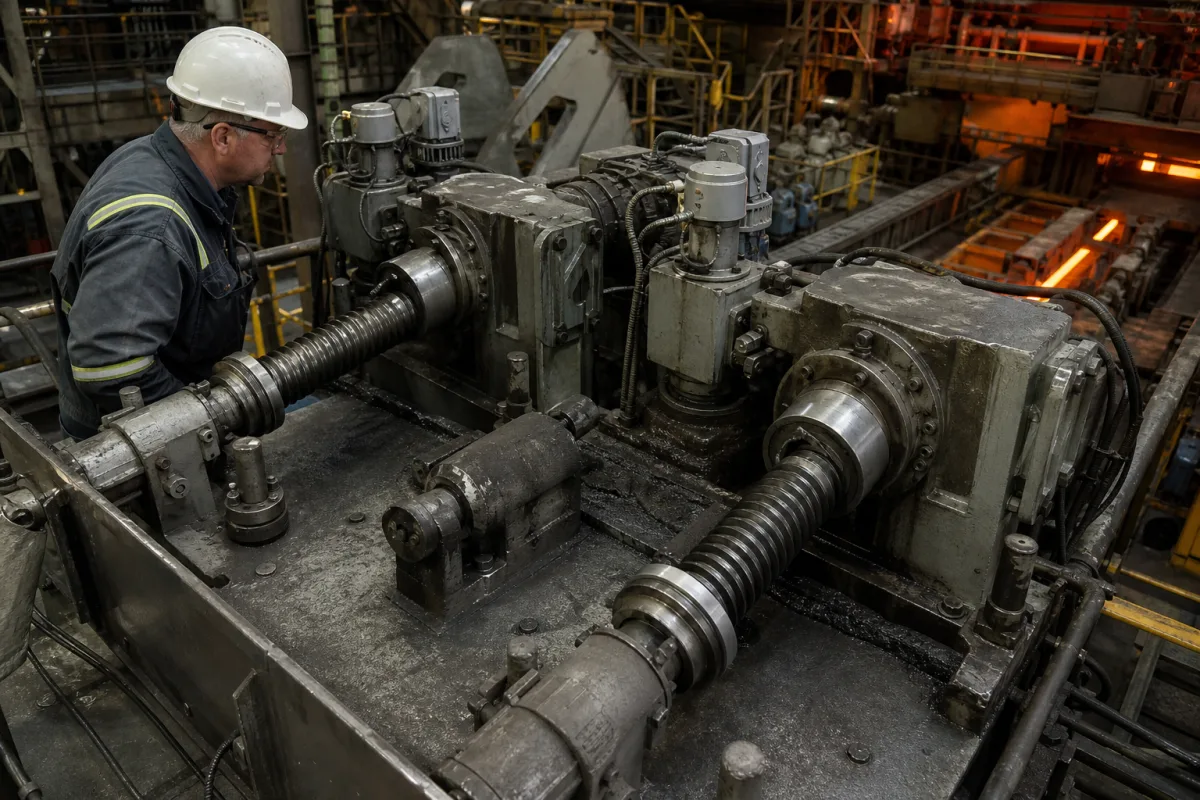
Der Anstellmechanismus ist eine kritische Komponente von schweren Walzgerüsten, die die vertikale Position der Arbeitswalzen steuert und eine präzise Einstellung des Walzspalts ermöglicht, um die gewünschte Materialdicke und Qualität während des Metallwalzens zu erreichen. Er ist typischerweise im oberen Teil des Walzgerüsts installiert und wirkt direkt auf die Lagerblöcke der Arbeitswalzen. Der Mechanismus besteht aus großen Gewindespindeln, Muttern und Antriebssystemen, die motorisch oder hydraulisch sein können. Durch Drehen der Spindeln werden die Lagerblöcke angehoben oder abgesenkt, wodurch der Abstand zwischen den Walzen verändert wird. Diese Einstellung ist entscheidend für die Herstellung von Flachprodukten mit engen Dickentoleranzen und konsistenten mechanischen Eigenschaften. Der Anstellmechanismus muss hohen Walzkräften standhalten, typischerweise im Bereich von 2000 bis 10000 kN, und unter anspruchsvollen Bedingungen zuverlässig arbeiten. Zu den wichtigsten Parametern gehören Spindeldurchmesser (100–500 mm), Spindelsteigung (8–20 mm), Verstellgeschwindigkeit (0,5–5 mm/s), Positioniergenauigkeit (±0,01–±0,05 mm) und Spiel (≤0,02 mm). Der Mechanismus besteht typischerweise aus hochfestem legiertem Stahl, wie 42CrMo4 nach DIN EN 10083, mit einer Oberflächenhärte von HRC 50–60. Der Betriebstemperaturbereich liegt bei -10 bis 60 °C, und für Hochlastanwendungen ist Ölschmierung erforderlich. Das Gewicht des Mechanismus kann zwischen 500 und 5000 kg liegen, was die Installation und das Fundamentdesign beeinflusst. Eine ordnungsgemäße Wartung, einschließlich regelmäßiger Inspektion der Gewindespindeln und Schmiersysteme, ist entscheidend, um Verschleiß zu verhindern und eine gleichbleibende Leistung zu gewährleisten. Vor dem Kauf müssen modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten verifiziert werden.
Funktionsprinzip
Der Mechanismus verwendet Gewindespindeln, die von Motoren oder Hydrauliksystemen angetrieben werden, um die Lagerblöcke, die die Arbeitswalzen stützen, anzuheben oder abzusenken und so kontrollierten Druck auszuüben, um das Metallmaterial beim Durchlaufen der Walzen zu verformen. Die Spindeln werden gedreht, um die Lagerblöcke vertikal zu bewegen und den Walzspalt einzustellen. Das Antriebssystem kann aus Elektromotoren mit Getrieben oder Hydraulikzylindern bestehen, die das erforderliche Drehmoment und die Steuerung bereitstellen. Die Spindelsteigung bestimmt die Auflösung der Einstellung, während Spindeldurchmesser und Materialgüte die Tragfähigkeit und Steifigkeit bestimmen. Die Positioniergenauigkeit wird durch präzise Steuerung des Antriebs und Rückkopplungssysteme erreicht. Das Spiel wird minimiert, um eine konsistente Spaltkontrolle zu gewährleisten. Der Mechanismus arbeitet in einem bestimmten Temperaturbereich und erfordert Ölschmierung, um Reibung und Verschleiß zu reduzieren. Die Verstellgeschwindigkeit balanciert Produktivität und Präzision, mit schnelleren Geschwindigkeiten für das Vorwalzen und langsameren für das Fertigwalzen.