Auf Basis strukturierter CNFX-Herstellerprofile wird Temperaturhaltesystem im Bereich Grundmetallherstellung anhand von Nennkapazität bis Temperaturregelbereich eingeordnet.
Ein typisches Temperaturhaltesystem wird durch die Baugruppe aus Heizelemente und Temperatursensoren beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Ein Subsystem in Stranggieß- und Walzanlagen für Nichteisenmetalle, das die Temperatur der Schmelze während des Gießens und der ersten Walzstufen präzise steuert und hält.
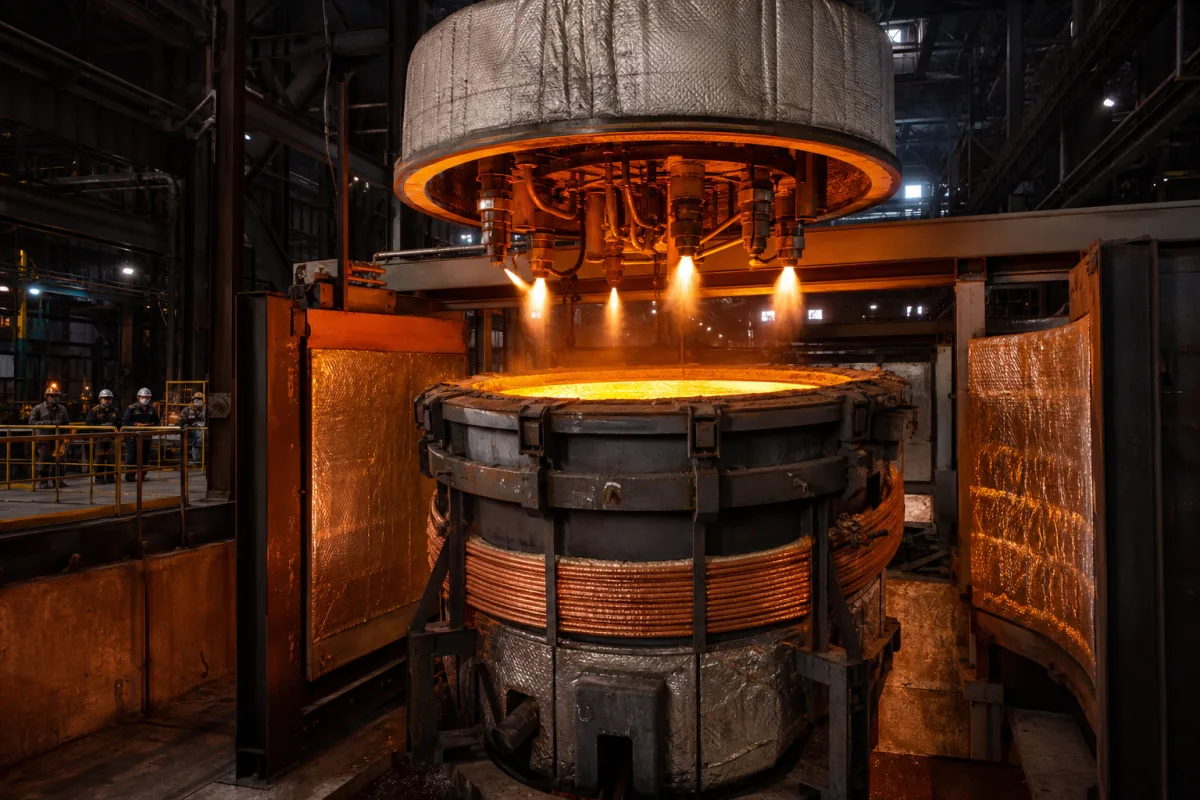
Das System verwendet strategisch positionierte Heizelemente – Induktion, Widerstand oder Gasbrenner – entlang der Gießlinie und des ersten Walzabschnitts. Temperatursensoren (Thermoelemente, Infrarot-Pyrometer) überwachen kontinuierlich die Metalltemperatur an mehreren Punkten. Eine Steuereinheit verarbeitet diese Daten und passt die Heizleistung in Echtzeit an, um das Metall in einem engen Zielbereich zu halten und Wärmeverluste an die Umgebung sowie den Gieß-/Walzprozess auszugleichen. Dies gewährleistet eine gleichmäßige Temperaturverteilung und verhindert vorzeitige Erstarrung.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Nennkapazität | 500–2000 kg/h | Matches casting line throughput |
| Temperaturregelbereich | 650–950 °C | For aluminum and copper alloys |
| Temperaturregelgenauigkeit | ±5 °C | Critical for uniform casting |
| Heizleistung | 50–200 kW | Depends on melt flow rate |
| Stromversorgung | 380–480 V AC | Dreiphasig, 50/60 HzIEC 60038 |
| Maximale Betriebstemperatur | 1200 °C | Refractory lining limit |
| Schutzart | IP54–IP65 | Dust and splash water protectionIEC 60529 |
| Werkstoff | 316L | For wetted partsASTM A240 |
| Gewicht | 1500–3500 kg | Skid-mounted unit |
| Abmessungen (L×B×H) | 2500×1500×1800 mm | Typical skid footprint |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
| Betriebsdruck: | 0,1-2,0 bar (atmosphärisch bis niedriger Überdruck) |
| Durchflussrate: | 5-200 m³/h (abhängig von der Gießlinienkapazität) |
| Betriebstemperatur: | 800-1300°C (typische Nichteisenmetalle: Aluminium 660-750°C, Kupfer 1085°C, Zink 420°C) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Der Temperaturregelbereich beträgt 650–950 °C, geeignet für Aluminium- und Kupferlegierungen. Den genauen Bereich für Ihre spezifische Legierung und Anwendung mit dem Hersteller verifizieren.
Das System benötigt eine Drehstromversorgung von 380–480 V AC, 50/60 Hz, gemäß IEC 60038. Spannung und Frequenz mit dem lokalen Netz und dem Lieferanten bestätigen.
Die maximale Betriebstemperatur beträgt 1200 °C, begrenzt durch die feuerfeste Auskleidung. Stellen Sie sicher, dass das System diese Grenze nicht überschreitet, um Schäden zu vermeiden.
Nassteile bestehen aus 316L-Edelstahl gemäß ASTM A240. Dies bietet Korrosionsbeständigkeit für den Kontakt mit Schmelze. Materialkompatibilität mit Ihrem spezifischen Metall mit dem Hersteller bestätigen.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.