Strukturierte Fertigungsdaten · 2026

Automatisiertes mehrstufiges Linsenmontage- und Prüfsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes mehrstufiges Linsenmontage- und Prüfsystem im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Ausrichtungsgenauigkeit bis Durchsatzrate eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes mehrstufiges Linsenmontage- und Prüfsystem wird durch die Baugruppe aus Präzisions-Roboterhandhabungsmodul und Aktive Optische Justierstation beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integrierte Produktionslinie zur Montage und Prüfung komplexer optischer Linsensysteme
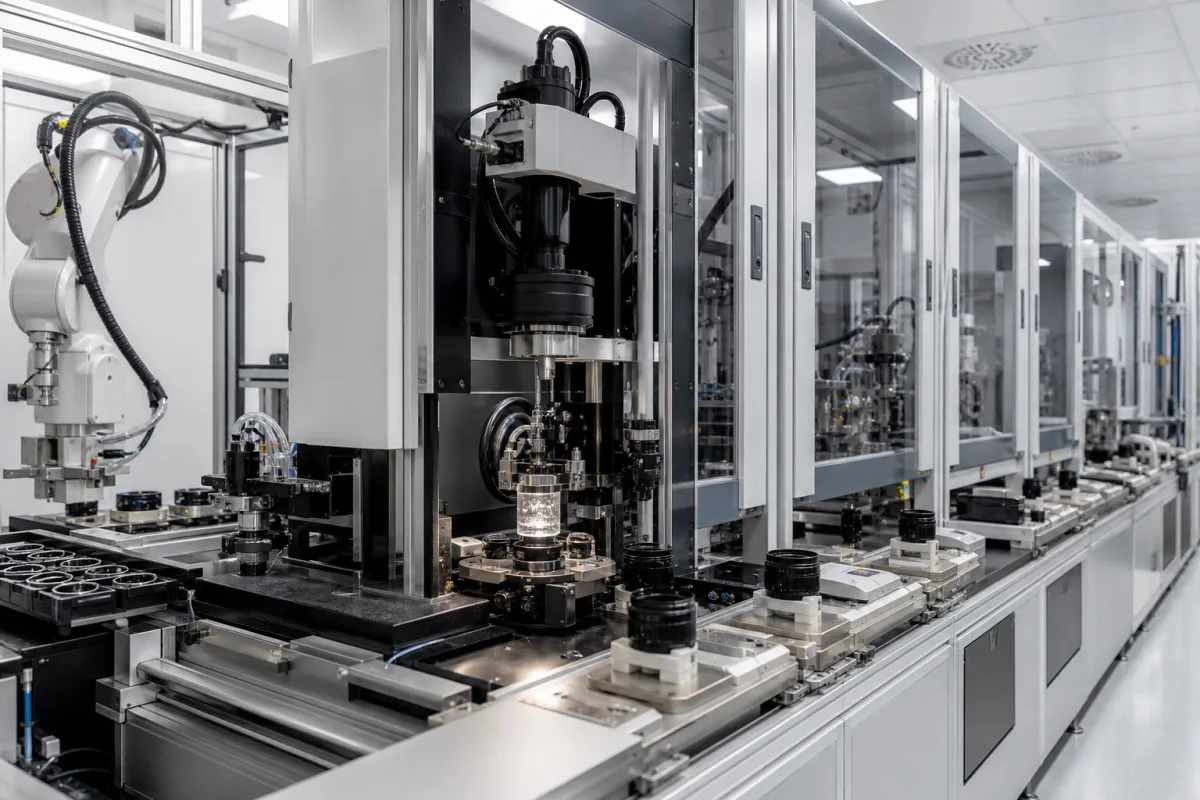
Automatisiertes mehrstufiges Linsenmontage- und Prüfsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das automatisierte mehrstufige Linsenmontage- und Prüfsystem ist eine vollautomatische industrielle Produktionslinie, die für die Serienmontage und Qualitätsprüfung mehrteiliger optischer Linsensysteme entwickelt wurde. Diese integrierte Linie koordiniert mehrere spezialisierte Module, darunter Präzisionshandhabung, optische Ausrichtung, Klebung und Messtechnik, um eine gleichbleibende Produktion von Kameraobjektiven, Mikroskopobjektiven und anderen optischen Instrumenten zu gewährleisten, die eine präzise Stapelung von Komponenten erfordern. Das System minimiert menschliche Eingriffe und hält während des gesamten Montageprozesses eine Genauigkeit im Mikrometerbereich ein. Es eignet sich für Hersteller optischer Instrumente und fotografischer Ausrüstung, die ihre Linsenmontage- und Prüfabläufe automatisieren möchten. Das System verarbeitet Linsenelemente mit einem Durchmesser von bis zu 100 mm und einer Mindestdicke von 0,5 mm, mit einer Ausrichtgenauigkeit von ±0,5 μm und einer Positionierauflösung von 0,1 μm. Der Durchsatz liegt zwischen 120 und 240 Baugruppen pro Stunde, mit einer Zykluszeit von 15 bis 30 Sekunden pro Baugruppe. Das System arbeitet unter Reinraumbedingungen (ISO 14644-1 Klasse 20±2) und benötigt eine Grundfläche von 8×3 m². Es verwendet saubere Druckluft bei 0,6–0,8 MPa (ISO 8573-1) und eine Drehstromversorgung mit 380 V AC (IEC 60038). Das System wiegt etwa 4500 kg und umfasst alle Module und den Rahmen. Es führt optische Prüfungen im sichtbaren Spektrum (400–700 nm) für MTF und Interferometrie durch, mit einer Datenerfassungsrate von 1000 Hz für die Echtzeit-Qualitätsüberwachung. Das System besteht aus einem Edelstahlrahmen, Aluminiumlegierungs-Montageplatten, Präzisions-Linearführungen und optischen Glas-Handhabungskomponenten. Für die Beschaffung sind modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Das System verwendet Roboterarme und Präzisionsstufen, um Linsenelemente zwischen modularen Arbeitsstationen zu transportieren. An jeder Station erfolgen automatische Ausrichtung, Klebstoffauftrag, Aushärtung und optische Prüfung in sequenzieller Reihenfolge unter kontrollierten Umgebungsbedingungen. Der Prozess beginnt mit der Zuführung einzelner Linsenelemente, die dann mit hochauflösenden Stufen präzise positioniert werden. Ausrichtungssensoren gewährleisten eine Genauigkeit im Mikrometerbereich vor dem Kleben. Nach dem Aushärten wird die montierte Linse optischen Prüfungen, einschließlich MTF und Interferometrie, unterzogen, um die Leistung zu verifizieren. Die Datenerfassung mit 1000 Hz ermöglicht eine Echtzeit-Qualitätsüberwachung und Rückmeldung für Prozessanpassungen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Ausrichtungsgenauigkeit±0.5 µmPräzision der optischen Achsenausrichtung zwischen Elementen
Durchsatzrate120–240 Baugruppen/StundeMaximale fertiggestellte Baugruppen pro Stunde
Maximaler Linsendurchmesser100 mmGrößtes optisches Element, das das System verarbeiten kann
Mindestelementdicke0.5 mmDünnste Linsenelement, das zuverlässig gehandhabt werden kann
Umgebungskontrolle20±2 KlasseReinraumklassifizierung während der Montage aufrechterhaltenISO 14644-1
Systemgrundfläche8×3 Gesamte benötigte Grundfläche für die Installation
Betriebsdruck0.6–0.8 MPaClean dry air for pneumatic actuatorsISO 8573-1
Stromversorgung380±10% V ACThree-phase, 50/60 HzIEC 60038
Zykluszeit15–30 sPer lens assembly and test
Positionierauflösung0.1 µmFor precision placement of elements
Testwellenlängenbereich400–700 nmVisible spectrum for MTF and interferometry
Datenerfassungsrate1000 HzFor real-time quality monitoring
Gewicht4500 kgIncludes all modules and frame

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahlrahmen Aluminiumlegierung-Montageplatten Präzisions-Linearführungen Optikqualitäts-Glas-Handhabungskomponenten

Komponenten / BOM

Components / BOM
  • Präzisions-Roboterhandhabungsmodul
    Transportiert Linsenelemente zwischen Stationen mit Mikrometer-Positionierung
    Material: Aluminiumlegierung mit Keramiklagern
  • Aktive Optische Justierstation
    Automatische Ausrichtung optischer Elemente mittels interferometrischer Messung
    Material: Granitsockel mit Edelstahlhalterungen
  • UV-Härtungskammer
    Härtet optische Klebstoffe mit kontrollierter UV-Bestrahlung
    Material: Gehäuse aus Edelstahl mit Quarzglasfenstern
  • Automatisiertes Metrologiemodul
    Führt finale optische Prüfungen einschließlich MTF- und Wellenfrontanalyse durch
    Material: Schwingungsisolierte Aluminiumplattform
  • Umweltschutzgehäuse
    Regelt Temperatur, Luftfeuchtigkeit und Partikelkontrolle
    Material: Polycarbonat-Paneele mit HEPA-Filtration
  • Linsenelement-Zuführung
    Präsentiert einzelne Linsenelemente dem Handhabungsroboter am Anfang der Linie.
  • Klebstoffauftragsgerät
    Trägt den optischen Klebstoff auf, bevor die Elemente ausgerichtet und ausgehärtet werden.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Piezoelektrischer Aktor-Spannungsdrift übersteigt ±0,5 V von 100 V Nennwert Kumulation von Linsenpositionierfehlern über 1,5 µm Toleranz hinaus Geschlossener Regelkreis mit kapazitiver Positionsrückführung und 0,01 µm Auflösung sowie PID-Regelung bei 10 kHz Abtastrate
Interferometrische Prüflaser-Wellenlängeninstabilität >0,1 nm bei 632,8 nm HeNe-Wellenlänge Wellenfrontfehlermessungenauigkeit übersteigt λ/20 RMS Temperaturstabilisierter Laserresonator mit ±0,01°C Regelung und Referenz-Etalon-Wellenlängenstabilisierung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-1,0 µm Positioniergenauigkeit, 18-24°C Temperatur, 40-60 % relative Luftfeuchtigkeit
Belastungs- und Ausfallgrenzen
Positionierfehler >1,5 µm, Temperaturabweichung >±2°C vom Sollwert, Luftfeuchtigkeit >70 % oder <30 %
Thermische Ausdehnung von Aluminiumstrukturkomponenten (α=23,1×10⁻⁶/°C) verursacht Fehljustierung, hygroskopische Ausdehnung von Polymer-Linsenfassungen, Piezoelektrischer Aktor-Hysterese bei >1,5 µm Verstellung
Fertigungskontext
Automatisiertes mehrstufiges Linsenmontage- und Prüfsystem wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

automated optical assembly line lens manufacturing system optical instrument production line automated lens testing system

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis 1,5 bar (21,8 psi) saubere, trockene Luftversorgung
Weitere Spezifikationen:Klasse 1000 Reinraum, 0,1-5 % Schleifmittelkonzentration für Polierstufen, 50-60 Hz Stromversorgung, <1 µm Vibrationsisolierung
Betriebstemperatur:15-30°C (59-86°F) kontrollierte Umgebung
Montage- und Anwendungskompatibilität
Optische GlassubstratePolymere optische ElementeKeramische Linsengehäuse
Nicht geeignet: Korrosive chemische Umgebungen oder kontaminierende leitfähige Metallpartikel
Auslegungsdaten
  • Maximaler Linsendurchmesser (mm)
  • Jährliche Produktionsmenge (Einheiten/Jahr)
  • Anzahl optischer Elemente pro Baugruppe

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Durch Fehljustierung verursachte optische Verzerrung
Ursache: Allmählicher Verschleiß in Präzisions-Linearführungen und Servomotor-Enkodern, verstärkt durch thermische Ausdehnungs-/Schrumpfungszyklen und Partikelkontamination aus der Montageumgebung, was zu kumulativen Positionsfehlern in den Linsenplatzierstationen führt.
Durch Kontamination verursachte Oberflächendefekte
Ursache: Unzureichende Reinraumprotokolle oder Filterverschlechterung im Umgebungskontrollsystem, die es mikroskopischen Partikeln (Staub, Öle, Fasern) ermöglichen, sich während der Handhabung oder Prüfung auf Linsenoberflächen abzusetzen, was zu Kratzern, Haftungsproblemen oder fehlgeschlagenen optischen Leistungstests führt.
Wartungsindikatoren
  • Akustisch: Ungewöhnliche hochfrequente Quietsch- oder Schleifgeräusche von Servomotoren oder Linearantrieben, die auf Lagerverschleiß, Schmierungsschäden oder mechanische Behinderung hinweisen.
  • Visuell: Erhöhte Ausschussrate oder inkonsistente Messwerte auf automatisierten Interferometern oder MTF (Modulation Transfer Function)-Prüfgeräten, die auf optische Fehljustierung, Kalibrierungsdrift oder Sensordegradation hindeuten.
Technische Hinweise
  • Implementieren Sie vorausschauende Wartung mittels Schwingungsanalyse und Thermografie an hochpräzisen Bewegungskomponenten (z.B. Kugelgewindetriebe, Linearführungen), um frühzeitige Verschleißmuster zu erkennen, und verwenden Sie automatisierte Laserjustierwerkzeuge zur wöchentlichen Überprüfung der optischen Achsenintegrität.
  • Verbessern Sie die Kontaminationskontrolle mit HEPA-gefilterten Laminar-Flow-Gehäusen für kritische Stufen, richten Sie eine strenge Partikelzählüberwachung ein und verwenden Sie antistatische Materialien für die Linsenhantierung; kalibrieren Sie regelmäßig Prüfinstrumente mit rückführbaren NIST-Standards, um die Messgenauigkeit aufrechtzuerhalten.

Konformität und Fertigungsnormen

Referenznormen
ISO 10110-7:2017 (Optik und Photonik - Erstellung von Zeichnungen für optische Elemente und Systeme - Oberflächenfehlertoleranzen)ANSI Z80.1-2020 (Augenoptische Linsen - Verschreibungsanforderungen)DIN 3140-7:2018 (Optik und optische Instrumente - Erstellung von Zeichnungen für optische Elemente und Systeme - Oberflächenformtoleranzen)
Fertigungsgenauigkeit
  • Zentriertoleranz: +/- 0,01 mm (für die Linsenjustierung in Fassungen)
  • Oberflächenunregelmäßigkeit: λ/4 (bei 632,8 nm Wellenlänge für die optische Leistung)
Qualitätsprüfung
  • Interferometrische Oberflächentestung (zur Überprüfung der optischen Qualität und Ebenheit)
  • Automatisierte optische Inspektion (AOI) mit Bildanalyse zur Montageverifikation und Fehlererkennung

Hersteller von Automatisiertes mehrstufiges Linsenmontage- und Prüfsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

3D-Kamera-Array

Ein Multikamerasystem, das synchronisierte Bilder aus mehreren Winkeln erfasst, um 3D-Raumdaten zu erzeugen.

Spezifikationen ansehen ->
3D-Optiksensorkopf

Die optische Sensorkomponente eines automatischen Lötpasten-Inspektionssystems (SPI), die 3D-Höhendaten von Lötpastenablagerungen auf Leiterplatten erfasst.

Spezifikationen ansehen ->
A/D-Wandler

Ein A/D-Wandler (Analog-Digital-Wandler) ist ein Bauteil, das in industriellen Steuerungs- und Überwachungssystemen verwendet wird, um kontinuierliche analoge Eingangssignale wie Spannung oder Strom in diskrete digitale Ausgangswerte umzuwandeln.

Spezifikationen ansehen ->
A/D-Wandler

Elektronisches Bauteil, das analoge Signale von Encodern in digitale Signale zur Verarbeitung umwandelt

Spezifikationen ansehen ->

Häufige Fragen

Welche Arten von optischen Systemen kann diese Montagelinie herstellen?

Sie ist für mehrteilige optische Linsensysteme wie Kameraobjektive, Mikroskopobjektive und andere Instrumente konzipiert, die eine präzise Stapelung mehrerer Linsenelemente erfordern. Das System verarbeitet Elemente mit einem Durchmesser von bis zu 100 mm und einer Mindestdicke von 0,5 mm.

Was sind typischer Durchsatz und Zykluszeit?

Das System kann 120 bis 240 Baugruppen pro Stunde fertigstellen, mit einer Zykluszeit von 15 bis 30 Sekunden pro Linsenmontage und -prüfung. Der tatsächliche Durchsatz hängt vom spezifischen Linsendesign und den Prozessparametern ab.

Welche Umgebungsbedingungen sind für den Betrieb erforderlich?

Das System hält eine Reinraumumgebung gemäß ISO 14644-1 Klasse 20±2 ein. Es benötigt saubere Druckluft bei 0,6–0,8 MPa (ISO 8573-1) und eine Drehstromversorgung mit 380 V AC (IEC 60038).

Wie wird die Qualität während der Montage überwacht?

Optische Prüfungen werden im sichtbaren Spektrum (400–700 nm) mittels MTF und Interferometrie durchgeführt. Die Datenerfassung mit 1000 Hz ermöglicht eine Echtzeit-Qualitätsüberwachung und Rückmeldung für Prozessanpassungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes mehrstufiges Linsenmontage- und Prüfsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes mehrstufiges Linsenmontage- und Prüfsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes industrielles Kalibriersystem
Nächstes Produkt
Automatisiertes optisches Inspektionssystem für Leiterplatten (PCB)
AngebotChat