Strukturierte Fertigungsdaten · 2026

Automatisiertes Messtechnik-Modul

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Messtechnik-Modul im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Messbereich bis Messgenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

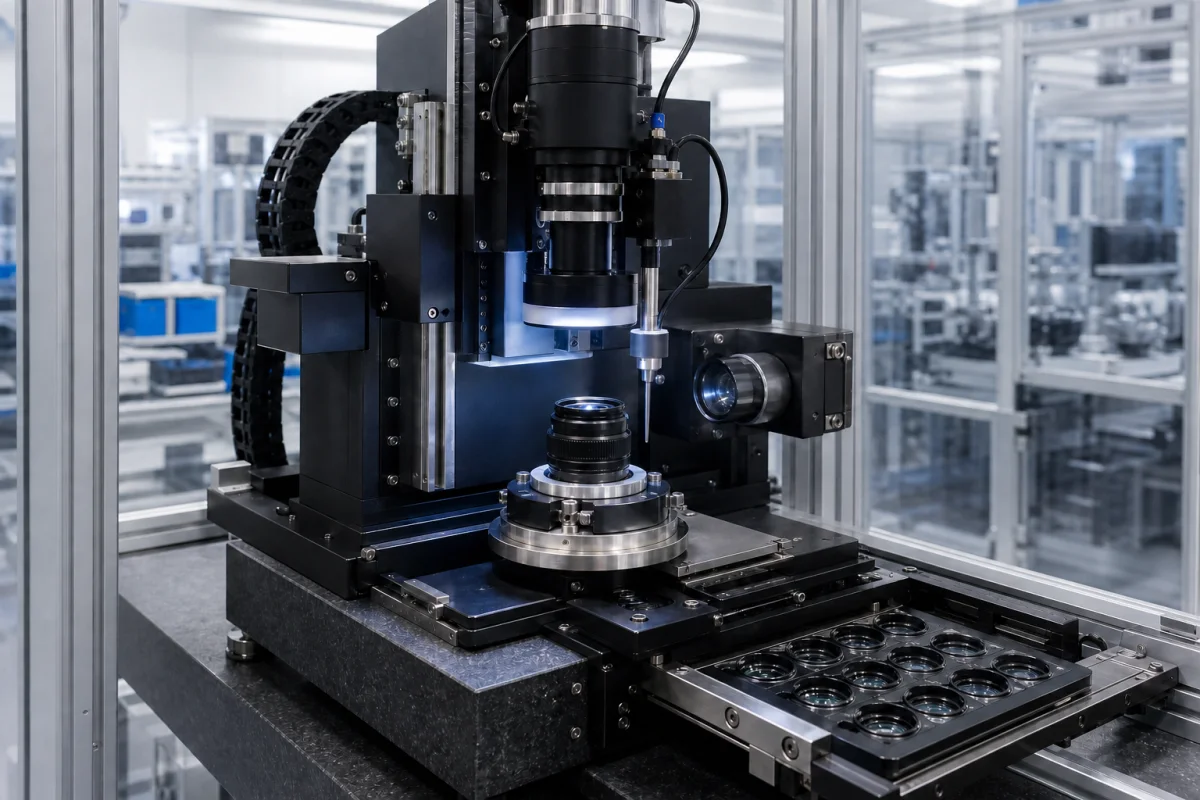
Ein typisches Automatisiertes Messtechnik-Modul wird durch die Baugruppe aus Optischer Sensorkopf und Präzisions-XY-Positioniertisch beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Präzisionsmess-Subsystem, integriert in eine automatisierte Linsenmontagelinie, für die Echtzeit-Prüfung von Maßhaltigkeit und optischer Qualität.

Automatisiertes Messtechnik-Modul in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Messtechnik-Modul ist eine kritische Komponente des automatisierten mehrstufigen Linsenmontage- und Testsytems. Es führt berührungslose, hochpräzise Messungen von Linsenelementen in verschiedenen Montagestufen durch. Seine Hauptaufgabe besteht darin, kritische Parameter wie Krümmung, Dicke, Durchmesser und Oberflächenqualität zu verifizieren und die Daten an die Steuereinheit des Systems zurückzumelden, um sicherzustellen, dass jede Linse vor dem nächsten Schritt den Spezifikationen entspricht, wodurch eine geschlossene Qualitätsregelung und Prozessoptimierung ermöglicht wird. Das Modul ist für die Integration in Produktionslinien ausgelegt, mit einem kompakten Fußabdruck von 600 × 400 × 500 mm und einem Gewicht von bis zu 50 kg. Es arbeitet in einem Temperaturbereich von 20–25 °C und einer Luftfeuchtigkeit von 45–65 % relativer Feuchte (nicht kondensierend), was eine kontrollierte Umgebung erfordert, um die Genauigkeit zu gewährleisten. Der Messbereich umfasst Linsendurchmesser und -höhen von 0 bis 50 mm, mit einer Genauigkeit von ±0,5 µm (gemäß ISO 10360-2) und einer Wiederholbarkeit von ±0,2 µm (gemäß ISO 5725-1). Die Auflösung beträgt 0,1 µm, und die Messgeschwindigkeit liegt bei 10–20 Teilen pro Minute, was typischen Produktionszykluszeiten entspricht. Das Modul verwendet optische Techniken wie Lasertriangulation, konfokale Mikroskopie oder Interferometrie, mit Sensoren wie CCD/CMOS-Kameras oder Fotodetektoren. Es wird mit 24 V DC ±10 % (gemäß IEC 61131-2) betrieben, mit einer Leistungsaufnahme von bis zu 150 W. Die Schutzart ist IP54 (gemäß IEC 60529), geeignet für Staub- und Spritzwasserschutz. Zu den Schnittstellenprotokollen gehören EtherCAT und PROFINET (gemäß IEC 61158) für den Echtzeit-Datenaustausch mit einer SPS. Verwendete Materialien umfassen Aluminiumlegierung für den Rahmen, Edelstahl für Präzisionsplattformen, optisches Glas für Referenzlinsen und Silizium für Sensorchips. Das Modul ist eine Komponente, kein eigenständiges System, und seine Leistung muss für spezifische Anwendungen verifiziert werden. Alle aufgeführten Parameter sind Referenzbereiche; die tatsächlichen Werte hängen vom spezifischen Modell und der Integration ab. Benutzer sollten modellspezifische Spezifikationen und Normenkonformität mit dem Hersteller oder Lieferanten bestätigen.

Funktionsprinzip

Das Modul verwendet typischerweise optische Messtechniken wie Lasertriangulation, konfokale Mikroskopie oder Interferometrie. Eine Linse wird auf einer Plattform im Modul positioniert. Eine Lichtquelle (z. B. Laser, LED) projiziert auf die Linsenoberfläche. Sensoren (z. B. CCD/CMOS-Kameras, Fotodetektoren) erfassen das reflektierte oder gebrochene Lichtmuster. Proprietäre Softwarealgorithmen analysieren diese Daten, um präzise dimensionale und Oberflächeneigenschaften zu berechnen. Die Ergebnisse werden mit vordefinierten Toleranzen verglichen, und ein Gut-/Schlecht-Signal oder detaillierte Messdaten werden an die zentrale Systemsteuerung übertragen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Messbereich0–50 mmDeckt übliche Linsendurchmesser und -höhen ab.
Messgenauigkeit±0.5 µmFür Maßmerkmale; besser als für Linsentoleranzen erforderlich.ISO 10360-2
Wiederholbarkeit±0.2 µmSichert gleichbleibende Qualitätsprüfungen.ISO 5725-1
Messgeschwindigkeit10–20 Teile/minPassend zur Taktzeit der Produktionslinie.
Auflösung0.1 µmHohe Auflösung für feine Merkmale.
Betriebstemperaturbereich20–25 °CTemperierte Umgebung für die Genauigkeit erforderlich.ISO 1
Luftfeuchtigkeitsbereich45–65 % RHNicht kondensierend; verhindert Beschlagen der Optik.
Stromversorgung24 V DC ±10% V DCStandard-Industriespannung.IEC 61131-2
Leistungsaufnahme≤ 150 WEinschließlich Sensoren und Steuerung.
SchutzartIP54Staub- und Spritzwasserschutz für die Produktionsumgebung.IEC 60529
SchnittstellenprotokollEtherCAT, PROFINETEchtzeit-Datenaustausch mit der SPS.IEC 61158
Gewicht≤ 50 kgModularer Aufbau zur Integration.
Stellfläche600 × 400 × 500 mmKompakt für die Linienintegration.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung (Rahmen/Gehäuse) Edelstahl (Präzisionstische/Spannvorrichtungen) Optisches Glas (Referenzlinsen/Fenster) Silizium (Sensorchips)

Komponenten / BOM

Components / BOM
  • Optischer Sensorkopf
    Sendet Messlicht und erfasst das zurückkehrende Signal von der Linsenoberfläche.
    Material: Gehäuse aus Aluminium, optische Elemente
  • Präzisions-XY-Positioniertisch
    Bewegt den Sensorkopf oder die Linsenhalterung zu den Zielmesspunkten.
    Material: Edelstahl, Keramiklager
  • Linsenaufnahme / Spannfutter
    Hält die Linse sicher in einer präzisen, wiederholbaren Ausrichtung während der Messung.
    Material: Delrin, Aluminium mit Weichbacken
  • Datenerfassungs- und Verarbeitungseinheit
    Wandelt analoge Sensorsignale in digitale Daten um und führt Messalgorithmen aus.
    Material: Leiterplatten, Siliziumchips

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Luftgetragene Partikelkontamination übersteigt ISO-Klasse 5 (≥0,5 μm Partikel bei 100 Partikeln/ft³) Lasertreue-Messfehler von 12% aufgrund von Mie-Streuung auf optischen Oberflächen Positiver Druck HEPA-Filtration, die eine ISO-Klasse 3-Umgebung mit 0,3 μm Partikelfiltration bei 99,97% Effizienz aufrechterhält.
Schwingungsamplitude übersteigt 2 μm bei 50-500 Hz von benachbarten Maschinen Kapazitiver Sensorresonanz verursacht 0,3 μm Messfehler bei 120 Hz Eigenfrequenz Aktives Schwingungsisolationssystem mit 40 dB Dämpfung bei 50 Hz unter Verwendung von Piezoaktoren und PID-Regelung.

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-100 μm Messbereich mit ±0,05 μm Genauigkeit bei 20°C ±0,5°C.
Belastungs- und Ausfallgrenzen
Messfehler übersteigt ±0,5 μm oder thermische Drift übersteigt 0,1 μm/°C.
Thermische Ausdehnung der Granitbasis (Koeffizient 8×10⁻⁶/°C) übersteigt 15 μm über eine 2-Meter-Spanne bei ΔT>3°C, was zu Fehlausrichtung des Laserinterferometers führt.
Fertigungskontext
Automatisiertes Messtechnik-Modul wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (abgedichtete Umgebung)
Durchflussrate:Nicht zutreffend für dieses Modul
Betriebstemperatur:+20°C bis +25°C
Montage- und Anwendungskompatibilität
Optikqualitäts-GlaslinsenPolymer-OptikelementeKeramische Linsengehäuse
Nicht geeignet: Abrasive Schleifmittelumgebungen (z.B. chemisch-mechanische Polierstationen)
Auslegungsdaten
  • Maximaler Linsendurchmesser (mm)
  • Erforderlicher Messdurchsatz (Einheiten/Stunde)
  • Optische Auflösungsspezifikation (Linien/mm)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Degradation optischer Komponenten
Ursache: Akkumulation luftgetragener Kontaminationen (Staub, Ölnebel) auf Linsen und Sensoren, die zu Kalibrierungsdrift und Messungenauigkeit aufgrund reduzierter Lichttransmission und Signalqualität führt.
Mechanischer Positionierfehler
Ursache: Verschleiß oder Spiel in Linearführungen, Kugelumlaufspindeln oder Servomotoren durch wiederholte hochpräzise Bewegungen, verstärkt durch unzureichende Schmierung oder Partikeleintrag, was zu Positionsungenauigkeit und Wiederholgenauigkeitsfehlern führt.
Wartungsindikatoren
  • Allmählicher Anstieg der Messvariabilität oder Drift über spezifizierte Toleranzen hinaus während routinemäßiger Kalibrierprüfungen
  • Ungewöhnliche hörbare Geräusche (Schleifen, Klicken) von Bewegungskomponenten während automatisierter Positionierzyklen
Technische Hinweise
  • Einen vorbeugenden Wartungsplan für die Reinigung optischer Komponenten mit zugelassenen, fusselfreien Materialien und geregelter Umgebungsspülung implementieren, um Kontamination zu minimieren.
  • Vibrationsüberwachung und Thermografie während des Betriebs einsetzen, um mechanischen Verschleiß oder Fehlausrichtung in Positioniersystemen im Frühstadium zu erkennen, bevor ein kritischer Ausfall auftritt.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 10360-2:2009 - Annahme- und Rückführprüfungen für Koordinatenmessgeräte (KMG)ANSI/ASME B89.1.12 - Verfahren zur Leistungsbewertung von Koordinatenmesssystemen
Fertigungsgenauigkeit
  • Positionsgenauigkeit: +/-0,005 mm
  • Wiederholgenauigkeit: 0,002 mm
Qualitätsprüfung
  • Kalibrierprüfung mit Laserinterferometer
  • Prüfkopfqualifizierungs- und Fehlerkartierungstest

Hersteller von Automatisiertes Messtechnik-Modul

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Luftqualitätsmonitor

Ein elektronisches Gerät, das Konzentrationen verschiedener Luftschadstoffe und Umweltparameter misst und meldet.

Spezifikationen ansehen ->
Aluminium-Elektrolytkondensator

Aluminium-Elektrolytkondensatoren sind polarisierte Kondensatoren mit einer Aluminiumoxid-Dielektrikumsschicht, die eine hohe Kapazität pro Volumen für Netzteile und Energiespeicher bieten.

Spezifikationen ansehen ->
Antistatik-Gerät

Ein Gerät oder System, das entwickelt wurde, um den Aufbau statischer Elektrizität auf Oberflächen, Materialien oder Bauteilen zu verhindern, zu reduzieren oder zu beseitigen.

Spezifikationen ansehen ->
Asset-Tracking-Gerät

Ein elektronisches Gerät, das Ortungstechnologien nutzt, um Position, Status und Bewegung physischer Assets in Echtzeit zu überwachen und aufzuzeichnen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Messbereich des automatisierten Messtechnik-Moduls?

Der Messbereich umfasst Linsendurchmesser und -höhen von 0 bis 50 mm, wie im Verzeichnis angegeben. Dies ist jedoch ein Referenzbereich; der tatsächliche Bereich hängt vom spezifischen Modell und der Konfiguration ab. Bitte bestätigen Sie dies mit dem Hersteller für Ihre Anwendung.

Welche Normen werden für Genauigkeit und Wiederholbarkeit referenziert?

Das Verzeichnis listet Genauigkeit gemäß ISO 10360-2 und Wiederholbarkeit gemäß ISO 5725-1. Diese Normen sind Beschaffungsreferenzen; sie garantieren nicht, dass ein bestimmtes Gerät zertifiziert ist. Bestätigen Sie die Konformität mit dem Lieferanten.

Welche Schnittstellenprotokolle unterstützt das Modul?

Das Modul unterstützt EtherCAT und PROFINET gemäß IEC 61158 für den Echtzeit-Datenaustausch mit einer SPS. Stellen Sie sicher, dass Ihre Steuerung mit diesen Protokollen kompatibel ist.

Welche Umgebungsbedingungen sind für den Betrieb erforderlich?

Das Modul erfordert einen Temperaturbereich von 20–25 °C und eine Luftfeuchtigkeit von 45–65 % relativer Feuchte (nicht kondensierend). Diese Bedingungen sind notwendig, um die Messgenauigkeit zu gewährleisten. Die Schutzart ist IP54, aber die Umgebung muss dennoch kontrolliert sein.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Messtechnik-Modul

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Messtechnik-Modul?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Lötpasten-Inspektionssystem (SPI)
Nächstes Produkt
Automatisiertes System zum Auftragen von Schutzlacken
AngebotChat