Strukturierte Fertigungsdaten · 2026

Integriertes Montagesystem für Linearbeschleuniger in der Strahlentherapie

Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes Montagesystem für Linearbeschleuniger in der Strahlentherapie im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Maximale Nutzlastkapazität bis Montagestationsanzahl eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Integriertes Montagesystem für Linearbeschleuniger in der Strahlentherapie wird durch die Baugruppe aus Automatisiertes Komponentenzuführsystem und 6-Achsen-Roboter-Montagearm beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Automatisierte Produktionslinie zur Montage von Beschleuniger-Strahlköpfen für die Strahlentherapie
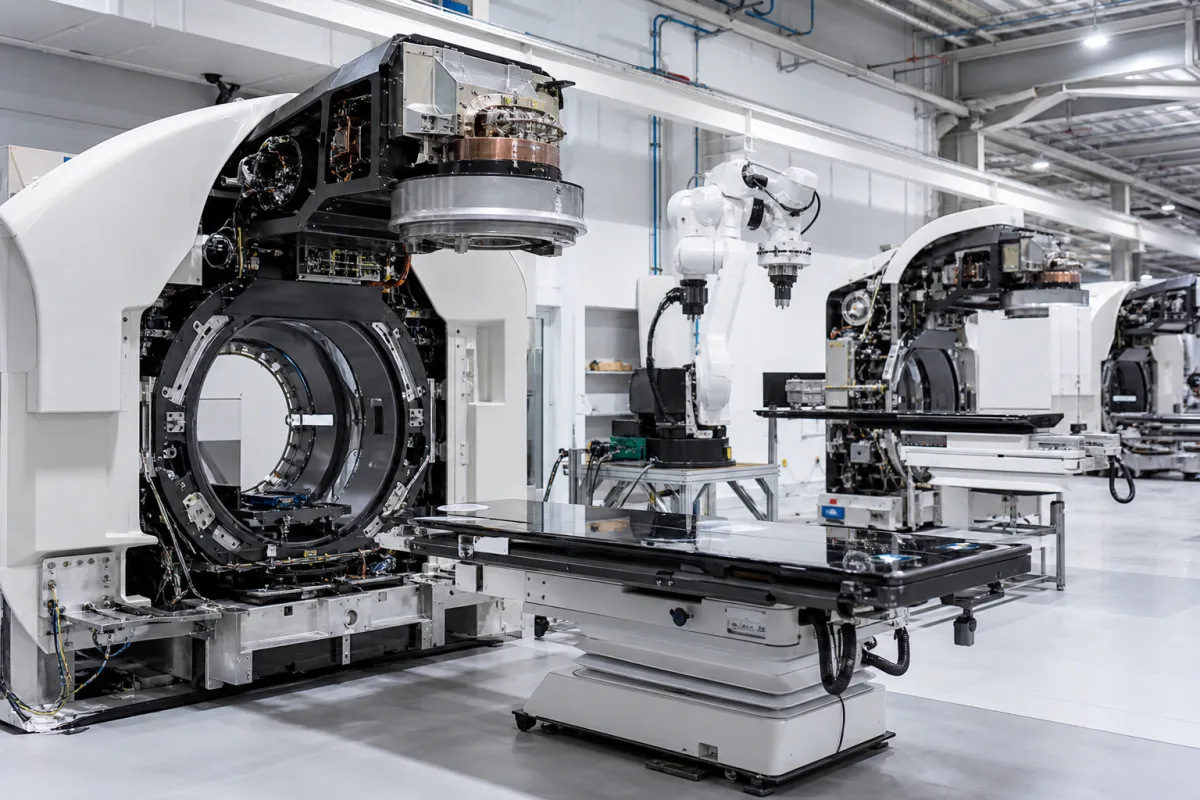
Integriertes Montagesystem für Linearbeschleuniger in der Strahlentherapie in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein vollständig integriertes industrielles Fertigungssystem, das für die automatisierte Montage von Beschleuniger-Strahlköpfen für die externe Strahlentherapie entwickelt wurde. Diese koordinierte Multimodul-Lösung übernimmt die Präzisionsintegration von Komponenten, die Ausrichtungsverifizierung und die Funktionstests kritischer Strahlungsabgabesubsysteme. Das System gewährleistet gleichbleibende Qualität und Durchsatz bei der Herstellung der komplexen mechanischen und elektronischen Baugruppen, die therapeutische Röntgenstrahlen für die Krebsbehandlung erzeugen und formen. Es besteht aus einer Reihe aufeinanderfolgender Arbeitsstationen, in der Regel 8 bis 16, an denen Roboterarme mit einer Nutzlastkapazität von 500–2000 kg die präzise Platzierung von Komponenten durchführen. Die Roboterarme erreichen eine Positionierwiederholbarkeit von ±0,05 mm gemäß ISO 9283, was eine hohe Montagegenauigkeit gewährleistet. Das System integriert automatisiertes Verschrauben mit einer Drehmomentgenauigkeit von ±3 % gemäß ISO 5393 für kritische Verbindungselemente sowie Laser-Ausrichtungsverifizierung, um die präzise Geometrie der Strahlerzeugungs- und Kollimationssysteme zu bestätigen. Funktionstests validieren die Leistung der Strahlerzeugungs- und Formungssubsysteme. Das System benötigt eine Stellfläche von 120–300 m² und wiegt 15.000–30.000 kg (ohne Produkt). Der elektrische Stromverbrauch beträgt 380–480 kW gemäß IEC 60204-1, und der Druckluftverbrauch beträgt 500–1500 l/min bei Betriebsdruck gemäß ISO 8573-1. Die Betriebsumgebung sollte bei 15–35 °C und 30–75 % relativer Luftfeuchtigkeit (nicht kondensierend) gehalten werden. Elektrische Gehäuse sind gemäß IEC 60529 mit IP54–IP65 bewertet. Die Zykluszeit für eine vollständige Kopfmontage beträgt 45–90 Minuten. Pneumatikkreisläufe werden bei 0,6–1,0 MPa auf Dichtheit geprüft. Verwendete Materialien umfassen Edelstahl 316L, medizinisches Aluminium, hochreines Kupfer und strahlungsabschirmende Wolframlegierung. Dieses System ist für Hersteller von Strahlentherapiegeräten bestimmt. Alle modellspezifischen Werte und Normen sind vor dem Kauf mit dem rechtlichen Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Automatisierte Materialhandhabung transportiert Komponenten durch sequenzielle Montagestationen. Roboterarme führen präzise Platzierungen schwerer Komponenten durch, gefolgt von automatisiertem Verschrauben mit kontrolliertem Drehmoment. Laser-Ausrichtungsprüfung stellt die korrekte Positionierung der Strahlerzeugungs- und Kollimationselemente sicher. Integrierte Funktionstests validieren die Leistung des montierten Kopfes, einschließlich Strahlerzeugung und -formung. Das System arbeitet in einer kontrollierten Umgebung mit spezifizierter Temperatur, Luftfeuchtigkeit und Luftqualität.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Nutzlastkapazität500–2000 kgMaximales Bauteilgewicht, das von Roboterarmen gehandhabt wird
Montagestationsanzahl8–16 StückAnzahl der sequentiellen Arbeitsstationen in der Produktionslinie
Positionierwiederholgenauigkeit±0.05 µmPositionierungskonsistenz des RoboterarmsISO 9283
Systemgrundfläche120–300 Gesamte benötigte Grundfläche für die Installation
Elektrische Leistungsaufnahme380–480 KilowattGesamter elektrischer LeistungsbedarfIEC 60204-1
Druckluftverbrauch500–1500 l/minDurchflussrate der Druckluft im pneumatischen System bei BetriebsdruckISO 8573-1
Betriebstemperaturbereich15–35 °CFor optimal performance
Relative Luftfeuchtigkeit30–75 % RHNon-condensing
SchutzartIP54–IP65For electrical enclosuresIEC 60529
Taktzeit pro Montage45–90 minFor complete head assembly
Drehmomentgenauigkeit±3 %For critical fastenersISO 5393
Lecktestdruck0.6–1.0 MPaFor pneumatic circuits
Systemgewicht15000–30000 kgExcluding product

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl 316L Medizinisch geeignete Aluminiumlegierung Hochreines Kupfer Strahlenabschirmende Wolframlegierung

Komponenten / BOM

Components / BOM

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Geberkontamination mit 5 µm Partikelansammlung Positionsrückmeldungsverlust verursacht 0,2 mm Überschuss in der Positionierung von Multilamellen-Kollimatorblättern IP67-klassifizierte Absolutgeber mit redundanter optischer Verifikation und heliumgespülter Dichtung bei 1,5 bar Überdruck
Harmonische Schwingung bei 87 Hz von unausgeglichener rotierender Gantry übersteigt 0,8 g RMS Resonante Ermüdungsrissbildung in der Berylliumfenster-Trägerstruktur nach 10⁷ Zyklen Aktives Magnetlagersystem mit 0,1 µm Auflösungs-Verschiebungssensoren und adaptiver PID-Regelung bei 10 kHz Abtastung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-1,0 mm Positioniergenauigkeit, 0,5-2,0 m/s Linearbewegungsgeschwindigkeit, 10-100 N·m Drehmoment an Drehgelenken
Belastungs- und Ausfallgrenzen
Positionierfehler übersteigt ±0,15 mm, Schwingungsamplitude > 5 µm RMS bei 100 Hz, thermische Drift > 0,05 mm/°C
Thermische Ausdehnungsdifferenz zwischen Wolframkollimator-Komponenten (α=4,5×10⁻⁶/°C) und Edelstahl-Befestigungsstrukturen (α=17,3×10⁻⁶/°C) verursacht mechanische Spannung, die die Streckgrenze (σ_y=250 MPa) bei ΔT>15°C überschreitet
Fertigungskontext
Integriertes Montagesystem für Linearbeschleuniger in der Strahlentherapie wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

LINAC Treatment Head Assembly Line Radiotherapy Beam Delivery System Production Line Medical Linear Accelerator Gantry Assembly System

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (Reinraumdruck positiv auf 0,1-0,2 in. H₂O)
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:15-25°C (kontrollierte Reinraumumgebung)
Montage- und Anwendungskompatibilität
Medizinisch geeignete EdelstahlkomponentenHochpräzise WolframkollimatorenKeramikisolatoren und HF-Komponenten
Nicht geeignet: Korrosive chemische Verarbeitungsumgebungen oder Bereiche mit leitfähigem Staub/Partikeln
Auslegungsdaten
  • Jährliche Produktionsmenge (Einheiten/Jahr)
  • Zu montierende Bestrahlungskopf-Modellvarianten
  • Maximales Komponentengewicht/-größe für Handhabungssysteme

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Isolationsverschlechterung der Strahlführungsmagnetspule
Ursache: Thermische Zyklen und Hochspannungsbelastung verursachen Isolationsdurchschlag, was zu Kurzschlüssen oder Lichtbögen im Magnetnetzteil-System führt.
Thermische Ermüdungsrissbildung in der Target/Fenster-Baugruppe
Ursache: Wiederholte thermische Belastung durch gepulsten Elektronenstrahlbeschuss verursacht Mikrorisse im Target oder Strahlfenster, was potenziell zu Vakuumlecks oder Strahlinstabilität führt.
Wartungsindikatoren
  • Hörbare Hochfrequenz-Lichtbögen oder Knackgeräusche aus dem Hohlleiter- oder Magnetronbaugruppe, die auf Vakuumverschlechterung oder Isolationsversagen hinweisen
  • Visuelle Strahlsymmetrieverzerrung oder Intensitätsschwankungen auf der Strahlprofil-Monitoranzeige während routinemäßiger Qualitätssicherungsprüfungen
Technische Hinweise
  • Implementierung prädiktiver Wartung durch kontinuierliche Überwachung von Magnetspulentemperaturtrends und Isolationswiderstandsmessungen, um frühzeitige Verschlechterung vor katastrophalem Ausfall zu erkennen
  • Etablierung strenger thermischer Managementprotokolle, einschließlich kontrollierter Abkühlzyklen und Aufrechterhaltung optimaler Kühlwassertemperatur/-reinheit, um thermische Belastung auf Target-Baugruppen zu minimieren

Konformität und Fertigungsnormen

Referenznormen
IEC 60601-2-1:2017 - Medizinische elektrische Geräte - Teil 2-1: Besondere Anforderungen an die grundlegende Sicherheit und wesentliche Leistungsmerkmale von Elektronenbeschleunigern im Bereich 1 MeV bis 50 MeVANSI N43.2-2017 - Strahlensicherheit für die Konstruktion und Verwendung von Schrank-Röntgensystemen und anderen strahlungsemittierenden Produkten
Fertigungsgenauigkeit
  • Strahlisozentrum-Ausrichtung: +/- 0,5 mm
  • Gantry-Rotationskonzentrizität: +/- 0,1 mm
Qualitätsprüfung
  • Täglicher QA-Konstanztest (z.B. Strahlenergie, Dosisleistung, Gleichmäßigkeit/Symmetrie)
  • Jährliche umfassende Leistungsverifikation (einschließlich mechanischer, dosimetrischer und Sicherheitssystemtests)

Hersteller von Integriertes Montagesystem für Linearbeschleuniger in der Strahlentherapie

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

3-Achsen-Beschleunigungssensor

Ein Sensor, der die Beschleunigung entlang dreier orthogonaler Achsen (X, Y, Z) misst.

Spezifikationen ansehen ->
3-Achsen-Gyroskop

Ein Sensor, der die Winkelgeschwindigkeit um drei orthogonale Achsen (X, Y, Z) misst.

Spezifikationen ansehen ->
3D-Kamera-Array

Ein Multikamerasystem, das synchronisierte Bilder aus mehreren Winkeln erfasst, um 3D-Raumdaten zu erzeugen.

Spezifikationen ansehen ->
3D-Optiksensorkopf

Die optische Sensorkomponente eines automatischen Lötpasten-Inspektionssystems (SPI), die 3D-Höhendaten von Lötpastenablagerungen auf Leiterplatten erfasst.

Spezifikationen ansehen ->

Häufige Fragen

Wie hoch ist die typische Zykluszeit für die Montage eines vollständigen Bestrahlungskopfes?

Die Zykluszeit pro vollständiger Kopfmontage beträgt 45–90 Minuten, abhängig von der spezifischen Konfiguration und Optionen. Dies umfasst alle Montageschritte, Ausrichtungsprüfung und Funktionstests.

Welche Normen werden für Positionierwiederholbarkeit und Drehmomentgenauigkeit referenziert?

Die Positionierwiederholbarkeit wird gemäß ISO 9283 spezifiziert, und die Drehmomentgenauigkeit für kritische Befestigungselemente gemäß ISO 5393. Diese Normen bieten Prüfverfahren und Abnahmekriterien, aber die tatsächliche Konformität muss mit dem Hersteller bestätigt werden.

Welche Umgebungsanforderungen gelten für die Installation?

Das System erfordert einen Betriebstemperaturbereich von 15–35 °C und eine relative Luftfeuchtigkeit von 30–75 % (nicht kondensierend). Elektrische Gehäuse sind gemäß IEC 60529 mit IP54–IP65 klassifiziert. Sorgen Sie für ausreichende Belüftung und saubere Luftzufuhr.

Kann das System verschiedene Modelle von Bestrahlungsköpfen für Linearbeschleuniger verarbeiten?

Das System ist für Flexibilität innerhalb seiner spezifizierten Nutzlast und Stationsanzahl ausgelegt. Für verschiedene Kopfmodelle müssen jedoch möglicherweise Werkzeuge und Programmierung angepasst werden. Konsultieren Sie den Hersteller für Kompatibilität und Anpassungsoptionen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Integriertes Montagesystem für Linearbeschleuniger in der Strahlentherapie

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Integriertes Montagesystem für Linearbeschleuniger in der Strahlentherapie?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Integriertes Montage- und Kalibriersystem für Multi-Sensor-Kameramodule
Nächstes Produkt
Integriertes System für Bestrahlungsplanung und -durchführung
AngebotChat