Auf Basis strukturierter CNFX-Herstellerprofile wird Stapel- und Schweißmaschine für Rotorbleche im Bereich Elektrogeräteherstellung anhand von Maximaler Rotordurchmesser bis Stapelgeschwindigkeit eingeordnet.
Ein typisches Stapel- und Schweißmaschine für Rotorbleche wird durch die Baugruppe aus Laminierungszuführer und Stapelmechanismus beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Automatische Maschine zum Stapeln und Schweißen von Rotorlamellen in der Elektromotorenfertigung
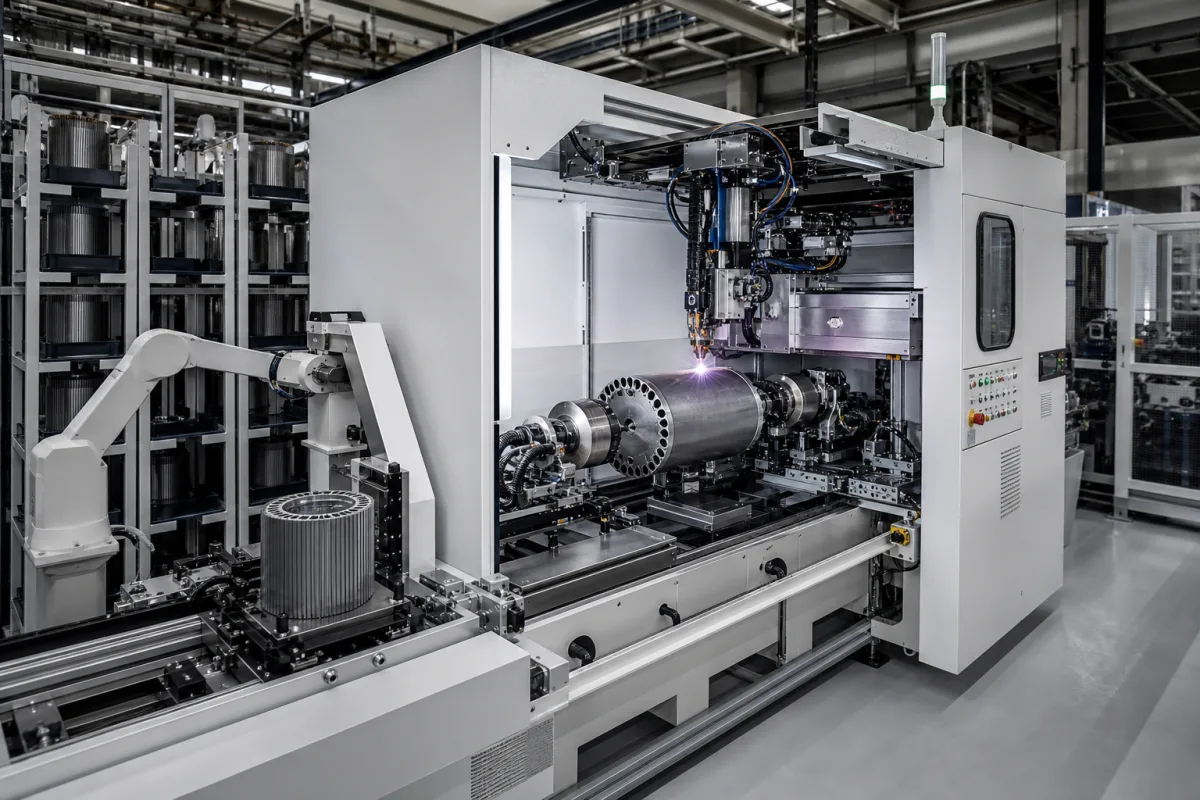
Die Maschine führt einzelne Bleche aus einem Magazin zu, stapelt sie in präziser Rotationsausrichtung, übt Druck aus, um den Stapel zu verdichten, und führt an mehreren Punkten automatisiertes Schweißen durch, um die Bleche zu einem festen Rotorkern zu verschmelzen. Der Prozess beginnt mit der Blechzuführung, gefolgt von Ausrichtung und Stapelung. Druck wird ausgeübt, um engen Kontakt zu gewährleisten, und Schweißelektroden verschmelzen den Stapel an vorbestimmten Stellen. Der fertige Rotor wird dann zur weiteren Verarbeitung ausgeworfen.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Maximaler Rotordurchmesser | 50–200 mm | Größter Rotordurchmesser, den die Maschine verarbeiten kann |
| Stapelgeschwindigkeit | 10–20 Blechpakete/min | Maximale Stapelrate der Blechpakete |
| Schweißleistung | 5–15 kVA | Elektrische Leistungskapazität des Schweißsystems |
| Stapelhöhenkapazität | 20–150 mm | Maximale Höhe des fertigen Rotorstapels |
| Positioniergenauigkeit | ±0.05 µm | Genauigkeit der Laminierpositionierung |
| Zykluszeit | 3–6 Sekunden | Zeit für einen vollständigen Rotormontagezyklus |
| Betriebsdruck | 0.5–0.8 MPa | For pneumatic clamping and feeding systemsISO 8573-1 |
| Versorgungsspannung | 380 ±10% V AC | Three-phase, 50/60 HzIEC 60038 |
| Nennleistung | 20–40 kW | Total installed power including servos and welder |
| Betriebstemperatur | 5–40 °C | Ambient temperature range for reliable operation |
| Luftfeuchtigkeitsbereich | 30–85 % RH | Non-condensing |
| Schutzart | IP54 | Protected against dust and water splashesIEC 60529 |
| Maschinengewicht | 3000–5000 kg | Depends on configuration and options |
| Stellfläche (L×B×H) | 2500×1500×2200 mm | Approximate dimensions for standard model |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
| Betriebsdruck: | Atmosphärisch (Schweißprozessdruck intern geregelt) |
| Weitere Spezifikationen: | Lamination thickness: 0.35-1.0mm, Stack height: 20-200mm, Welding speed: 2-10 stacks/min |
| Betriebstemperatur: | Umgebungstemperatur bis 50°C (Betriebsumgebung) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Laut Verzeichnisreferenz kann die Maschine Rotordurchmesser von 50 bis 200 mm verarbeiten. Der genaue Bereich kann jedoch je nach Modell und Konfiguration variieren. Bestätigen Sie dies immer mit dem Hersteller oder Lieferanten für Ihre Anwendung.
Die Positioniergenauigkeit beträgt ±0,05 μm. Diese Präzision gewährleistet eine korrekte Ausrichtung der Bleche für eine gleichbleibende Rotorqualität. Verifizieren Sie diesen Wert mit dem Lieferanten für das spezifische Maschinenmodell.
Die Maschine benötigt eine Drehstromversorgung von 380 V AC ±10% (50/60 Hz) gemäß IEC 60038. Die Gesamtleistung beträgt 20 bis 40 kW, einschließlich Servos und Schweißsystem. Bestätigen Sie die genauen Anforderungen mit dem Hersteller.
Die Zykluszeit liegt zwischen 3 und 6 Sekunden pro Rotorbaugruppe, abhängig von Rotorgröße und Stapelhöhe. Dies ist ein Referenzbereich; die tatsächliche Zykluszeit kann variieren. Konsultieren Sie den Lieferanten für spezifische Leistungsdaten.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.