Strukturierte Fertigungsdaten · 2026

Stapelmechanismus

Auf Basis strukturierter CNFX-Herstellerprofile wird Stapelmechanismus im Bereich Elektrogeräteherstellung anhand von Stapelhöhenbereich bis Blechdicke eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Stapelmechanismus wird durch die Baugruppe aus Endeffektor (Greifer/Vakuumsauger) und Servoaktuator (Linear/Rotativ) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Präzisionsmechanismus, der Elektrobandbleche sequenziell stapelt, um den Rotorkern eines Elektromotors zu bilden.
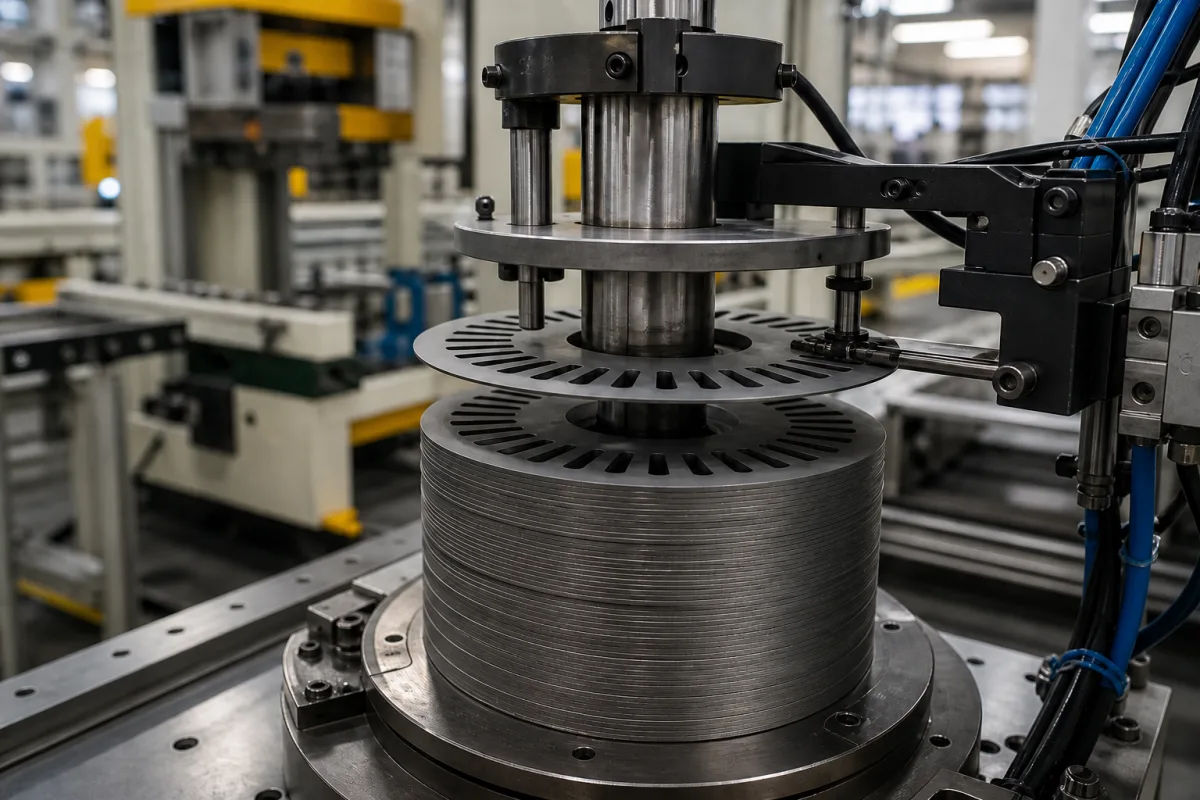
Stapelmechanismus in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Stapelmechanismus ist eine kritische Komponente in einer Stapel- und Schweißmaschine für Rotorbleche von Elektromotoren. Seine Hauptfunktion besteht darin, einzelne Elektrobandbleche (typischerweise gestanzt oder lasergeschnitten) präzise aus einem Zuführsystem aufzunehmen und in vorgegebener Reihenfolge und Ausrichtung auf einer Spindel oder einem Dorn zu stapeln. Dieser Prozess baut die Rotorkernbaugruppe auf und gewährleistet eine korrekte Ausrichtung der Bleche, um Wirbelstromverluste zu minimieren und die erforderlichen magnetischen und mechanischen Eigenschaften für den fertigen Rotor zu erreichen. Der Mechanismus arbeitet typischerweise über ein servogetriebenes Pick-and-Place-System. Ein Greifer oder Vakuumsauger als Endeffektor entnimmt ein einzelnes Blech aus einem Magazin oder Förderband. Der Mechanismus bewegt und/oder dreht sich dann, um die Passfeder oder andere Registriermerkmale des Blechs mit denen auf dem Stapel oder Dorn auszurichten. Er platziert das Blech mit kontrollierter Kraft auf dem wachsenden Stapel. Der Prozess wiederholt sich für jedes Blech, oft mit regelmäßigen Kontrollen von Stapelhöhe und Ausrichtung. Fortschrittliche Systeme können Vision-Systeme zur Orientierungsprüfung und Mechanismen zum Auftragen von Zwischenblechisolierung oder Klebstoff umfassen. Der Mechanismus ist für einen Stapelhöhenbereich von 20–200 mm ausgelegt und verarbeitet Bleche mit einer Dicke von 0,2–0,5 mm (gemäß IEC 60404-8-1). Die Stapelgeschwindigkeit beträgt 15–60 Stück pro Minute, mit einer Stapelgenauigkeit von ±0,05 mm. Eine Presskraft von 5–20 kN gewährleistet die Stapelintegrität. Der Betriebsdruck beträgt 0,4–0,8 MPa, die Versorgungsspannung 220–380 V AC (IEC 60038) und die Leistungsaufnahme 2,5–7,5 kW. Die Betriebstemperatur beträgt 5–40 °C (IEC 60068-2-1), die relative Luftfeuchtigkeit 30–85 % rF (IEC 60068-2-78) und der Schutzgrad IP54–IP65 (IEC 60529). Das Maschinengewicht beträgt 800–1500 kg. Zu den Materialien gehören Kohlenstoffstahl, Aluminiumlegierung und Präzisionslinearlager. Bitte verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Der Mechanismus arbeitet mit einem servogetriebenen Pick-and-Place-System. Ein Greifer oder Vakuumsauger als Endeffektor entnimmt ein einzelnes Blech aus einem Magazin oder Förderband. Der Mechanismus bewegt und/oder dreht sich dann, um die Passfeder oder andere Registriermerkmale des Blechs mit denen auf dem Stapel oder Dorn auszurichten. Er platziert das Blech mit kontrollierter Kraft auf dem wachsenden Stapel. Der Prozess wiederholt sich für jedes Blech, oft mit regelmäßigen Kontrollen von Stapelhöhe und Ausrichtung. Fortschrittliche Systeme können Vision-Systeme zur Orientierungsprüfung und Mechanismen zum Auftragen von Zwischenblechisolierung oder Klebstoff umfassen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Stapelhöhenbereich20–200 mmDetermines maximum rotor core length
Blechdicke0.2–0.5 mmThinner laminations reduce eddy current lossesIEC 60404-8-1
Stapelgeschwindigkeit15–60 pcs/minAffects production throughput
Stapelgenauigkeit±0.05 mmCritical for rotor balance and performance
Presskraft5–20 kNEnsures lamination stack integrity
Betriebsdruck0.4–0.8 MPaBelow 0.4 MPa insufficient clamping force
Versorgungsspannung220–380 V ACThree-phase or single-phase depending on modelIEC 60038
Leistungsaufnahme2.5–7.5 kWHigher power for larger stacking heights
Betriebstemperatur5–40 °COutside range may affect hydraulic systemIEC 60068-2-1
Relative Luftfeuchtigkeit30–85 % RHCondensation must be avoidedIEC 60068-2-78
SchutzartIP54–IP65IP65 for dusty environmentsIEC 60529
Maschinengewicht800–1500 kgAffects floor loading and installation

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Aluminiumlegierung Präzisions-Linearlager

Komponenten / BOM

Components / BOM
  • Endeffektor (Greifer/Vakuumsauger)
    Sicherer Aufnahme- und Ablagevorgang einzelner Blechpakete.
    Material: Aluminiumlegierung / Polyurethan
  • Servoaktuator (Linear/Rotativ)
    Bietet präzise Bewegung zur Positionierung des Endeffektors.
    Material: Stahlgehäuse, Kupferwicklungen
  • Rahmen & Führungsschienen
    Bietet starre strukturelle Unterstützung und gewährleistet geradlinige Bewegung.
    Material: Kohlenstoffstahl
  • Sensoren (Näherungs-/Bildverarbeitung)
    Erfasst Laminatpräsenz, prüft Ausrichtung und überwacht Stapelposition.
    Material: Edelstahl, Glas, Silizium
  • Isolier- und Klebeeinheit
    Trägt Zwischenlagenisolierung oder Klebstoff zwischen den Schichten auf, bei Maschinen, die damit ausgestattet sind.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Elektromagnetische Störungen von benachbarten Hochstromwicklungen, die Wirbelströme von 15-25 A in Komponenten des Stapelmechanismus induzieren Fortschreitende thermische Ausdehnung von Aluminium-Führungsschienen über 0,2 mm bei 85°C, die zu Bindung und Fehlausrichtung führt Einbau von Mu-Metall-Abschirmung mit 80 dB Dämpfung bei 50-500 Hz, Implementierung aktiver Kühlung, die die Komponententemperatur unter 65°C hält
Resonanzschwingung bei 120 Hz, die der Eigenfrequenz des Stapelarms aufgrund einer unausgeglichenen Rotormasse von 0,8-1,2 g·cm entspricht Ermüdungsrissbildung an Spannungskonzentrationspunkten über 180 MPa zyklischer Spannung, die nach 10^6 Zyklen zu katastrophalem Bruch führt Dynamisches Auswuchten auf 0,4 g·cm Restunwucht, Neukonstruktion mit einem Ausrundungsradius von 3 mm an Spannungskonzentrationspunkten, Anwendung von Kugelstrahlen zur Induktion von 400 MPa Druckeigenspannung an der Oberfläche

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 kN Stapelkraft, 0,01-0,05 mm Blechpositionierungstoleranz, 20-60 Bleche pro Minute Stapelrate
Belastungs- und Ausfallgrenzen
Stapelkraft über 3,0 kN verursacht dauerhafte Verformung der Blechränder, Positionierungsfehler über 0,08 mm führen zu Kernfehlausrichtung, Stapelrate unter 15 Blechen pro Minute deutet auf mechanischen Verschleiß hin
Elastisch-plastische Verformung von elektrischem Stahl (Fe-3%Si) über die Streckgrenze von 350 MPa an den Blechrändern hinaus, kumulative Positionierungsfehler, die die Gaußsche 3σ-Toleranzverteilung überschreiten, fortschreitender Verschleiß des Nockenfolgermechanismus, der den mechanischen Vorteil unter den Auslegungsfaktor von 1,5 reduziert
Fertigungskontext
Stapelmechanismus wird innerhalb von Elektrogeräteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nur Umgebungsatmosphärendruck
Weitere Spezifikationen:Blechdickentoleranz: ±0,01 mm, Stapelgenauigkeit: ±0,05 mm, Taktrate: 60-120 Bleche/Minute
Betriebstemperatur:+5°C bis +40°C
Montage- und Anwendungskompatibilität
Elektrische Stahlbleche (Siliziumstahl)Isolationsbeschichtete BlecheVorgestanzte Rotorkern-Rohlinge
Nicht geeignet: Korrosive Umgebungen (hohe Luftfeuchtigkeit, chemische Exposition)
Auslegungsdaten
  • Maximaler Blechdurchmesser (mm)
  • Blechdickenbereich (mm)
  • Erforderliche Stapelkraft (N)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtungsbedingter Verschleiß
Ursache: Falsche Installation oder Setzungen des Fundaments verursachen ungleichmäßige Lastverteilung und beschleunigten Komponentenverschleiß
Motor-/Aktor-Überlastungsausfall
Ursache: Übermäßige Stapellast oder häufige Verklemmungen führen zu thermischer Belastung und Ausfall elektrischer Komponenten
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kratzgeräusche während des Betriebs, die auf mechanische Interferenz hinweisen
  • Inkonsistente Stapelmuster oder Produktfehlplatzierung, die auf eine Drift des Steuerungssystems hindeuten
Technische Hinweise
  • Implementierung einer Laserausrichtungsverifikation während der Installation und vierteljährlicher Inspektionen zur Sicherstellung der korrekten mechanischen Geometrie
  • Einbau von Lastüberwachungssensoren mit automatischen Abschalttriggern zur Verhinderung von Überlastbedingungen und Bereitstellung von Daten für vorausschauende Wartung

Konformität und Fertigungsnormen

Referenznormen
ANSI MH14.1-2021 - Industrielle LageregalDIN 15185-1:2016 - Flurförderzeuge - Sicherheitsanforderungen
Fertigungsgenauigkeit
  • Vertikale Ausrichtung: +/-0,5 mm pro Meter
  • Ebenheit der lasttragenden Fläche: 0,2 mm
Qualitätsprüfung
  • Zerstörungsfreie Prüfung (ZfP) - Ultraschallprüfung
  • Tragfähigkeitsverifikationstest

Hersteller von Stapelmechanismus

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

AC-DC-Wandler

Ein elektronisches Gerät, das Wechselstrom (AC) in Gleichstrom (DC) umwandelt.

Spezifikationen ansehen ->
Aktives Filter

Ein aktives Filter (APF) ist ein leistungselektronisches Gerät, das Oberschwingungen, Blindleistung und Lastunsymmetrien in elektrischen Verteilnetzen dynamisch kompensiert.

Spezifikationen ansehen ->
Automatisiertes Geschirrspüler-Produktionsliniensystem

Integriertes Fertigungssystem für die Massenproduktion von Geschirrspülern mit automatisierter Montage und Prüfung.

Spezifikationen ansehen ->
Automatisiertes Elektromotor-Montage- und Prüfsystem

Integrierte Produktionslinie für die automatisierte Montage und Qualitätsprüfung von Elektromotoren.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Stapelhöhenbereich dieses Mechanismus?

Der Stapelhöhenbereich beträgt 20–200 mm, was die maximale Rotorkernlänge bestimmt. Verifizieren Sie den genauen Bereich für Ihr Modell mit dem Hersteller.

Welche Blechdicken kann er verarbeiten?

Er verarbeitet Bleche mit einer Dicke von 0,2–0,5 mm gemäß IEC 60404-8-1. Dünnere Bleche reduzieren Wirbelstromverluste, aber der tatsächliche Bereich hängt vom Modell ab.

Was ist die Stapelgenauigkeit?

Die Stapelgenauigkeit beträgt ±0,05 mm, was für Rotorbalance und Leistung entscheidend ist. Bestätigen Sie diesen Wert für Ihre spezifische Konfiguration.

Welche Normen werden für Betriebsbedingungen referenziert?

Zu den Normen gehören IEC 60404-8-1 für Blechdicke, IEC 60038 für Versorgungsspannung, IEC 60068-2-1 für Temperatur, IEC 60068-2-78 für Luftfeuchtigkeit und IEC 60529 für Schutzgrad. Diese sind Referenzen zur Verifizierung, keine Zertifizierungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Elektrogeräteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Stapelmechanismus

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Stapelmechanismus?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Stapel- und Schweißmaschine für Rotorbleche
Nächstes Produkt
Stapelvorrichtung
AngebotChat