Strukturierte Fertigungsdaten · 2026

Blechzuführ- und Stapelmodul

Auf Basis strukturierter CNFX-Herstellerprofile wird Blechzuführ- und Stapelmodul im Bereich Elektrogeräteherstellung anhand von Blechdickenbereich bis Maximale Blechbreite eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Blechzuführ- und Stapelmodul wird durch die Baugruppe aus Zuführermagazin und Pick-and-Place-Einheit beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

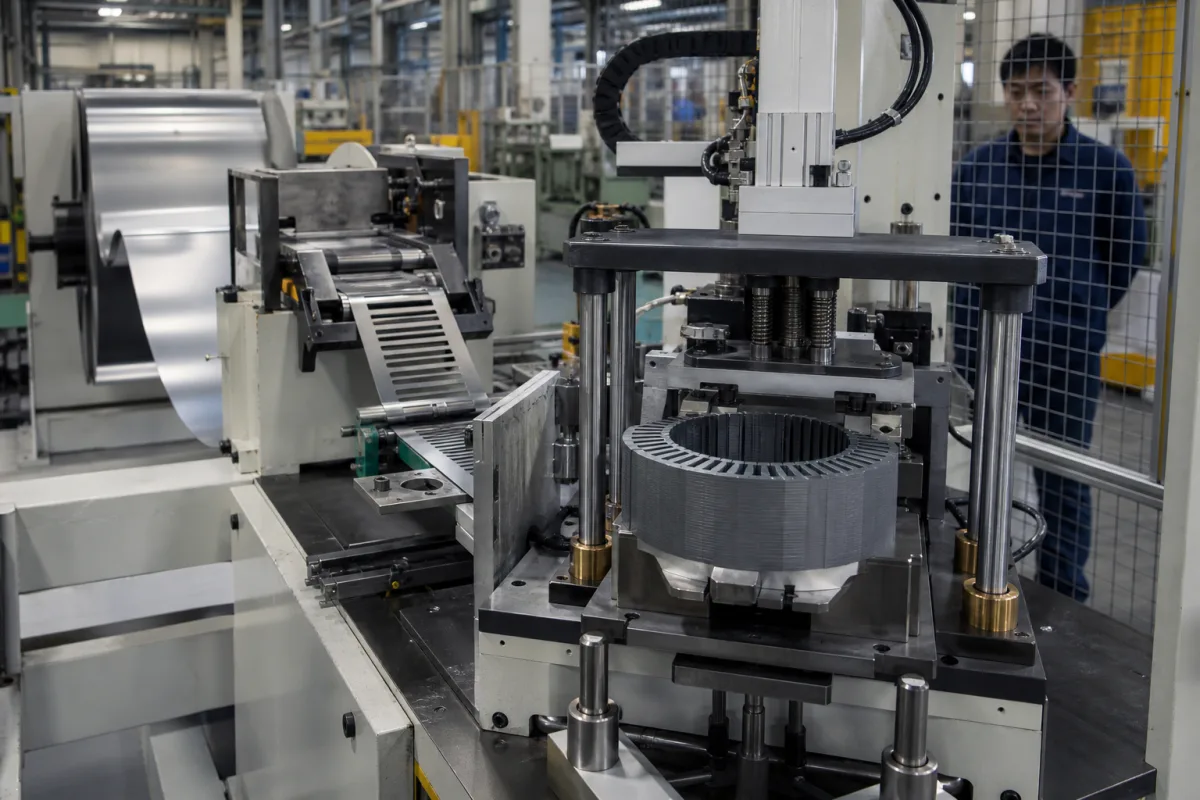
Ein Modul, das Elektroband automatisch zuführt und präzise zu Transformatorkernen stapelt.

Blechzuführ- und Stapelmodul in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Blechzuführ- und Stapelmodul ist eine Komponente des modularen Transformator-Kernmontage- und Imprägnierungssystems. Es übernimmt die automatisierte, hochpräzise Handhabung, Ausrichtung und sequenzielle Stapelung einzelner Elektrobandbleche (z. B. E-I, U-I oder andere Formen), um die geschichtete Kernstruktur eines Transformators vor dem Binden oder Imprägnieren aufzubauen. Das Modul verwendet typischerweise einen Zuführmechanismus (z. B. Magazin, Förderband oder Roboterarm), um einzelne Bleche aus einem Vorrat zu entnehmen, richtet jedes Blech mithilfe von Vision-Systemen oder mechanischen Führungen korrekt aus und transportiert es zu einer Stapelstation. Ein Stapelmechanismus (z. B. Präzisionsdorn, Presse oder Platzierungskopf) positioniert das Blech mit kontrolliertem Druck und Ausrichtung auf dem wachsenden Kernstapel, wobei oft Schichten versetzt werden oder einem bestimmten Stapelmuster gefolgt wird, um Kernverluste zu minimieren. Das Modul ist für die Herstellung elektrischer Geräte ausgelegt und in Konfigurationen erhältlich, die Blechdicken von 0,23–0,35 mm, maximale Blechbreite von 600 mm, Stapelgenauigkeit von ±0,1 mm, Zuführgeschwindigkeiten von 60–120 Stück/min, Stapelhöhen von 10–200 mm und Positionierwiederholbarkeit von ±0,05 mm verarbeiten. Es arbeitet mit pneumatischem Druck von 0,5–0,8 MPa, Versorgungsspannung von 220/380 V AC (IEC 60038), Leistungsaufnahme von 2,5–5,5 kW und ist für Umgebungstemperaturen von 5–40 °C (IEC 60721-3-3) und Luftfeuchtigkeit von 20–80% rF (nicht kondensierend) ausgelegt. Das Modul hat eine Schutzart von IP54 (IEC 60529), wiegt ca. 1500–3000 kg und hat eine Grundfläche von ca. 2500×1500×2000 mm (L×B×H). Verwendete Materialien umfassen Elektroband (Siliziumstahl) für Bleche, Baustahl für Rahmen und Führungen, Aluminium für Gehäuse und technische Kunststoffe für Verschleißteile. Diese Spezifikationen sind Referenzbereiche; verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Das Modul verwendet einen Zuführmechanismus, um einzelne Bleche aus einem Vorrat zu entnehmen, richtet sie mithilfe von Vision oder mechanischen Führungen aus und transportiert sie zu einer Stapelstation. Ein Stapelmechanismus positioniert jedes Blech mit kontrolliertem Druck und Ausrichtung auf dem wachsenden Kernstapel, wobei einem bestimmten Muster gefolgt wird, um Kernverluste zu minimieren. Der Prozess ist automatisiert und präzise und gewährleistet eine konsistente Kerngeometrie.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Blechdickenbereich0.23–0.35 mmStandard grain-oriented electrical steel thicknesses
Maximale Blechbreite600 mmFits standard transformer core widths
Stapelgenauigkeit±0.1 mmEnsures core geometry and performance
Zuführgeschwindigkeit60–120 pcs/minDepends on lamination size and stack height
Stapelhöhenbereich10–200 mmAdjustable for different core sizes
Wiederholgenauigkeit der Positionierung±0.05 mmCritical for consistent stacking
Betriebsdruck0.5–0.8 MPaPneumatic system pressure
Versorgungsspannung220/380 V ACThree-phase, 50/60 HzIEC 60038
Leistungsaufnahme2.5–5.5 kWDepends on motor and servo drives
Betriebstemperatur5–40 °CAmbient temperature rangeIEC 60721-3-3
Luftfeuchtigkeitsbereich20–80 % RHNon-condensingIEC 60721-3-3
SchutzartIP54Dust and splash water protectionIEC 60529
Maschinengewicht1500–3000 kgDepends on configuration and options
Stellfläche (L×B×H)2500×1500×2000 mmApproximate, varies with options

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Elektroblech (Dynamoblech) Baustahl (Rahmen/Führungen) Aluminium (Gehäuse) Technische Kunststoffe (Verschleißteile)

Komponenten / BOM

Components / BOM
  • Zuführermagazin
    Hält und präsentiert einen Vorrat loser Blechpakete zur Aufnahme.
    Material: Stahl, Aluminium
  • Pick-and-Place-Einheit
    Roboter- oder mechanische Einheit, die eine einzelne Lamelle aus dem Zuführer aufnimmt und in den Stapelbereich überträgt.
    Material: Aluminium, Stahl, Verbundwerkstoffe
  • Ausrichtstation
    Stellt sicher, dass jede Laminierung vor dem Stapeln korrekt gedreht und positioniert wird, häufig unter Verwendung von Sensoren oder Führungen.
    Material: Stahl, technische Kunststoffe
  • Stapeldorn/Presse
    Die zentrale Vorrichtung oder Presse, bei der Blechpakete nacheinander hinzugefügt werden, um den Kernstapel aufzubauen, wobei ein kontrollierter Druck ausgeübt wird.
    Material: Vergüteter Stahl
  • Steuerungssystem (SPS/Bediengerät)
    Koordinierung der Abfolge, Zeitsteuerung und Präzision aller Zuführ- und Stapelbewegungen.
    Material: Elektronische Bauteile, Gehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Degradation der Servomotor-Encoder-Auflösung unter 0,01° Winkelgenauigkeit Positionsdrift über 0,5 mm kumulativer Fehler pro 1000 Zyklen Dual redundante Absolut-Encoder mit 0,001° Auflösung und thermischer Kompensation
Vakuumgreifer-Druckabfall unter 60 kPa aufgrund von Dichtungsverschleiß Blechrutschen während des Transfers verursacht Stapelfehlausrichtung > 1,0 mm Drucküberwachung mit 1 kPa Auflösung und automatischer Dichtungsersatz nach 50.000 Zyklen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-1,5 mm Positionierungsgenauigkeit, 20-120 Bleche/Minute Zuführrate, 0,5-5,0 kN Stapelkraft
Belastungs- und Ausfallgrenzen
Positionierungsfehler > 2,0 mm verursacht Fehlausrichtung, Zuführrate > 150 Bleche/Minute verursacht Verklemmung, Stapelkraft > 6,0 kN verursacht Blechverformung
Elastisch-plastische Verformung von elektrischem Stahl (Elastizitätsmodul 200 GPa, Streckgrenze 350 MPa), die die Materialgrenzen unter fehlausgerichteten Belastungsbedingungen überschreitet
Fertigungskontext
Blechzuführ- und Stapelmodul wird innerhalb von Elektrogeräteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (mechanisches Handhabungssystem)
Weitere Spezifikationen:Blechdicke: 0,2-1,0 mm, Stapelgenauigkeit: ±0,1 mm, Zuführrate: 50-300 Bleche/min
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Elektrische Stahlbleche (Dynamoblech)Kaltgewalzte StahlblecheAmorphe Metallbleche
Nicht geeignet: Korrosive Umgebungen (Salzsprühnebel, chemische Exposition)
Auslegungsdaten
  • Maximale Blechabmessungen (Länge × Breite)
  • Erforderliche Stapelhöhe/Ausbringungsrate
  • Blechmaterial-/Dicken-Spezifikationen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtung-induzierter mechanischer Verschleiß
Ursache: Falsche Kalibrierung der Zuführrollen oder Stapelführungen, die zu ungleichmäßiger Belastung, Reibung und vorzeitigem Komponentenverschleiß führt
Sensor- oder Aktorausfall
Ursache: Ansammlung von Staub, Schmutz oder statischer Elektrizität, die optische/Positionssensoren beeinträchtigt, oder Überlastung pneumatischer/elektrischer Aktoren aufgrund verklemmter Materialien
Wartungsindikatoren
  • Unregelmäßige oder ruckartige Bewegung während der Zuführ-/Stapelzyklen, die auf potenzielle Antriebs- oder Ausrichtungsprobleme hinweist
  • Ungewöhnliche Schleif-, Quietsch- oder Klickgeräusche von Rollen, Führungen oder Aktoren
Technische Hinweise
  • Einführung eines regelmäßigen Ausrichtungs- und Kalibrierungsplans für Zuführrollen, Sensoren und Stapelmechanismen unter Verwendung von Laser- oder Präzisionswerkzeugen
  • Etablierung eines präventiven Reinigungs- und Inspektionsprotokolls für optische Sensoren, Luftfilter (falls pneumatisch) und Schmierstellen, um Kontamination und Verschleiß zu reduzieren

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.19-2019 Sicherheit von MaschinenCE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Zuführungsausrichtung: +/-0,05 mm
  • Stapelhöhenkonstanz: +/-0,1 mm
Qualitätsprüfung
  • Maßgenauigkeitsprüfung via Koordinatenmessgerät (KMG)
  • Funktionale Sicherheitsprüfung (Not-Aus, Schutzeinrichtungen)

Hersteller von Blechzuführ- und Stapelmodul

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisiertes Geschirrspüler-Produktionsliniensystem

Integriertes Fertigungssystem für die Massenproduktion von Geschirrspülern mit automatisierter Montage und Prüfung.

Spezifikationen ansehen ->
Automatisiertes Elektromotor-Montage- und Prüfsystem

Integrierte Produktionslinie für die automatisierte Montage und Qualitätsprüfung von Elektromotoren.

Spezifikationen ansehen ->
Automatisiertes LED-Leuchten-Montagesystem

Integrierte Produktionslinie für die automatisierte Montage von LED-Beleuchtungskörpern.

Spezifikationen ansehen ->
Automatisiertes Montagesystem für Leuchten

Integrierte Produktionslinie zur automatisierten Montage kompletter Leuchten

Spezifikationen ansehen ->

Häufige Fragen

Welche Blechtypen kann dieses Modul verarbeiten?

Das Modul ist für Elektrobandbleche verschiedener Formen ausgelegt, einschließlich E-I, U-I und andere. Der Blechdickenbereich beträgt 0,23–0,35 mm, die maximale Blechbreite 600 mm. Bestätigen Sie die Kompatibilität mit Ihrer spezifischen Blechgeometrie und Ihren Abmessungen beim Hersteller.

Wie hoch sind Stapelgenauigkeit und Wiederholbarkeit?

Die Stapelgenauigkeit beträgt ±0,1 mm und die Positionierwiederholbarkeit ±0,05 mm. Diese Werte gewährleisten eine präzise Kerngeometrie und Leistung. Die tatsächliche Leistung kann je nach Blechqualität und Wartung variieren; verifizieren Sie für Ihre Anwendung.

Welche Versorgungsanforderungen gibt es?

Das Modul benötigt eine Druckluftversorgung von 0,5–0,8 MPa und eine Drehstromversorgung von 220/380 V AC, 50/60 Hz (IEC 60038). Die Leistungsaufnahme beträgt 2,5–5,5 kW. Der Betriebstemperaturbereich liegt bei 5–40 °C und die Luftfeuchtigkeit bei 20–80% rF (nicht kondensierend).

Welche Wartungssignale deuten auf mögliche Probleme hin?

Häufige Signale sind erhöhte Stapelfehler, reduzierte Zuführgeschwindigkeit, ungewöhnliche Geräusche von Zuführern oder Antrieben sowie Druckabfälle. Regelmäßige Inspektion der Verschleißteile (technische Kunststoffe) und Ausrichtungsprüfungen werden empfohlen. Spezifische Verfahren entnehmen Sie bitte dem Wartungshandbuch des Herstellers.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Elektrogeräteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Blechzuführ- und Stapelmodul

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Blechzuführ- und Stapelmodul?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Biegewerkzeug-Baugruppe
Nächstes Produkt
Blechzuführer
AngebotChat