Strukturierte Fertigungsdaten · 2026

Mehrachsige Zwickstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Mehrachsige Zwickstation im Bereich Herstellung von Leder, Lederwaren und Schuhen anhand von Nennleistung bis Versorgungsspannung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Mehrachsige Zwickstation wird durch die Baugruppe aus Mehrachsiger Roboterarm und Dauerhafte Zangen/Greifer beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mehrachsige Roboterstation, die den Zwickvorgang in der Schuhmontage durchführt und das Obermaterial präzise formt und an der Innensohle befestigt.
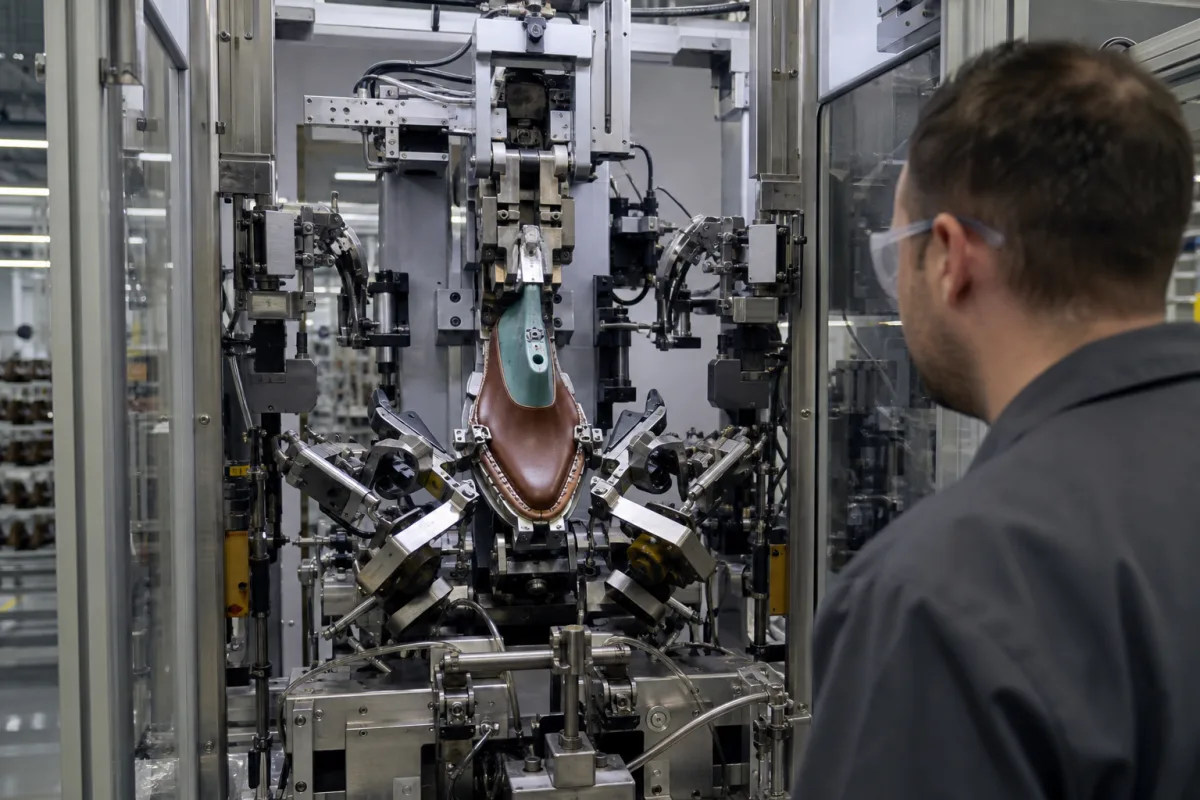
Mehrachsige Zwickstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Mehrachsige Zwickstation

Technische Definition

Die mehrachsige Zwickstation ist eine kritische Komponente im automatisierten Schuhmontagesystem und für den Zwickprozess verantwortlich, bei dem das Schuhobermaterial gedehnt, geformt und dauerhaft an der Innensohle oder dem Leisten befestigt wird. Sie nutzt mehrachsige Roboterarme mit speziellen Werkzeugen, um präzise Spannung und Klebstoff aufzubringen und so eine konsistente Form, Passform und Verbindungsqualität über verschiedene Schuhgrößen und -stile zu gewährleisten. Die Station ist für die Integration in automatisierte Produktionslinien ausgelegt, mit einer Nennleistung von 7,5–15 kW, Versorgungsspannung von 380–480 V AC (IEC 60038) und Betriebsdruck von 0,6–0,8 MPa. Sie erreicht eine Positioniergenauigkeit von ±0,05 mm und eine Wiederholgenauigkeit von ±0,02 mm (ISO 9283), mit einer Zykluszeit von 8–15 Sekunden pro Paar. Die Station verarbeitet Werkstücke bis zu 300×150×100 mm, verfügt über 6–8 Achsen und hat eine Schutzart von IP54–IP65 (IEC 60529). Sie arbeitet bei Temperaturen von 5–40 °C und relativer Luftfeuchtigkeit von 30–85% (nicht kondensierend). Das Maschinengewicht liegt zwischen 1500–2500 kg, mit einer Stellfläche von 2,5×2,0 m. Gefertigt aus Aluminiumlegierungsrahmen, Edelstahl-Roboterarmen und -Werkzeugen sowie technischen Kunststoffen für Greifer und Führungen, ist die Station auf Langlebigkeit ausgelegt. Für die Beschaffung sind modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren, da es sich um Referenzbereiche handelt. Das Arbeitsprinzip besteht darin, einen bestückten Leisten (mit Innensohle) und ein vorbereitetes Obermaterial zu empfangen. Dann greifen visiongeführte Roboterarme den Zwickrand, üben kontrollierte Spannung aus, um das Obermaterial über die Konturen des Leistens zu dehnen, falten und pressen den Rand gegen die Innensohle und aktivieren oder applizieren Klebstoff für eine dauerhafte Verbindung. Der Prozess ist hochautomatisiert und wiederholbar.

Funktionsprinzip

Die Station empfängt einen bestückten Leisten (mit Innensohle) und ein vorbereitetes Obermaterial. Mehrachsige Roboterarme, geführt durch Vision-Systeme und programmierbare Logik, greifen den Zwickrand des Obermaterials. Sie üben kontrollierte multidirektionale Spannung aus, um das Obermaterial über die Konturen des Leistens zu dehnen, falten und pressen den Rand gegen die Innensohle, oft unter Aktivierung eines vorbeschichteten Klebstoffs oder Auftragens einer neuen Klebstoffraupe für eine dauerhafte Verbindung. Der Prozess ist hochautomatisiert und wiederholbar.

Hauptmaterialien

Aluminiumlegierung (Rahmen), Edelstahl (Roboterarme & Werkzeuge), Technische Kunststoffe (Greifer & Führungen)
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennleistung7.5–15 kWDepends on number of axes and motor size
Versorgungsspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Betriebsdruck0.6–0.8 MPaBelow 0.6 MPa actuators may stall
Positioniergenauigkeit±0.05 mmAt tool center pointISO 9283
Wiederholgenauigkeit±0.02 mmFor consistent lasting qualityISO 9283
Taktzeit8–15 s/PaarDepends on shoe size and complexity
Max. Werkstückgröße300×150×100 mmLength × width × height
Achsenzahl6–8More axes for complex lasts
SchutzartIP54–IP65Higher for dusty environmentsIEC 60529
Betriebstemperatur5–40 °COutside range may affect servo performance
Relative Luftfeuchtigkeit30–85 %Non-condensing
Maschinengewicht1500–2500 kgIncluding base frame
Stellfläche2.5×2.0 mLength × width

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Mehrachsiger Roboterarm
    Bietet die präzise, programmierbare Bewegung zum Strecken, Falten und Pressen des Schafts.
    Material: Edelstahl, Aluminium
  • Dauerhafte Zangen/Greifer
    Spezialisierte Endeffektoren, die den Schaftrand des Schuhoberteils sicher greifen, ohne ihn zu beschädigen.
    Material: Technischer Kunststoff, Verbundwerkstoff
  • Klebstoffauftragssystem
    Bringt Klebstoff auf die Innensohle oder den oberen Rand vor dem Pressen zum Verbinden auf.
    Material: Edelstahl, PTFE
  • Bildführungssystem
    Kameras und Sensoren zur Positionierung des Leisten und des Oberleders, die eine präzise Ausrichtung für die Leistenoperation sicherstellen.
    Material: Verschiedene (Gehäuse: Aluminium)
  • Programmierbare Logikeinheit
    Hält das Bewegungsprogramm, dem die Arme für jede Kombination aus Leisten und Oberteil folgen.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5-2,0 bar (Pneumatiksystem)
Weitere Spezifikationen:Max. Schuhgröße: EU 50, Taktzeit: 30-45 Sekunden pro Schuh, Positioniergenauigkeit: ±0,1 mm
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Leder-ObermaterialSynthetische Textil-ObermaterialienThermoplastische Polyurethan (TPU)-Komponenten
Nicht geeignet: Nasse oder hochfeuchte Umgebungen (>80 % r.F.) aufgrund von Klebstoffaushärtungsproblemen und Korrosionsrisiko
Auslegungsdaten
  • Produktionsvolumen (Schuhe pro Stunde)
  • Schuhgrößenbereich (Minimum bis Maximum)
  • Verfügbare Stellfläche (Länge × Breite × Höhe)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa Greifdruck, 0,1-0,5 mm Positioniergenauigkeit, 0,05-0,2 N·m Drehmoment pro Achse
Belastungs- und Ausfallgrenzen
Greifdruck über 2,5 MPa verursacht dauerhafte Verformung von thermoplastischen Klebstoffen, Positionierfehler über 0,8 mm führt zu Rahmennaht-Fehlausrichtung, Drehmoment über 0,3 N·m pro Achse induziert harmonische Schwingung bei 85 Hz Resonanzfrequenz
Thermoplastische Klebstoff-Phasenübergang bei 120°C verursacht Viskositätsreduktion unter 500 cP, was zu Verbindungsausfall führt; Servomotor-Rastmomentwelligkeit bei 0,01 N·m Amplitude regt strukturelle Resonanz bei 85 Hz an; Pneumatikzylinder-Haftreibung übersteigt 15 N bei Geschwindigkeiten unter 5 mm/s
Fertigungskontext
Mehrachsige Zwickstation wird innerhalb von Herstellung von Leder, Lederwaren und Schuhen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerermüdung und Fehlausrichtung
Ursache: Unzureichende Schmierung, übermäßige axiale/radiale Lasten aus der mehrachsigen Bewegung und unsachgemäße Ausrichtung während der Installation, die zu vorzeitigem Verschleiß und Vibration führen
Regelungsdrift und Positionsungenauigkeit
Ursache: Degradation von Encoder/Servomotor, thermische Ausdehnung in mechanischen Komponenten und elektrisches Rauschen/Störungen in Rückkopplungsschleifen, die zu Präzisionsverlust führen
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Klickgeräusche während der Achsbewegung, die auf Lager- oder Getriebeverschleiß hinweisen
  • Sichtbare Positionsdrift oder inkonsistente Produktausgabequalität, die auf Regelungsdegradation hinweist
Technische Hinweise
  • Implementieren Sie vorausschauende Wartung mit Schwingungsanalyse und Thermografie, um frühe Lager-/Ausrichtungsprobleme vor katastrophalem Ausfall zu erkennen
  • Etablieren Sie regelmäßige Kalibrierungszyklen für Encoder und Servosysteme, einschließlich Umgebungskompensation für Temperatur-/Feuchtigkeitsschwankungen, die die Präzision beeinflussen

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 13849-1 - Sicherheit von MaschinenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positionsgenauigkeit: +/-0,01 mm pro Achse
  • Wiederholgenauigkeit: +/-0,005 mm
Qualitätsprüfung
  • Laserinterferometer-Kalibrierung
  • Lastzyklus-Dauerfestigkeitsprüfung
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servoantrieb-Stromwelligkeit übersteigt 15 % des Nennstroms von 5 A aufgrund von PWM-Schalten bei 8 kHz → Harmonische Schwingung bei 85 Hz Eigenfrequenz verursacht Rahmennaht-Fehlausrichtung von 1,2 mm → Implementieren Sie Kerbfilter bei 85 Hz mit 40 dB Dämpfung im Servoregler, erhöhen Sie die strukturelle Steifigkeit, um die Eigenfrequenz auf 120 Hz zu verschieben
Klebstofftemperaturabfall unter 95°C während des 3-Sekunden-Applikationsfensters → Thermoplastische Viskosität übersteigt 1500 cP, was zu unvollständiger Verbindungsbildung mit 35 % Festigkeitsreduktion führt → Integrieren Sie PID-gesteuerte Infrarotheizungen, die 120±2°C an der Klebstoffgrenzfläche halten, implementieren Sie Thermografie-Rückkopplung mit 0,5°C Auflösung

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Mehrachsige Zwickstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Mehrachsige Zwickstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist die Hauptfunktion der mehrachsigen Zwickstation?

Sie führt den Zwickvorgang in der Schuhmontage durch, indem sie das Schuhobermaterial über den Leisten dehnt, formt und mit Roboterarmen und Klebstoff an der Innensohle befestigt.

Welche wichtigen Spezifikationen sind vor der Integration zu verifizieren?

Verifizieren Sie Nennleistung, Versorgungsspannung, Betriebsdruck, Positioniergenauigkeit, Wiederholgenauigkeit, Zykluszeit, Werkstückgröße, Achsenzahl, Schutzart, Betriebstemperatur, Luftfeuchtigkeit, Gewicht und Stellfläche mit dem Hersteller, da es sich um Referenzbereiche handelt.

Wie gewährleistet die Station eine gleichbleibende Zwickqualität?

Sie verwendet mehrachsige Roboterarme mit Vision-Führung und programmierbarer Logik, um kontrollierte Spannung und Klebstoff aufzubringen, was eine hohe Wiederholgenauigkeit (±0,02 mm) und Genauigkeit (±0,05 mm) erreicht.

Welche Wartungssignale sollten überwacht werden?

Überwachen Sie Abweichungen in Positioniergenauigkeit oder Wiederholgenauigkeit, die auf Verschleiß an Roboterarmen oder Werkzeugen hinweisen können. Prüfen Sie auch Betriebsdruck und Konsistenz des Klebstoffauftrags, da diese die Verbindungsqualität beeinflussen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Herstellung von Leder, Lederwaren und Schuhen

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Mehrachsige Zwickstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Materialvorschubmechanismus
Nächstes Produkt
Modulares Fördersystem
AngebotChat