Strukturierte Fertigungsdaten · 2026

Beamhouse-Modul

Auf Basis strukturierter CNFX-Herstellerprofile wird Beamhouse-Modul im Bereich Leder- und verwandte Produkteherstellung anhand von Verarbeitungskapazität bis Trommeldrehzahl eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Beamhouse-Modul wird durch die Baugruppe aus Einweichtrommel und Gerbbottich beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein spezialisiertes Modul in einem integrierten Lederverarbeitungssystem, das die erste Vorbereitung von Rohhäuten vor dem Gerben durchführt.

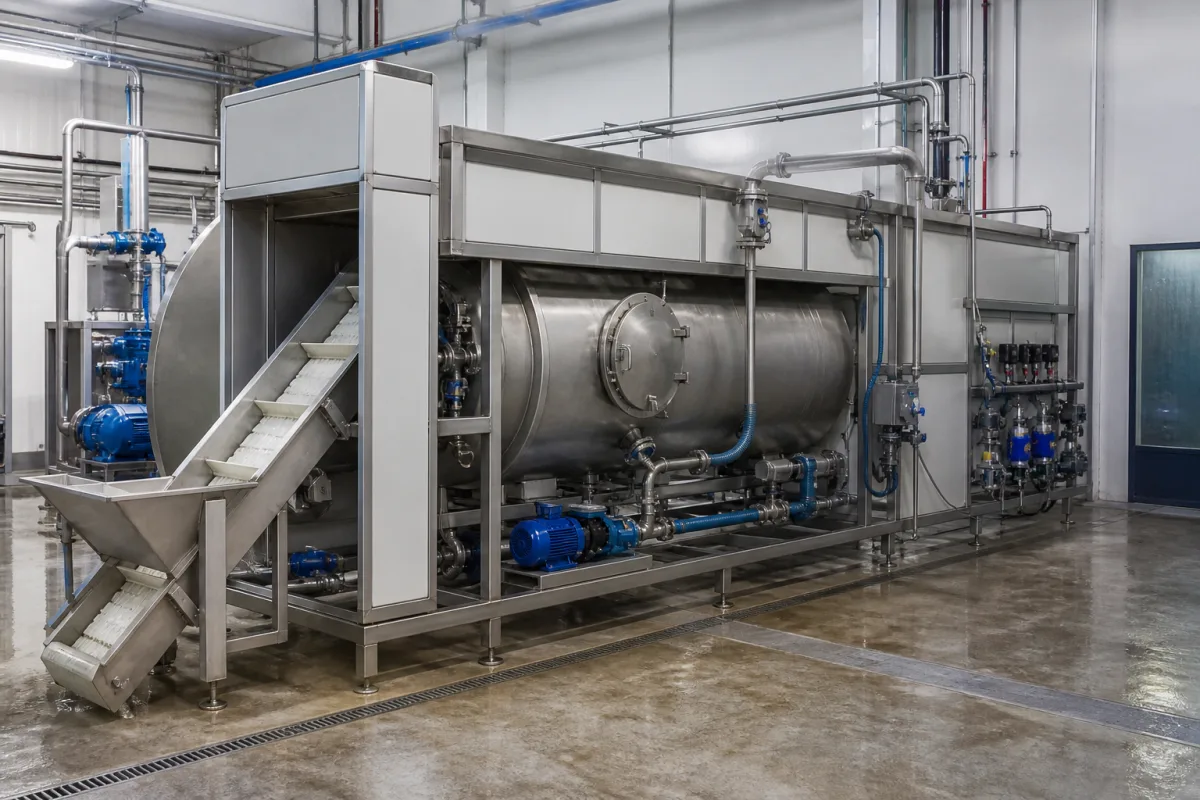
Beamhouse-Modul in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Beamhouse-Modul ist eine kritische Komponente des integrierten Lederverarbeitungssystems, das für die Vorbereitungsstufen der Lederproduktion verantwortlich ist. Es übernimmt die erste Behandlung von Rohhäuten, einschließlich Weichen, Äschern, Fleischen und Entkälken, um Haare, Fleisch und andere Verunreinigungen zu entfernen und die Häute für den anschließenden Gerbprozess vorzubereiten. Dieses Modul ist so konzipiert, dass es als Teil eines größeren automatisierten Systems arbeitet, wobei jede Stufe gesteuert wird, um eine konsistente Vorbereitung der Häute für nachgelagerte Operationen zu gewährleisten. Das Modul umfasst typischerweise Verarbeitungskammern oder -zonen, in denen die Häute chemischen Bädern und mechanischen Einwirkungen ausgesetzt sind. Die verwendeten Materialien umfassen Edelstahl und chemikalienbeständige Polymere, die ausgewählt wurden, um den korrosiven Chemikalien und mechanischen Belastungen standzuhalten. Die Verarbeitungskapazität des Moduls reicht von 100 bis 500 kg pro Charge, mit einstellbaren Trommelgeschwindigkeiten zwischen 2 und 12 U/min. Es arbeitet in einem Umgebungstemperaturbereich von 10 bis 40 °C und erfordert einen pneumatischen Betriebsdruck von 0,4 bis 0,6 MPa für Ventile. Der Wasserverbrauch wird auf 2 bis 4 Kubikmeter pro Tonne Rohhäute geschätzt. Die gesamte installierte elektrische Leistung beträgt zwischen 15 und 45 kW, mit einer Drehstromversorgung von 380–480 V AC und einer Frequenz von 50–60 Hz. Elektrische Gehäuse sind gemäß IEC 60529 mit IP54–IP65 klassifiziert. Nasse Teile bestehen aus Edelstahl der Güten 304–316 gemäß ASTM A240. Das Trockengewicht des Moduls reicht von 5000 bis 15000 kg, und es benötigt eine Stellfläche von 20 bis 60 Quadratmetern. Diese Spezifikationen sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Das Modul ist kein eigenständiges Produkt, sondern eine Komponente eines größeren Systems, und seine Leistung hängt von der Integration mit anderen Modulen ab. Für detaillierte technische Daten, Beschaffung und Konformitätsprüfung wenden Sie sich an den rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Das Modul arbeitet durch eine Reihe automatisierter chemischer und mechanischer Prozesse. Rohhäute werden nacheinander durch verschiedene Kammern oder Zonen verarbeitet, in denen sie spezifischen chemischen Bädern (Weichen, Äschern) und mechanischen Einwirkungen (Fleischen, Spalten) ausgesetzt werden, um die Kollagenstruktur für das Gerben zu reinigen, zu erweichen und vorzubereiten. Der Prozess beginnt mit dem Weichen, um die Häute zu rehydrieren und zu reinigen, gefolgt vom Äschern, um Haare zu lockern und die Haut aufzuquellen. Fleischen entfernt überschüssiges Fleisch und Fett, und Entkälken passt den pH-Wert für nachfolgende enzymatische oder chemische Behandlungen an. Jede Stufe wird durch die Automatisierung des Systems gesteuert, wobei Parameter wie Trommelgeschwindigkeit und Temperatur überwacht werden, um konsistente Ergebnisse zu gewährleisten. Das Design des Moduls ermöglicht Chargenverarbeitung, wobei Kapazitäten und Zykluszeiten je nach Hauttyp und gewünschtem Output variieren. Die chemischen und mechanischen Einwirkungen werden sorgfältig ausbalanciert, um Schäden an der Hautstruktur zu vermeiden und gleichzeitig Verunreinigungen effektiv zu entfernen. Das Modul ist für die Integration mit vorgelagerten und nachgelagerten Modulen ausgelegt, mit Schnittstellen für Materialtransfer und Steuersignale. Der ordnungsgemäße Betrieb erfordert die Einhaltung der angegebenen Parameter und regelmäßige Wartung, um Verschleiß und Korrosion zu verhindern. Das Funktionsprinzip basiert auf etablierten Lederverarbeitungstechniken, die für automatisierte, integrierte Systeme angepasst sind.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Verarbeitungskapazität100–500 kg/ChargeTypical batch size for raw hides
Trommeldrehzahl2–12 rpmAdjustable for process requirements
Temperaturbereich10–40 °COperating ambient temperature
Betriebsdruck0.4–0.6 MPaFor pneumatic valves
Wasserverbrauch2–4 m³/tPer ton of raw hides
Elektrische Leistung15–45 kWTotal installed power
Spannung380–480 V ACThree-phase supplyIEC 60038
Frequenz50–60 HzMains frequency
SchutzartIP54–IP65For electrical enclosuresIEC 60529
Werkstoffgüte304–316 SSStainless steel for wetted partsASTM A240
Gewicht5000–15000 kgModule dry weight
Stellfläche20–60 Required floor area

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Chemikalienbeständige Polymere Tierische Rohhäute

Komponenten / BOM

Components / BOM
  • Einweichtrommel
    Rehydriert und reinigt Rohhäute zur Entfernung von Salz und Schmutz
    Material: Edelstahl
  • Gerbbottich
    Chemische Behandlung zur Entfernung von Haaren und Epidermis von Häuten
    Material: Chemikalienbeständiges Polymer
  • Entfleischungsmaschine
    Entfernt mechanisch verbleibendes Fleisch und Fett von Häuten
    Material: Edelstahl
  • Entkalkungsbad
    Neutralisiert alkalische Chemikalien aus dem Äscherprozess
    Material: Chemikalienbeständiges Polymer
  • Spaltmaschine
    Spaltet die gekalkte Haut auf die erforderliche Dicke, bevor sie zum Gerben geht.
  • Automatisierungssteuerungssystem
    Führt die Sequenz durch die Kammern aus und hält Trommeldrehzahl und Temperatur auf den Sollwerten.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

CaCO₃-Scale-Akkumulation über 2 mm Dicke in Wärmetauscherrohren Reduzierung der Wärmeleitfähigkeit von 50 W/(m·K) auf 8 W/(m·K), was zu einer chemischen Bad-Temperaturabweichung über ±1,5°C Kontrollband führt Installieren Sie eine Ultraschall-Scale-Überwachung mit 0,1 mm Auflösung und automatisierte Zitronensäureinjektion bei 3% Konzentration, wenn Scale 1,5 mm erreicht
Hydraulikflüssigkeitskontamination mit 15 μm Partikeln bei Konzentration >5000 Partikel/mL (ISO 4406 19/17/14) Servoventil-Spulenerosion erzeugt 50 μm Spalt, was zu einer Positionsregelfehler von ±5 mm gegenüber ±0,5 mm Spezifikation führt Implementieren Sie eine duale 3 μm Absolutfilterung mit Differenzdrucküberwachung, die Abschaltung bei 0,3 MPa ΔP auslöst

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa hydraulischer Druck, 35-45°C chemische Bad-Temperatur, 2,5-3,5 m/s Trommeldrehgeschwindigkeit
Belastungs- und Ausfallgrenzen
Hydraulischer Druck über 1,5 MPa verursacht Dichtungsbruch, chemisches Bad-pH unter 3,5 initiiert Säurehydrolyse von Hautproteinen, Trommeldrehung über 4,2 m/s induziert zentrifugales Hautreißen
Dichtungsversagen erfolgt durch Elastomer-Extrusion durch den Stopfbuchsspalt bei 1,5 MPa Differenzdruck (Parker Hannifin PR-1 Dichtungsdesigngrenze). Hautabbau folgt Arrhenius-Kinetik, wobei pH<3,5 die H+-Ionenkonzentration erhöht und die Peptidbindungshydrolyse bei einer Aktivierungsenergie von 85 kJ/mol katalysiert. Zentrifugalkraft F=mω²r übersteigt die Hautzugfestigkeit von 25 MPa bei 4,2 m/s Oberflächengeschwindigkeit
Fertigungskontext
Beamhouse-Modul wird innerhalb von Leder- und verwandte Produkteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0-2 bar
Durchflussrate:50-200 m³/h
Betriebstemperatur:15-35°C
Montage- und Anwendungskompatibilität
Rohhaut-WeichlösungenKalkbasierte EnthaarungssuspensionenEnzymatische Beizlösungen
Nicht geeignet: Chlorierte oder hochsaure Umgebungen
Auslegungsdaten
  • Tägliche Hautverarbeitungskapazität (kg/Tag)
  • Verfügbare Grundfläche (m²)
  • Wasserversorgungsdurchflussrate (m³/h)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Korrosionsbedingte strukturelle Schwächung
Ursache: Exposition gegenüber aggressiven Chemikalien (Säuren, Laugen, Salze) und Feuchtigkeit in Beamhouse-Verarbeitungsumgebungen, die zu Materialabbau und Verlust der strukturellen Integrität führen.
Ermüdungsrissbildung an Spannungskonzentrationspunkten
Ursache: Zyklische Belastung durch Betriebsvibrationen, thermische Ausdehnungs-/Kontraktionszyklen und mechanische Belastung an Schweißnähten oder Verbindungspunkten, was zu Rissinitiierung und -ausbreitung führt.
Wartungsindikatoren
  • Sichtbare Korrosion oder Lochfraß auf strukturellen Oberflächen, insbesondere an Schweißnähten und Verbindungen
  • Ungewöhnliche Vibrationen oder hörbare Knackgeräusche während des Betriebs, die auf gelockerte Verbindungen oder sich entwickelnde Risse hinweisen
Technische Hinweise
  • Implementieren Sie regelmäßige Inspektionen und Nachapplikationen von Schutzbeschichtungen unter Verwendung chemikalienbeständiger Epoxide oder spezialisierter Lacke, um eine Barriere gegen korrosive Mittel zu schaffen.
  • Etablieren Sie ein Vibrationsüberwachungsprogramm mit geplanten Inspektionen von verschraubten Verbindungen und strukturellen Schweißnähten unter Verwendung von Drehmomentprüfungen und zerstörungsfreien Prüfmethoden, um frühzeitige Ermüdungsschäden zu erkennen.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 10025-2 - Warmgewalzte Erzeugnisse aus BaustählenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,05 mm
  • Ebenheit: 0,15 mm pro Meter
Qualitätsprüfung
  • Dimensionsverifizierung mit Koordinatenmessgerät
  • Ultraschallprüfung für Materialintegrität

Hersteller von Beamhouse-Modul

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Kantenvorbereitungseinheit

Eine spezialisierte Komponente in einem industriellen System, die Materialkanten für nachfolgende Verarbeitungs- oder Montagevorgänge vorbereitet.

Spezifikationen ansehen ->
Wärmeübertragungsbaugruppe

Ein modulares Bauteil in einem Industriesystem, das die kontrollierte Übertragung von Wärmeenergie zwischen verschiedenen Medien oder Prozessströmen ermöglicht.

Spezifikationen ansehen ->
Industrielle Schuhsohlen-Formpresse

Hydraulische Presse zum Formen und Verbinden von Schuhsohlen mit Obermaterial

Spezifikationen ansehen ->
Industrielle Schaftdehnmaschine für Schuhe

Diese Industriemaschine wird in der Schuhherstellung eingesetzt, um Schuhschäfte über Leisten zu dehnen und zu formen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion des Beamhouse-Moduls?

Das Beamhouse-Modul führt die erste Vorbereitung von Rohhäuten vor dem Gerben durch, einschließlich Weichen, Äschern, Fleischen und Entkälken, um Haare, Fleisch und Verunreinigungen zu entfernen und die Häute für das Gerben vorzubereiten.

Was sind die typischen Verarbeitungskapazität und Trommelgeschwindigkeitsbereiche?

Die Verarbeitungskapazität beträgt typischerweise 100–500 kg pro Charge, und die Trommelgeschwindigkeit ist je nach Prozessanforderungen zwischen 2 und 12 U/min einstellbar.

Welche Materialien werden für die Konstruktion des Moduls verwendet?

Das Modul wird aus Edelstahl und chemikalienbeständigen Polymeren hergestellt. Nasse Teile bestehen typischerweise aus Edelstahl der Güten 304–316 gemäß ASTM A240.

Welche Normen sollten zur Verifizierung berücksichtigt werden?

Relevante Normen umfassen IEC 60038 für Spannung, IEC 60529 für Schutzarten und ASTM A240 für Edelstahlgüten. Verifizieren Sie die Konformität immer mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Leder- und verwandte Produkteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Beamhouse-Modul

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Beamhouse-Modul?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Badewanne
Nächstes Produkt
Chromgerbstofflösung
AngebotChat