Strukturierte Fertigungsdaten · 2026

Bewegliche Formhälfte (Auswerferform)

Auf Basis strukturierter CNFX-Herstellerprofile wird Bewegliche Formhälfte (Auswerferform) im Bereich Maschinen- und Anlagenbau anhand von Schließhöhe bis Auswerferhub eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Bewegliche Formhälfte (Auswerferform) wird durch die Baugruppe aus Auswerferplatte und Auswerferstifte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die bewegliche Hälfte einer Druckgussform, die Auswerfermechanismen enthält, um Gussteile zu entnehmen

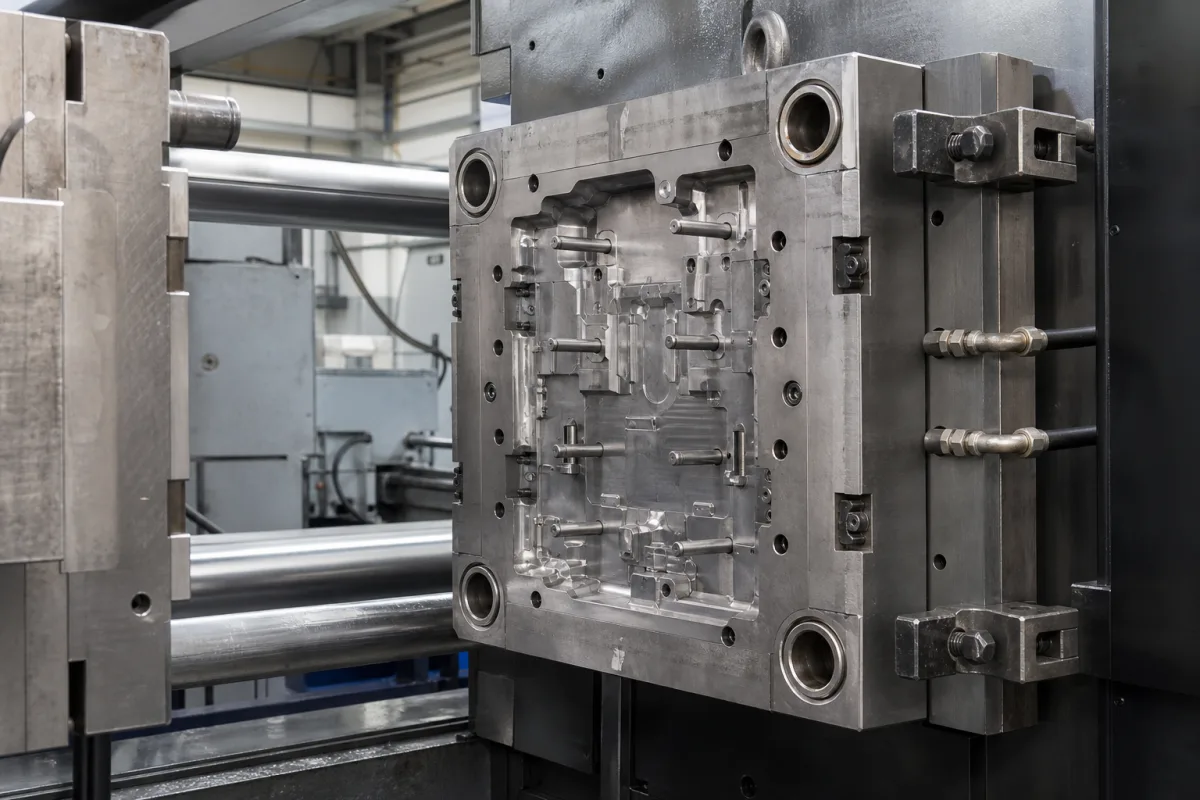
Bewegliche Formhälfte (Auswerferform) in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Bei Druckgussformen ist die bewegliche Formhälfte (Auswerferform) die Komponente, die sich während des Gießzyklus bewegt, um die Form zu öffnen und zu schließen. Sie beherbergt das Auswerfersystem (Stifte, Hülsen, Platten), das erstarrte Gussteile nach der Erstarrung aus der Kavität drückt. Diese Hälfte wird typischerweise an der beweglichen Aufspannplatte der Druckgussmaschine befestigt und arbeitet mit der festen Formhälfte zusammen, um vollständige Formkavitäten zu bilden. Die bewegliche Formhälfte ist ein kritisches Teil des Druckgusswerkzeugs, da sie direkt die Zykluszeit, die Teilequalität und die Werkzeuglebensdauer beeinflusst. Sie wird typischerweise aus hochwertigen Werkzeugstählen wie H13 oder P20 hergestellt, wobei Maraging-Stahl und Berylliumkupfer-Einsätze für spezifische Anwendungen verwendet werden, die hohe Wärmeleitfähigkeit oder Verschleißfestigkeit erfordern. Zu den wichtigsten Parametern gehören: Formhöhe (geschlossen) von 200–800 mm, Auswerferhub von 30–150 mm, Auswerferkraft von 50–500 kN und Schließkraft von 1000–40000 kN. Das Formgrundelementmaterial ist typischerweise 45# bis P20 gemäß GB/T 699, während das Kernmaterial H13 bis SKD61 gemäß ASTM A681 ist, wärmebehandelt auf 44–48 HRC. Die Oberflächenhärte beträgt 45–52 HRC, und die Oberflächenrauheit beträgt Ra 0,4–0,8 µm gemäß ISO 1302. Der Führungszapfendurchmesser reicht von 20–60 mm, die Betriebstemperatur von 150–350 °C und das Gewicht von 500–5000 kg. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Die bewegliche Formhälfte muss so ausgelegt sein, dass sie der Schließhöhe der Presse entspricht und die Gussteiltiefe freiräumt. Sie muss eine ausreichende Auswerferkraft bieten, um die Haftung des Gussteils zu brechen, und der Schließkraft standhalten, die die Einspritzdruckkraft übersteigt. Wartung und Inspektion sind unerlässlich, um Ausrichtgenauigkeit zu gewährleisten und vorzeitigem Verschleiß vorzubeugen. Konsultieren Sie immer den gesetzlichen Hersteller oder Lieferanten, um modellspezifische Werte und Normen zu bestätigen.

Funktionsprinzip

Während des Druckgussbetriebs schließt sich die bewegliche Formhälfte unter Maschinendruck gegen die feste Formhälfte, um abgedichtete Kavitäten zu bilden. Nach dem Einspritzen von geschmolzenem Metall und der Erstarrung fährt die bewegliche Hälfte zurück und öffnet die Form. Integrierte Auswerfermechanismen aktivieren dann, um das/die Gussteil(e) aus den Kavitäten zu drücken, bevor der nächste Zyklus beginnt. Das Auswerfersystem umfasst typischerweise Stifte, Hülsen und Platten, die durch die Auswerferstange der Maschine oder ein Hydrauliksystem betätigt werden. Die bewegliche Formhälfte muss präzise mit der festen Hälfte ausgerichtet sein, um Maßgenauigkeit zu gewährleisten und Gratbildung zu verhindern. Der Auswerferhub und die -kraft müssen ausreichen, um die Haftung des Gussteils an den Kavitätsoberflächen zu überwinden. Danach ist die Form für den nächsten Zyklus bereit, wobei sich die bewegliche Hälfte wieder schließt, um den Prozess zu wiederholen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schließhöhe200–800 mmMust match press shut height
Auswerferhub30–150 mmMust clear casting depth
Auswerferkraft50–500 kNSufficient to break casting adhesion
Zuhaltekraft1000–40000 kNMust exceed injection pressure force
Formgrundwerkstoff45#–P20Higher grade for longer lifeGB/T 699
KernmaterialH13–SKD61Heat-treated to 44–48 HRCASTM A681
Oberflächenhärte45–52 HRCResists wear and thermal fatigue
OberflächenrauheitRa 0.4–0.8 µmAffects casting finishISO 1302
Führungssäulendurchmesser20–60 mmEnsures alignment accuracy
Betriebstemperatur150–350 °CDie casting temperature range
Gewicht500–5000 kgAffects handling and press capacity

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl (H13, P20) Maraging-Stahl Berylliumkupfer (für Einsätze)

Komponenten / BOM

Components / BOM
  • Auswerferplatte
    Hält und aktiviert Auswerferstifte während des Auswerfzyklus
    Material: Stahl
  • Auswerferstifte
    Direkter Kontakt mit dem Gussteil, um es aus der Kavität auszuwerfen
    Material: Werkzeugstahl
  • Rückholstifte
    Sichert die Rückkehr der Auswerferplatte in die Ausgangsposition
    Material: Stahl
  • Führungsstifte/Führungsbuchsen
    Richtet die bewegliche Hälfte mit der feststehenden Hälfte während des Schließvorgangs aus
    Material: Werkzeugstahl
  • Stempelblock
    Der bewegliche Halbblock, der eine Seite des Gussstücks bildet und die Spannkraft aufnimmt.
  • Auswerferhülsen
    Auf einen Bund oder um einen Kernstift drücken, wo ein flacher Stift das Gussteil markieren würde.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitsverschmutzung über ISO 4406 18/16/13 Reinheitsgrad Spulventilhaftung verursacht Fehlausrichtung der Auswerferplatte um 0,5-2,0 mm Installation einer 3 μm Absolut-Filtration mit Differenzdrucküberwachung bei 0,15 MPa Auslösung
Ungleichmäßiger Temperaturgradient über 50°C/mm über die Matrizenfläche während der Erstarrung Differenzielle thermische Ausdehnung induziert Verzug von 0,1-0,3 mm an der Auswerferplatten-Montagefläche Implementierung konformer Kühlkanäle, die eine Temperaturgleichmäßigkeit von ±5°C unter Verwendung von 40°C Wärmeträgerflüssigkeit aufrechterhalten

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 MPa Hydraulikdruck, 20-120°C Betriebstemperatur, 0,01-0,05 mm/s Bewegungsgeschwindigkeit
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 3,0 MPa verursacht Dichtungsextrusion, Temperaturen über 150°C initiieren thermische Ausdehnungsunterschiede über 0,15 mm, Bewegungsgeschwindigkeiten über 0,08 mm/s induzieren hydraulische Druckstöße bis 4,2 MPa.
Thermische Ermüdung durch zyklisches Erwärmen (20-120°C) und Abkühlen während der Gießzyklen verursacht Mikrorissbildung an Spannungskonzentratoren (z.B. Auswerferstiftlöchern) gemäß dem Coffin-Manson-Ermüdungsgesetz mit Exponent n=0,33 für Werkzeugstahl.
Fertigungskontext
Bewegliche Formhälfte (Auswerferform) wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

ejector die moving die half

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 150 MPa Einspritzdruck
Weitere Spezifikationen:Auswerferkraftkapazität: 10-500 kN abhängig von der Werkzeuggröße
Betriebstemperatur:200-400°C (typische Druckgusslegierungen)
Montage- und Anwendungskompatibilität
Aluminiumlegierungen (z.B. A380, A360)Zinklegierungen (z.B. ZA-8, ZA-27)Magnesiumlegierungen (z.B. AZ91D)
Nicht geeignet: Legierungen mit hohem Bleigehalt (verursacht Löten und Werkzeugerosion)
Auslegungsdaten
  • Projizierte Gussteilfläche (cm²)
  • Erforderliche Auswerferhub-Länge (mm)
  • Anzahl und Durchmesser der benötigten Auswerferstifte

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtungsverschleiß
Ursache: Unsachgemäße Installation, thermische Ausdehnungsunterschiede oder Verschlechterung von Führungsstiften/-buchsen, die zu ungleichmäßigem Kontakt und beschleunigtem Oberflächenverschleiß führen.
Ermüdungsrissbildung
Ursache: Zyklische thermische und mechanische Belastungen aus wiederholten Einspritz-/Auswerferzyklen, insbesondere bei Hochdruckformen oder schneller Zyklisierung.
Wartungsindikatoren
  • Sichtbare Gratbildung oder Grate an geformten Teilen, die eine Trennung der Matrizenhälften während des Einspritzens anzeigen.
  • Hörbares Klopfen oder Schleifgeräusche während der Matrizenbewegung, die auf Fehlausrichtung oder verschlissene Komponenten hindeuten.
Technische Hinweise
  • Implementierung einer Präzisionsausrichtungsprüfung während der Installation mit Messuhren und Laserausrichtungsgeräten, um parallele Bewegung sicherzustellen.
  • Etablierung eines kontrollierten thermischen Managements mit konsistenten Vorwärm-/Kühlzyklen, um thermischen Schock und Ausdehnungsspannungen zu minimieren.

Konformität und Fertigungsnormen

Referenznormen
ANSI B94.5.1M-1985 (R2020) Schneidwerkzeuge - FräserDIN 16742:2013 Kunststoff-Formwerkzeuge - Spritzgießformen und Pressformen
Fertigungsgenauigkeit
  • Ebenheit: 0,05 mm pro 100 mm
  • Bohrungsdurchmesser: H7-Toleranz (+0,025 mm bis +0,000 mm)
Qualitätsprüfung
  • Maßliche Verifikation mit KMM (Koordinatenmessmaschine)
  • Oberflächenhärteprüfung (Rockwell-C-Skala)

Hersteller von Bewegliche Formhälfte (Auswerferform)

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Welche Funktion hat die bewegliche Formhälfte beim Druckguss?

Die bewegliche Formhälfte ist der Teil der Druckgussform, der sich bewegt, um die Form zu öffnen und zu schließen. Sie beherbergt das Auswerfersystem, das erstarrte Gussteile nach der Erstarrung aus der Kavität drückt. Sie arbeitet mit der festen Formhälfte zusammen, um die Formkavität zu bilden.

Welche Materialien werden üblicherweise für die bewegliche Formhälfte verwendet?

Übliche Materialien sind Werkzeugstähle wie H13 und P20, Maraging-Stahl und Berylliumkupfer für Einsätze. Das Formgrundelementmaterial ist oft 45# bis P20 gemäß GB/T 699, und das Kernmaterial ist H13 bis SKD61 gemäß ASTM A681, wärmebehandelt auf 44–48 HRC.

Welche wichtigen Parameter sind bei der Auswahl einer beweglichen Formhälfte zu beachten?

Wichtige Parameter sind Formhöhe (geschlossen) von 200–800 mm, Auswerferhub von 30–150 mm, Auswerferkraft von 50–500 kN, Schließkraft von 1000–40000 kN, Oberflächenhärte von 45–52 HRC, Oberflächenrauheit von Ra 0,4–0,8 µm, Führungszapfendurchmesser von 20–60 mm, Betriebstemperatur von 150–350 °C und Gewicht von 500–5000 kg. Dies sind Referenzbereiche und müssen für die spezifische Anwendung verifiziert werden.

Wie sollte die bewegliche Formhälfte gewartet werden?

Eine regelmäßige Inspektion von Führungszapfen, Auswerferstiften und Oberflächen ist erforderlich, um Ausrichtung zu gewährleisten und Verschleiß zu verhindern. Die Form sollte gemäß den Empfehlungen des Herstellers gereinigt und geschmiert werden. Anzeichen von Verschleiß, Rissen oder Verformungen sollten umgehend behoben werden, um Defekte an Gussteilen zu vermeiden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Bewegliche Formhälfte (Auswerferform)

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Bewegliche Formhälfte (Auswerferform)?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Betätigungszylinder / Motor
Nächstes Produkt
Bewegungsplattform
AngebotChat