Auf Basis strukturierter CNFX-Herstellerprofile wird Druckgussform im Bereich Maschinen- und Anlagenbau anhand von Schließkraft bis Spritzdruck eingeordnet.
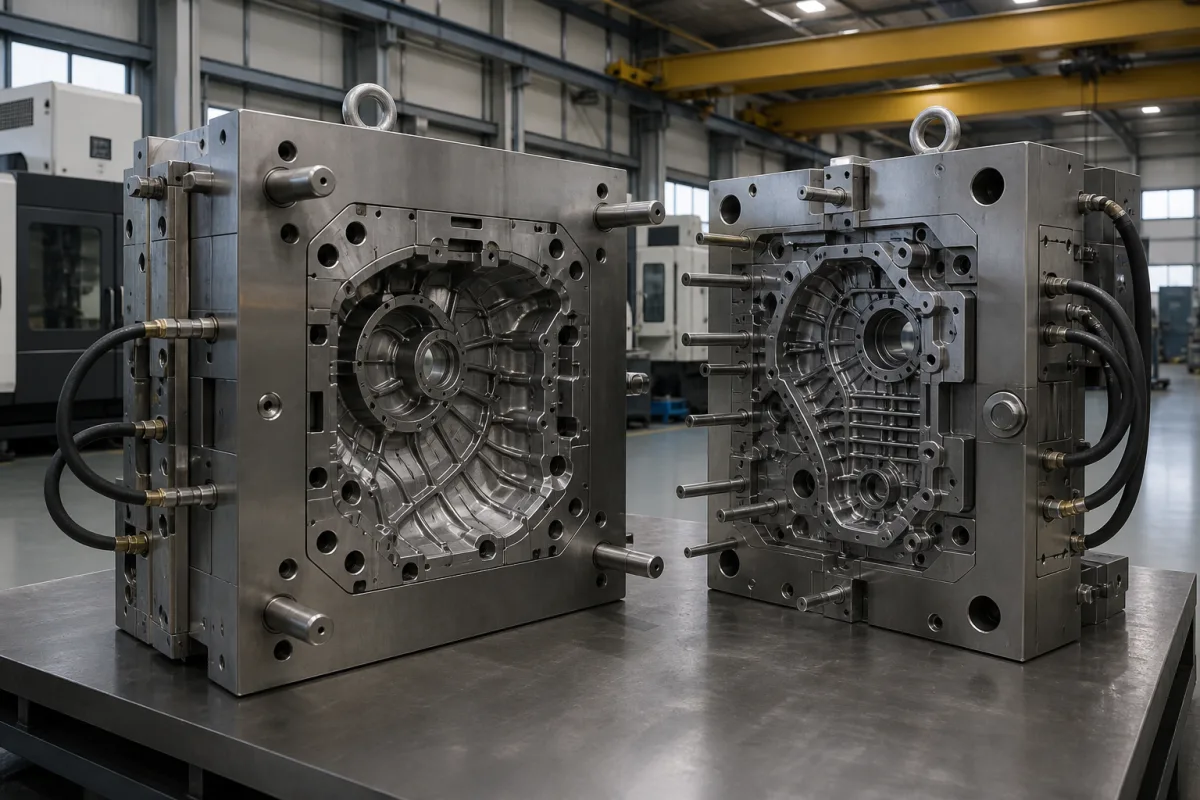
Ein typisches Druckgussform wird durch die Baugruppe aus Feste Matrizenhälfte (Deckelmatrize) und Bewegliche Matrizenhälfte (Auswerfermatrize) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Ein Präzisionswerkzeug, das beim Hochdruck-Druckguss verwendet wird, um geschmolzenes Metall in komplexe Bauteile zu formen.
Geschmolzenes Metall wird unter hohem Druck (typischerweise 10–200 MPa) in den geschlossenen Formhohlraum eingespritzt. Die Formhälften werden durch die Schließkraft der Maschine zusammengehalten, um dem Einspritzdruck standzuhalten. Nach dem Einspritzen erstarrt das Metall aufgrund der Temperaturkontrollsysteme der Form schnell. Die Form öffnet sich dann, und Auswerferstifte stoßen das Gussteil aus, bevor sich der Zyklus wiederholt.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Schließkraft | 1000–4000 kN | Must exceed casting pressure × projected area to prevent flash. |
| Spritzdruck | 30–100 MPa | Higher for thin-wall or high-integrity castings. |
| Oberflächenhärte der Kavität | 44–52 HRC | Softer risks wear; harder risks cracking. |
| Stahlsorte | H13 | Hot-work tool steel; alternatives: 8407, SKD61.ASTM A681 |
| Maximale Betriebstemperatur | 300–400 °C | Exceeding reduces die life due to thermal fatigue. |
| Oberflächenrauheit der Kavität | 0.2–0.8 µm Ra | Affects casting surface finish and ejection. |
| Maßtoleranz | ±0.05 mm | Tighter possible with precision machining.ISO 2768-m |
| Werkzeuggewicht | 500–5000 kg | Affects handling, machine size, and cost. |
| Durchflussrate der Kühlkanäle | 10–40 L/min | Insufficient cooling causes hot spots and warpage. |
| Auswerferhub | 30–150 mm | Must clear casting depth for safe ejection. |
| Zykluszeit | 30–120 s | Depends on part size, wall thickness, and cooling. |
| Werkzeugstandzeit | 100000–500000 Schüsse | Higher with proper heat treatment and maintenance. |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
| Betriebsdruck: | 30-150 MPa Einspritzdruck, 10-30 MPa Schließkraft pro projizierter Fläche |
| Weitere Spezifikationen: | Zyklenzeit: 15-120 Sekunden, Oberflächenrauheit: Ra 0,4-1,6 µm, Maßtoleranz: ±0,05-0,2 mm |
| Betriebstemperatur: | 200-400°C (typisch für Aluminiumlegierungen), bis zu 700°C für Kupferlegierungen |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Übliche Materialien sind Warmarbeitsstahl wie H13 (ASTM A681) oder Alternativen wie 8407 und SKD61, sowie Maraging-Stahl und Kupferlegierungen für Einsätze. Die Wahl hängt von der erforderlichen Härte, thermischer Ermüdungsbeständigkeit und Kosten ab.
Die Formlebensdauer liegt typischerweise zwischen 100.000 und 500.000 Schüssen, abhängig von Faktoren wie Betriebstemperatur, Wartung und Gusslegierung. Richtige Wärmebehandlung und regelmäßige Wartung können die Lebensdauer verlängern.
Kühlkanäle regulieren die Formtemperatur. Unzureichende Kühlung kann heiße Stellen und Verzug verursachen, während übermäßige Kühlung die Zykluseffizienz verringern kann. Die Durchflussraten liegen typischerweise zwischen 10 und 40 l/min, müssen aber für jede Anwendung optimiert werden.
Häufige Ausfälle sind thermische Ermüdung (Rissbildung durch wiederholtes Erhitzen und Abkühlen), Erosion durch den Fluss von geschmolzenem Metall und mechanischer Verschleiß. Das Überschreiten der maximalen Betriebstemperatur (300–400 °C) beschleunigt die thermische Ermüdung.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.