Strukturierte Fertigungsdaten · 2026

Präzisions-Industrie-Koordinatenmessmaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Industrie-Koordinatenmessmaschine im Bereich Herstellung von Mess-, Prüf-, Navigations- und Steuerungsgeräten anhand von Messvolumen (X×Y×Z) bis Maximale Tastabweichung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Industrie-Koordinatenmessmaschine wird durch die Baugruppe aus Granitbasis und Brückenstruktur beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eigenständige Messmaschine für die dimensionsmäßige Inspektion von Industriebauteilen.

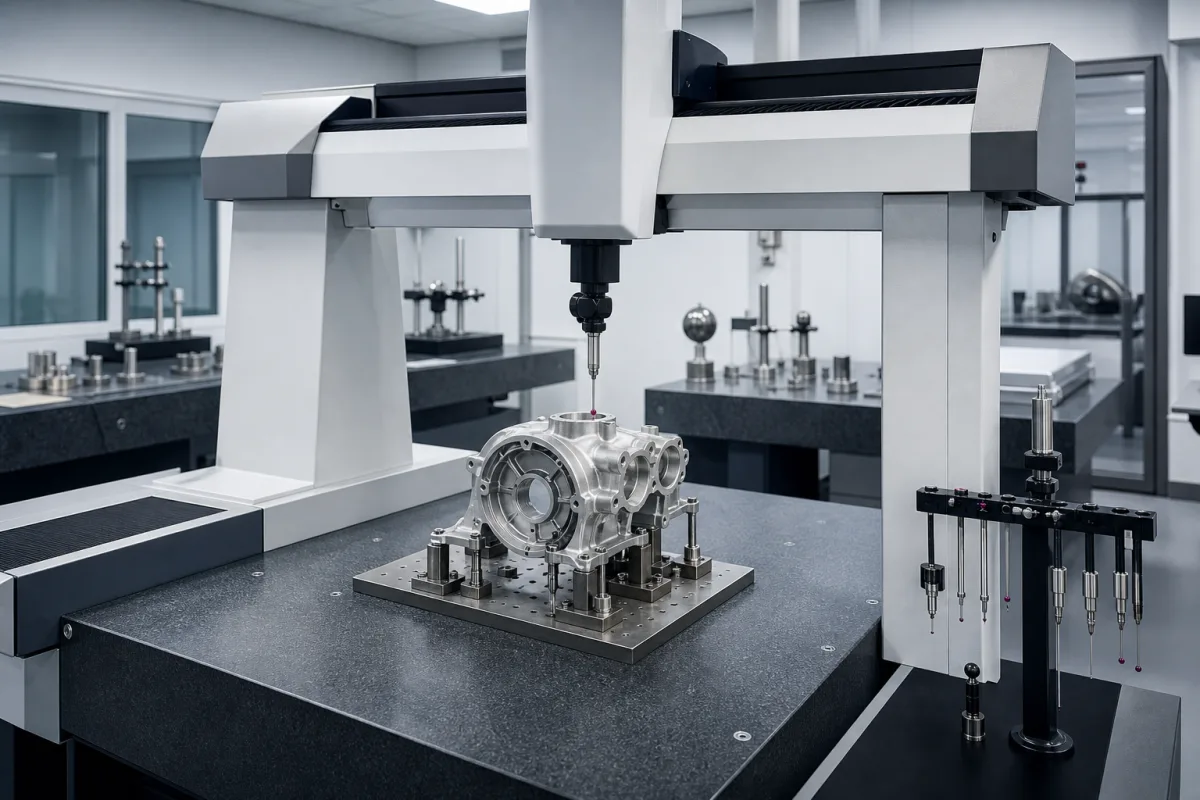
Präzisions-Industrie-Koordinatenmessmaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Präzisions-Koordinatenmessmaschine (KMM) ist ein eigenständiges industrielles Messgerät, das für die dimensionsmäßige Inspektion und geometrische Verifikation von hergestellten Bauteilen verwendet wird. Sie verwendet einen schaltenden oder scannenden Taster, um präzise Koordinatenpunkte von Werkstückoberflächen zu erfassen. Die starre Struktur und das präzise Bewegungssystem der Maschine ermöglichen die genaue Messung komplexer Geometrien, einschließlich Bohrungen, Nuten und Konturen. KMMs sind für die Qualitätskontrolle in der Fertigungsindustrie unerlässlich, um sicherzustellen, dass Teile den Konstruktionsspezifikationen und Toleranzen entsprechen. Dieses Gerät ist für den Einsatz in Fertigungsumgebungen konzipiert, in denen die präzise Messung von Bauteilabmessungen entscheidend ist. Es verfügt über einen Granitsockel, eine Aluminiumbrücke, keramische Führungen und Komponenten aus rostfreiem Stahl, was Stabilität und Langlebigkeit gewährleistet. Das Messvolumen beträgt 1200×1000×800 mm, mit einem maximalen Antastfehler von ±0,002 mm gemäß ISO 1032-2. Die Scan-Geschwindigkeit reicht von 100 bis 300 mm/s, und die Positioniergenauigkeit beträgt ±0,003 mm/m. Das maximale Werkstückgewicht beträgt 2000 kg, und die Maschine arbeitet in einem Umgebungstemperaturbereich von 18–22°C. Die Auflösung beträgt 0,0001 mm, die Wiederholbarkeit ±0,001 mm bei 20°C, und die maximale Beschleunigung beträgt 500 mm/s². Die Stromversorgung beträgt 220–240 V AC, 50/60 Hz, einphasig. Der Luftversorgungsdruck beträgt 0,4–0,6 MPa und erfordert saubere, trockene Luft gemäß ISO 8573-1. Das Maschinengewicht beträgt ca. 4500 kg, und die Stellfläche beträgt 2500×2000×2800 mm. Der Schaltschrank hat eine Schutzart von IP54, während der Maschinensockel IP53 aufweist. Diese Spezifikationen sind Referenzwerte und müssen für spezifische Modelle und Anwendungen mit dem Hersteller bestätigt werden.

Funktionsprinzip

Ein motorisierter Taster bewegt sich entlang drei orthogonaler Achsen (X, Y, Z), um Werkstückoberflächen zu kontaktieren. Encoder zeichnen präzise Koordinatenpositionen auf, die von Messtechnik-Software verarbeitet werden, um Abmessungen und geometrische Beziehungen zu berechnen. Der Taster kann im Tast- oder Scan-Modus arbeiten und Datenpunkte für die Analyse erfassen. Die starre Struktur und das Präzisionsbewegungssystem der Maschine gewährleisten genaue Positionierung und Wiederholbarkeit. Das Funktionsprinzip beruht auf der Integration mechanischer, elektronischer und softwaretechnischer Komponenten, um hochpräzise Messungen zu erreichen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Messvolumen (X×Y×Z)1200×1000×800 mmMaximale messbare Arbeitsraumabmessungen in drei Achsen
Maximale Tastabweichung±0.002 µmMaximal zulässiger Fehler für Einzelpunkt-TastbetriebISO 10360-2
Abtastgeschwindigkeit100–300 mm/sMaximale kontinuierliche Abtastgeschwindigkeit für Konturmessung
Positioniergenauigkeit±0.003 µm/mMaximaler Fehler bei der Achspositionierung über die VerfahrstreckeISO 10360-2
Maximales Werkstückgewicht2000 kgMaximal zulässiges Gewicht der zu messenden Bauteile
Umgebungstemperaturbereich18–22 °CBetriebstemperaturbereich für spezifizierte GenauigkeitISO 10360-2
Auflösung0.0001 mmScale resolution.
Wiederholbarkeit±0.001 mmAt 20°C.ISO 10360-2
Max. Beschleunigung500 mm/s²For high-speed scanning.
Stromversorgung220–240 V AC50/60 Hz, single phase.
Luftversorgungsdruck0.4–0.6 MPaClean, dry air required.ISO 8573-1
Maschinengewicht4500 kgApproximate, depends on configuration.
Stellfläche (L×B×H)2500×2000×2800 mmIncludes stand and controller.
SchutzartIP54For control cabinet; machine base IP53.IEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Granitbasis Aluminiumbrücke Keramikführungen Edelstahlkomponenten

Komponenten / BOM

Components / BOM
  • Granitbasis
    Bietet vibrationsgedämpfte, thermisch stabile Grundlage
    Material: Naturgranit
  • Brückenstruktur
    Trägt das X-Achsen-Bewegungssystem und die Z-Achsen-Säule
    Material: Aluminiumlegierung
  • Lineare Wegmesssysteme
    Misst präzise die Position entlang jeder Achse
    Material: Glasmaßstab mit fotoelektrischem Abtaster
  • Tastkopf
    Erkennt Kontakt mit Werkstückoberflächen für Koordinatenmessungen
    Material: Rubin-Taststift mit Keramikschaft
  • Luftlagersystem
    Ermöglicht reibungsfreie Bewegung mit hoher Präzision und Wiederholgenauigkeit
    Material: Poröse Keramik mit Aluminiumgehäuse
  • Drehtisch
    Ermöglicht Mehr-Achsen-Messungen durch Drehen von Werkstücken
    Material: Edelstahl mit Präzisionslagern
  • motorisiertes Achssystem
    Treibt die Sonde unter Programmsteuerung entlang X, Y und Z.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Piezokeramik-Hysterese im Messkopfkopf übersteigt 0,15% Nichtlinearität bei 50 N Kontaktkraft Messkopftasterauslenkungsfehler, der sich als 3σ=2,1 µm sphärische Messabweichung fortpflanzt Differenzkapazitätssensor-Rückkopplungsschleife mit 0,01 pF Auflösung, die piezoelektrisches Kriechen kompensiert
Luftlagerdruckabfall unter 4 bar verursacht 0,8 µm hydrodynamischen Filmkollaps Granitführung Haft-Gleit-Reibung erzeugt 15 nm Positionshysterese pro 100 mm Verfahrweg Dual-redundante Zentrifugalkompressoren mit 0,1 bar Druckregelung und 5 µm Partikelfiltration

Technische Bewertung

Betriebsbereich
Betriebsbereich
20-25°C Umgebungstemperatur, 45-55% relative Luftfeuchtigkeit, 0,5-1,0 m/s² Vibrationsgrenze, 0,1-0,3 µm Positioniergenauigkeit
Belastungs- und Ausfallgrenzen
Thermische Ausdehnung übersteigt 15 µm/m·K Koeffizient, Granitbasisverformung über 2 Bogensekunden Ebenheitsabweichung, Laserinterferometer-Wellenlängenstabilitätsverschlechterung unter 0,02 ppm
Differenzielle thermische Ausdehnung zwischen Granitbasis (α=8×10⁻⁶/K) und Stahlführungen (α=12×10⁻⁶/K) verursacht Messdrift; Abbe-Fehler durch Winkelabweichung nach dem Sinusfehlerprinzip Δ=θ×L, wobei θ>5 µrad
Fertigungskontext
Präzisions-Industrie-Koordinatenmessmaschine wird innerhalb von Herstellung von Mess-, Prüf-, Navigations- und Steuerungsgeräten nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

CMM 3D Measuring Machine Dimensional Measurement System Metrology Machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nicht spezifiziert
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:15-25°C (59-77°F) mit ±1°C Stabilität
Montage- und Anwendungskompatibilität
Luftfahrtkomponenten (Aluminium-/Titanlegierungen)Automobil-Motorblöcke (Gusseisen/Aluminium)Medizinische Implantate (Edelstahl/Keramik)
Nicht geeignet: Hochvibrationsumgebungen in der Nähe von schweren Maschinen oder Schmiedepressen
Auslegungsdaten
  • Maximale Bauteilabmessungen (X,Y,Z-Bewegungsanforderungen)
  • Erforderliche Messunsicherheit (ISO 10360-2-Spezifikation)
  • Bauteilmaterial/Gewicht (Maschinenlastkapazität und Messkopfauswahl)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Messkopf-Kalibrierungsdrift
Ursache: Kumulierter Verschleiß an Messkopftastern durch wiederholten Kontakt, thermische Ausdehnung/Schrumpfung von Messkopfteilen oder Kontamination, die die Tasterspitzengeometrie beeinflusst, was zu ungenauen Messungen führt.
Lineare Achsenpositionierungsfehler
Ursache: Verschleiß oder Kontamination in Linearführungen/Kugelgewindetrieben, Verschlechterung von Messgeber-Rückmeldesystemen oder Fehlausrichtung aufgrund thermischer Effekte oder mechanischer Stöße, was zu Positionsungenauigkeiten führt.
Wartungsindikatoren
  • Hörbare Schleif- oder Ruckgeräusche während der Achsenbewegung, die auf potenziellen Lagerausfall oder Kontamination in Antriebsmechanismen hinweisen.
  • Visuelle Anwesenheit von übermäßigem Partikelstaub oder Ölnebel um Führungen oder den Messbereich, was auf Dichtungsversagen oder Kontaminationseintritt hindeutet.
Technische Hinweise
  • Strikte Umgebungskontrollen implementieren: stabile Temperatur (±1°C) und Luftfeuchtigkeit (40-60% rF) aufrechterhalten, vibrationsisolierte Fundamente verwenden und Reinraum-Luftfiltration gewährleisten, um thermischen Drift und Kontamination zu minimieren.
  • Proaktiven Kalibrierungs- und Verifizierungsplan mit zertifizierten Prüfkörpern etablieren, gekoppelt mit regelmäßiger vorbeugender Wartung von Führungen, Messköpfen und Rückmeldesystemen, um Abweichungen zu erkennen und zu korrigieren, bevor sie die Messintegrität beeinträchtigen.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 10360-2:2010 - Koordinatenmesstechnik - Leistungsbeurteilung von KoordinatenmessmaschinenISO 10360-2:2009 - Annahme- und Wiederholprüfungen für Koordinatenmessmaschinen (KMMs)ANSI/ASME B89.4.10360.2 - Leistungsbewertung von Koordinatenmessmaschinen
Fertigungsgenauigkeit
  • Längenmessunsicherheit: ≤ (0,9 + L/350) µm, wobei L die Messlänge in mm ist
  • Tastfehler: ≤ 0,5 µm
Qualitätsprüfung
  • Volumetrische Genauigkeitsverifikation mit kalibrierten Kugelstangen oder Stufendormalen
  • Wiederholgenauigkeitstest durch Mehrfachmessungen von Referenzprüfkörpern

Hersteller von Präzisions-Industrie-Koordinatenmessmaschine

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist das Messvolumen dieser KMM?

Das Messvolumen beträgt 1200×1000×800 mm (X×Y×Z). Dies definiert den maximalen Arbeitsraum für die Messung von Komponenten.

Was ist der maximale Antastfehler?

Der maximale Antastfehler beträgt ±0,002 μm gemäß ISO 10360-2. Dies gibt die Genauigkeit der Einzelpunkt-Tastung an.

Welche Umgebungsbedingungen sind für die angegebene Genauigkeit erforderlich?

Die Maschine arbeitet in einem Umgebungstemperaturbereich von 18–22°C, um die angegebene Genauigkeit zu erreichen, gemäß ISO 10360-2.

Wie hoch ist die Schutzart?

Der Schaltschrank hat die Schutzart IP54, während der Maschinensockel IP53 aufweist, gemäß IEC 60529. Dies zeigt den Schutz gegen Staub und Spritzwasser.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Mess-, Prüf-, Navigations- und Steuerungsgeräten

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Industrie-Koordinatenmessmaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Industrie-Koordinatenmessmaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Glasmaßstab für optische Encoder
Nächstes Produkt
Präzisions-Inertialmessmodul (IMU) Sensor
AngebotChat