Strukturierte Fertigungsdaten · 2026

Karosserieblech-Stanzpresse

Auf Basis strukturierter CNFX-Herstellerprofile wird Karosserieblech-Stanzpresse im Bereich Herstellung von Kraftfahrzeugen anhand von Presskraft bis Hublänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Karosserieblech-Stanzpresse wird durch die Baugruppe aus Hydraulikzylinder und Pressenbett beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

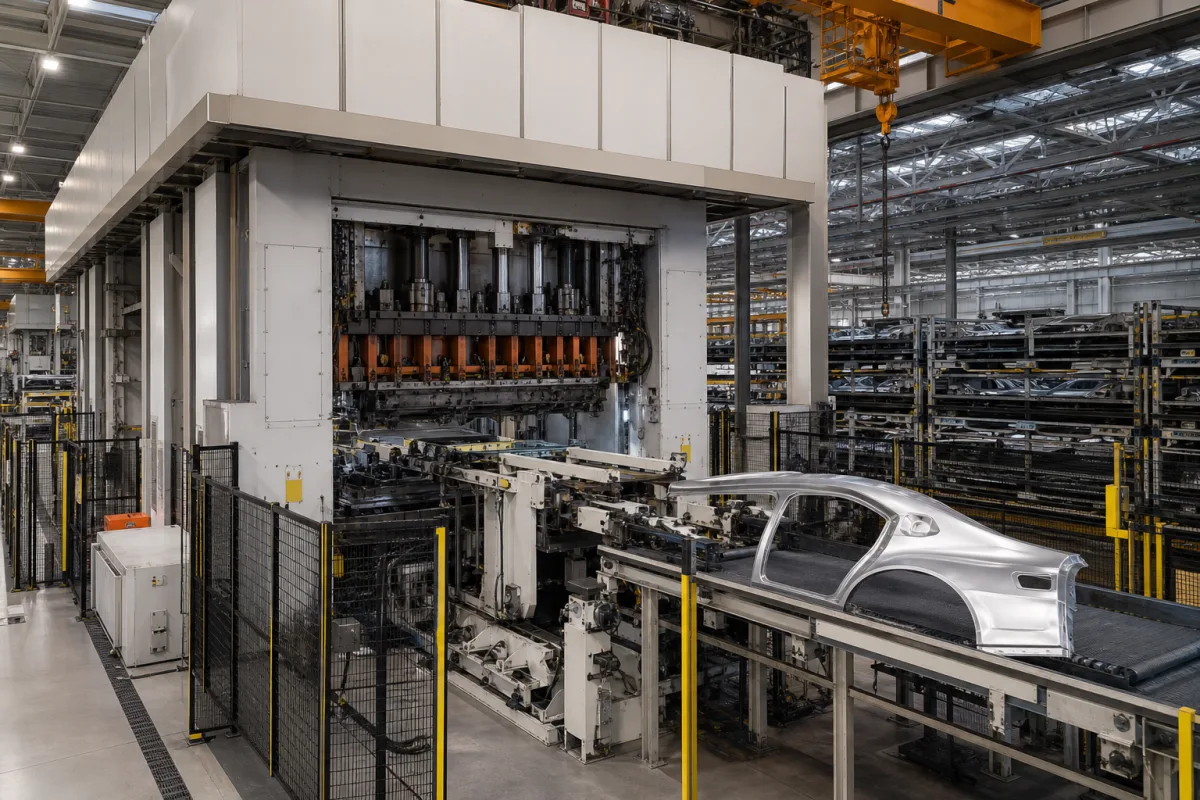
Die Karosserieblech-Stanzpresse ist eine schwere industrielle Hydraulikpresse, die speziell für das Stanzen von Karosserieteilen wie Türen, Motorhauben, Kotflügeln und Dachsegmenten entwickelt wurde.

Karosserieblech-Stanzpresse in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Karosserieblech-Stanzpresse ist eine schwere industrielle Hydraulikpresse, die speziell für das Stanzen von Karosserieteilen wie Türen, Motorhauben, Kotflügeln und Dachsegmenten entwickelt wurde. Sie nutzt hydraulischen Druck, um Blechzuschnitte in präzise Formwerkzeuge zu pressen und komplexe dreidimensionale Formen mit gleichbleibender Maßgenauigkeit zu erzeugen. Diese Maschine ist in der Automobilfertigung unerlässlich, um Karosseriekomponenten in hohen Stückzahlen mit engen Toleranzen und glatten Oberflächen herzustellen, die für die Fahrzeugmontage erforderlich sind.

Die Presse arbeitet, indem sie kontrollierten hydraulischen Druck auf einen Stößel ausübt, der sich vertikal bewegt und Blech zwischen oberem und unterem Werkzeug presst, wodurch das Material dauerhaft in die gewünschte Form verformt wird. Die Werkzeuge sind präzisionsgefertigt, um die gewünschte Geometrie zu erzielen. Der Prozess gewährleistet wiederholbare Teilequalität, was für die Serienproduktion entscheidend ist.

Zu den wichtigsten Spezifikationen gehören eine Presskraft von 2000–5000 Tonnen, ein Hub von 500–1000 mm, eine Pressgeschwindigkeit von 10–30 Hüben pro Minute und Tischgrößen von 2000×1500 mm bis 4000×2500 mm. Die Einbauhöhe beträgt 800–1200 mm, die Motorleistung 90–250 kW und der Betriebsdruck 25–31,5 MPa. Die Positioniergenauigkeit beträgt ±0,05 mm und die Wiederholgenauigkeit ±0,02 mm. Die elektrische Versorgung ist 380 V AC ±10 % (IEC 60038), die Betriebstemperatur 5–40 °C und der Schutzgrad IP54–IP65 (IEC 60529). Das Rahmenmaterial ist Q235–Q345-Stahl (GB/T 700), und das Maschinengewicht liegt zwischen 30 und 80 Tonnen.

Diese Presse wird in Automobilwerken eingesetzt, um Karosserieteile mit hoher Präzision und Oberflächenqualität herzustellen. Sie eignet sich für die Serienproduktion von Türen, Motorhauben, Kotflügeln und Dachsegmenten. Die Maschine erfordert ein solides Fundament und eine ordnungsgemäße Installation, um ihr Gewicht und die dynamischen Kräfte zu bewältigen. Die Wartung umfasst die regelmäßige Überprüfung der Hydraulikdichtungen, des Hydraulikölzustands und der Werkzeugausrichtung. Störsignale sind reduzierte Presskraft, inkonsistente Teilemaße oder Hydrauliklecks. Überprüfen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Hydraulikzylinder üben kontrollierten Druck auf einen Stößel aus, der Blech zwischen oberem und unterem Werkzeug presst, um das Material dauerhaft in die gewünschte Form zu verformen. Der Stößel bewegt sich vertikal innerhalb eines Hubs von 500–1000 mm, und die Presse arbeitet mit 10–30 Hüben pro Minute. Das Hydrauliksystem arbeitet mit 25–31,5 MPa und liefert die erforderliche Kraft (2000–5000 Tonnen), um hochfesten Stahl zu formen. Die Werkzeuge sind präzise ausgerichtet, um Maßgenauigkeit zu gewährleisten, mit einer Positioniergenauigkeit von ±0,05 mm und einer Wiederholgenauigkeit von ±0,02 mm. Der Prozess wird gesteuert, um eine gleichbleibende Teilequalität und Werkzeugausrichtung zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Presskraft2000–5000 TonnenMaximale Presskraft
Hublänge500–1000 mmMaximale Stößelwegstrecke
Hubgeschwindigkeit10–30 Hübe/minMaximale Betriebszyklen pro Minute
Bauraum2000×1500–4000×2500 mmArbeitsbereichsabmessungen (Breite x Tiefe)
Schließhöhe800–1200 mmAbstand zwischen Tisch und Stößel im unteren Totpunkt
Motorleistung90–250 kWNennleistung des Haupt-Hydraulikpumpenmotors
Betriebsdruck25–31.5 MPaHydraulic system pressure; affects force and speed.
Positioniergenauigkeit±0.05 mmEnsures consistent part quality and die alignment.
Wiederholgenauigkeit±0.02 mmCritical for high-volume production consistency.
Stromversorgung380±10% V ACThree-phase; voltage tolerance for industrial grid.IEC 60038
Betriebstemperatur5–40 °CHydraulic oil viscosity and seal performance.
SchutzartIP54–IP65Protection against dust and water for industrial environment.IEC 60529
RahmenmaterialQ235–Q345Steel grade for welded frame; higher grade for higher tonnage.GB/T 700
Maschinengewicht30–80 tAffects foundation and installation requirements.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Stahl Gehärteter Werkzeugstahl Hydraulikdichtungen

Komponenten / BOM

Components / BOM
  • Hydraulikzylinder
    Übt eine Abwärtskraft aus, um Blech zu verformen
    Material: Vergüteter Stahl
  • Pressenbett
    Unterstützt das Untergesenk und bietet eine stabile Arbeitsfläche
    Material: Hochfester Stahl
  • Hydraulikaggregat
    Erzeugt und regelt den Hydraulikdruck für den Kolbenbetrieb
    Material: Stahlgehäuse mit Hydraulikkomponenten
  • Ziehkissen-System
    Bietet kontrollierten Druck für das Niederhalterblech während des Umformvorgangs
    Material: Stahl mit pneumatischen/hydraulischen Komponenten
  • Bedienfeld
    Bedienerschnittstelle zur Parametereinstellung und Betriebsüberwachung
    Material: Stahlgehäuse mit elektronischen Bauteilen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitsverunreinigung mit Partikeln >15 μm Servoventil-Spulenklemmung verursacht Positionsfehler >0,1 mm Installation einer 10 μm Absolut-Filtration mit Differenzdrucküberwachung bei 0,3 bar
Plattenparallelitätsabweichung >0,05 mm/m Ungleichmäßige Blechdickenverteilung überschreitet ±0,15 mm Toleranz Implementierung eines Laserausrichtungssystems mit 0,01 mm Auflösung und automatischer Unterlegscheiben-Nachstellung

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-25 MPa Hydraulikdruck, 0,5-2,5 mm/s Stößelgeschwindigkeit, 20-80°C Hydrauliköltemperatur
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 30 MPa verursacht Dichtungsextrusion, Stößelgeschwindigkeit unter 0,3 mm/s induziert Metallrückfederung >5%, Öltemperatur über 90°C reduziert Viskosität unter 10 cSt
Dichtungsversagen tritt durch Extrusion auf, wenn der Druck die Materialstreckgrenze überschreitet (30 MPa > 25 MPa FKM-Dichtungsstreckgrenze), thermischer Abbau von Hydrauliköl folgt der Arrhenius-Gleichung mit Aktivierungsenergie 85 kJ/mol
Fertigungskontext
Karosserieblech-Stanzpresse wird innerhalb von Herstellung von Kraftfahrzeugen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

automotive stamping press body panel press sheet metal forming press hydraulic stamping machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 500 bar (Systemdruck)
Weitere Spezifikationen:Volumenstrom: 200-800 L/min, Hubweg: 500-1500 mm, Presskraft: 500-3000 Tonnen
Betriebstemperatur:10°C bis 40°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Kaltgewalzte Stahlbleche (0,5-2,0 mm)Aluminiumlegierungsbleche (5000/6000er Serie)Feuerverzinkte Stahlbleche
Nicht geeignet: Korrosive Salzwasserumgebungen (beschleunigt den Abbau des Hydrauliksystems)
Auslegungsdaten
  • Erforderliche Umformkraft (basierend auf Materialstreckgrenze und Bauteilgeometrie)
  • Maximale Feinblech-Rohlinggröße (Länge x Breite)
  • Produktionsrate (Hübe pro Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ausfall der Hydraulikzylinderdichtung
Ursache: Verunreinigung des Hydrauliköls mit Metallpartikeln durch Verschleiß oder unzureichende Filtration, was zu abrasivem Schaden und Leckagen führt
Stößelfehlausrichtung und Lagerverschleiß
Ursache: Ungleichmäßige Belastung während der Stanzvorgänge, die zu übermäßigen Seitenlasten führt, oft aufgrund falscher Werkzeugeinrichtung oder verschlissener Führungskomponenten
Wartungsindikatoren
  • Ungewöhnliche Klopf- oder Schleifgeräusche während des Pressenhubzyklus
  • Sichtbare Hydraulikölleckagen an Zylindern oder übermäßiger Ölnebel im Pressenbereich
Technische Hinweise
  • Einführung eines proaktiven Hydrauliköl-Analyseprogramms mit regelmäßiger Partikelzählung und Feuchtigkeitsprüfung, um Verunreinigungen vor Bauteilschäden zu erkennen
  • Etablierung eines Laserausrichtungs-Verifizierungsplans für Pressenstößel und Pressentisch, um parallelen Betrieb sicherzustellen und ungleichmäßige Belastung von Lagern und Führungen zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 12100:2010 - Sicherheit von MaschinenANSI B11.1 - Mechanische KraftpressenDIN 5510-2:2009 - Brandschutz in Schienenfahrzeugen (für Pressenkomponenten)
Fertigungsgenauigkeit
  • Parallelität von Schlitten zu Pressentisch: 0,02 mm pro 300 mm
  • Hubwiederholgenauigkeit: +/-0,01 mm
Qualitätsprüfung
  • Statischer Lastdurchbiegungstest
  • Hydrauliksystem-Druckabfalltest

Hersteller von Karosserieblech-Stanzpresse

2 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

BEIHUITE Machinery Manufacturing Technology Co., Ltd. (PDH)
· CN
Fertigt außerdem: Hydraulic Forging Press、Hydraulic Press、Industrial Presses und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “630T Car Body Panel Press”
Quellseite ansehen ↗ pdhpress.com · geprüft am 2026-09-10
World Group
· CN
Fertigt außerdem: Hydraulic Press
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Automotive Stamping Press”
Quellseite ansehen ↗ worldgroupmachine.com · geprüft am 2026-09-07

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Materialien können mit dieser Presse geformt werden?

Die Presse ist zum Formen von Blechzuschnitten, typischerweise aus hochfestem Stahl, zu Karosserieteilen ausgelegt. Die spezifische Materialgüte und -dicke müssen mit dem Hersteller basierend auf der Werkzeugkonstruktion und den geforderten Teileeigenschaften bestätigt werden.

Wie hoch ist der Presskraftbereich?

Die Presskraft reicht von 2000 bis 5000 Tonnen, je nach Modell. Die erforderliche Presskraft hängt von der Teilegröße, der Materialfestigkeit und der Komplexität der Form ab. Verifizieren Sie die genaue Kraft für Ihre Anwendung mit dem Lieferanten.

Welche Anforderungen an die elektrische Versorgung gibt es?

Die Presse benötigt eine Drehstromversorgung von 380 V AC ±10 % gemäß IEC 60038. Die Motorleistung liegt zwischen 90 und 250 kW. Stellen Sie sicher, dass die elektrische Anlage Ihres Standorts diese Anforderungen erfüllt, und konsultieren Sie den Hersteller für spezifische Installationsdetails.

Wie wird die Positioniergenauigkeit aufrechterhalten?

Die Presse erreicht eine Positioniergenauigkeit von ±0,05 mm und eine Wiederholgenauigkeit von ±0,02 mm durch präzise hydraulische Steuerung und eine starre Rahmenkonstruktion. Regelmäßige Kalibrierung und Wartung der Hydraulikkomponenten sowie die Werkzeugausrichtung sind entscheidend, um diese Toleranzen einzuhalten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Kraftfahrzeugen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Karosserieblech-Stanzpresse

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Karosserieblech-Stanzpresse?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automobil-Endmontagesystem
Nächstes Produkt
Modulares Fahrzeugchassis-Montagesystem
AngebotChat