Strukturierte Fertigungsdaten · 2026

Zentralsteuerungssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Zentralsteuerungssystem im Bereich Kraftfahrzeugherstellung anhand von Nennleistung bis Versorgungsspannung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Zentralsteuerungssystem wird durch die Baugruppe aus Industrie-PC/Steuerung und Mensch-Maschine-Schnittstelle (MMS) Bedienfeld beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das Zentralsteuerungssystem ist die zentrale Befehls- und Überwachungseinheit des intelligenten Roboter-Rohbau-Montagesystems und koordiniert alle Roboter- und Automatisierungsfunktionen.

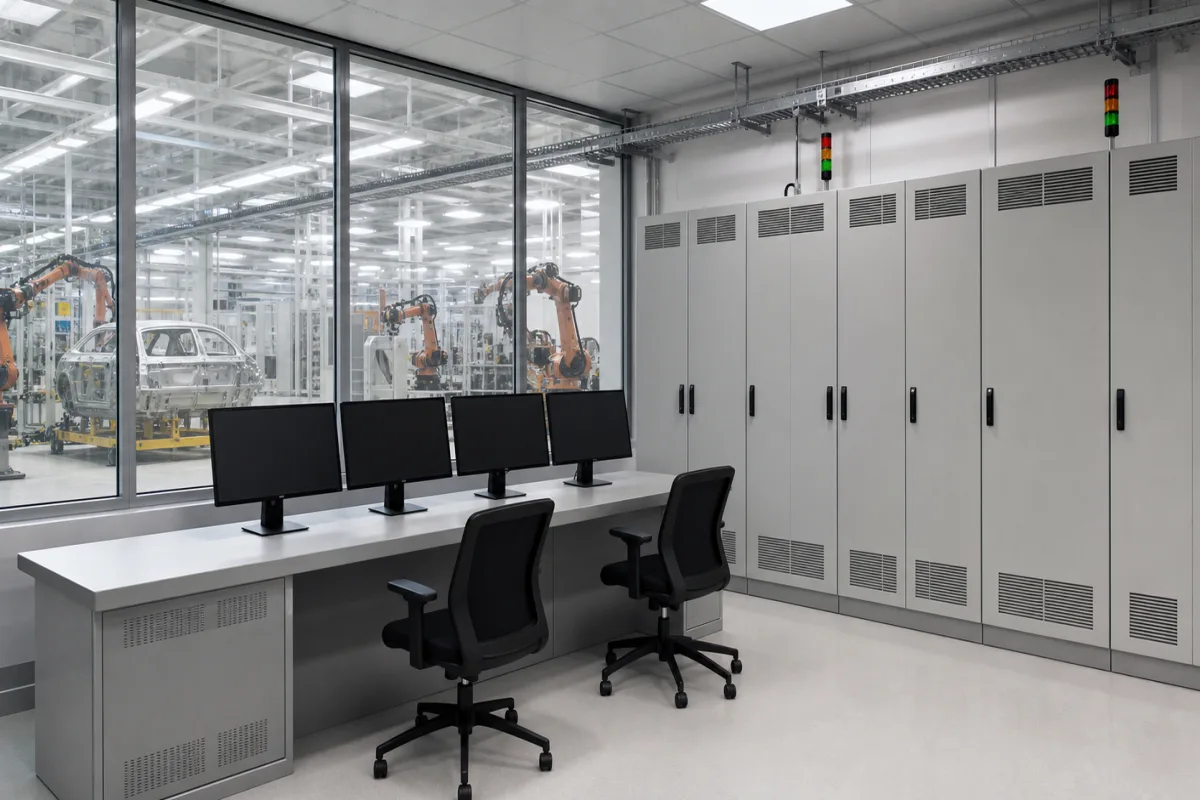
Zentralsteuerungssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Innerhalb des intelligenten Roboter-Rohbau-Montagesystems dient das Zentralsteuerungssystem als primärer Supervisory-Control-and-Data-Acquisition-Hub (SCADA). Es integriert Robotersteuerungen, Vision-Systeme, SPS und Sicherheitssysteme, um die präzise Montage von Fahrzeugkarosseriestrukturen zu orchestrieren. Es verwaltet die Arbeitsablaufsequenzierung, Echtzeit-Prozessüberwachung, Fehlerbehandlung, Datenprotokollierung und die Kommunikation mit übergeordneten Manufacturing-Execution-Systemen (MES). Das System arbeitet mit einer hierarchischen Steuerungsarchitektur. Es empfängt Produktionsaufträge und Montagepläne, zerlegt sie in ausführbare Aufgaben und sendet Befehle an untergeordnete Roboter- und Gerätesteuerungen über industrielle Kommunikationsprotokolle (z. B. EtherCAT, PROFINET). Es überwacht kontinuierlich Sensorfeedback und Maschinenstatus, wendet Steuerungslogik an, um Prozessparameter aufrechtzuerhalten, Operationen zu synchronisieren und bei Abweichungen Korrekturmaßnahmen oder Alarme auszulösen. Das System ist in einem industrietauglichen Gehäuse (Stahl/Aluminium) untergebracht und enthält elektronische Komponenten wie Leiterplatten, Prozessoren und Speicher. Zu den wichtigsten Parametern gehören: Nennleistung 5–15 kW (abhängig von der Anzahl der gesteuerten Achsen), Versorgungsspannung 380–480 V AC (Drehstrom, 50/60 Hz, gemäß IEC 60038), Steuerzykluszeit 1–10 ms (schneller für Hochgeschwindigkeits-Servokoordination), Positioniergenauigkeit ±0,05 mm (für Roboterachsen, gemäß ISO 9283), Anzahl der gesteuerten Achsen 8–64 (skalierbar mit modularem I/O). Kommunikationsprotokolle umfassen PROFINET und EtherNet/IP (gemäß IEC 61158). Betriebstemperaturbereich 0–55 °C (Leistungsminderung über 45 °C, gemäß IEC 60068-2-1), Lagertemperatur -40–85 °C (gemäß IEC 60068-2-2), relative Luftfeuchtigkeit 10–95 % nicht kondensierend (gemäß IEC 60068-2-78), Schutzart IP54–IP65 (gemäß IEC 60529). Gehäusematerial ist Edelstahl 304 (gemäß ASTM A240). Gewicht reicht von 50–200 kg, Abmessungen variieren von 600×800×300 mm bis 1200×2000×600 mm (B×H×T). Diese Werte sind Verzeichnisreferenzen und müssen für das spezifische Modell und die Anwendung mit dem Hersteller oder Lieferanten bestätigt werden.

Funktionsprinzip

Das System arbeitet mit einer hierarchischen Steuerungsarchitektur. Es empfängt Produktionsaufträge und Montagepläne, zerlegt sie in ausführbare Aufgaben und sendet Befehle an untergeordnete Roboter- und Gerätesteuerungen über industrielle Kommunikationsprotokolle (z. B. EtherCAT, PROFINET). Es überwacht kontinuierlich Sensorfeedback und Maschinenstatus, wendet Steuerungslogik an, um Prozessparameter aufrechtzuerhalten, Operationen zu synchronisieren und bei Abweichungen Korrekturmaßnahmen oder Alarme auszulösen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennleistung5–15 kWDepends on number of controlled axes
Versorgungsspannung380–480 V AC3-phase, 50/60 HzIEC 60038
Regelzykluszeit1–10 msFaster for high-speed servo coordination
Positioniergenauigkeit±0.05 mmFor robotic axesISO 9283
Anzahl der Achsen8–64 AchsenScalable with modular I/O
KommunikationsprotokollPROFINET, EtherNet/IPReal-time fieldbusIEC 61158
Betriebstemperatur0–55 °CDerating above 45°CIEC 60068-2-1
Lagertemperatur-40–85 °CNon-condensingIEC 60068-2-2
Relative Luftfeuchtigkeit10–95 %Non-condensingIEC 60068-2-78
SchutzartIP54–IP65Higher for harsh environmentsIEC 60529
GehäusematerialStainless steel 304Corrosion resistantASTM A240
Gewicht50–200 kgDepends on configuration
Abmessungen (B×H×T)600×800×300 – 1200×2000×600 mmCabinet size varies

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Elektronische Komponenten (Leiterplatten, Prozessoren, Speicher) Industriegehäuse (Stahl/Aluminium) Verkabelung und Steckverbinder

Komponenten / BOM

Components / BOM
  • Industrie-PC/Steuerung
    Führt die Kernsteuerungssoftware aus, betreibt das Echtzeitbetriebssystem und verarbeitet Algorithmen zur Koordination und Entscheidungsfindung.
    Material: Elektronische Bauteile (Silizium, Leiterplatte)
  • Mensch-Maschine-Schnittstelle (MMS) Bedienfeld
    Bietet die grafische Schnittstelle für Bediener zur Überwachung des Systemstatus, Eingabe von Befehlen, Anzeige von Störmeldungen und Zugriff auf Produktionsdaten.
    Material: Berührungsempfindliches Glas, Kunststoff-/Metallblende
  • Kommunikationsschnittstellenmodule
    Hardwaremodule (Karten, Gateways), die die Kommunikation mit Robotern, Sensoren, Aktoren und anderen Teilsystemen über verschiedene industrielle Protokolle ermöglichen.
    Material: Elektronische Bauteile, Steckverbinder
  • Stromversorgungseinheit
    Wandelt eingehende Wechselstromversorgung in stabile Gleichspannungen für die interne Elektronik um und bietet Netzfilterung.
    Material: Elektronische Bauteile (Transformatoren, Kondensatoren), Metallgehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Gegen-EMK von Servomotor-Verzögerung ohne regenerative Bremsung DC-Zwischenkreiskondensator-Überspannung über 450 VDC verursacht dielektrischen Durchschlag Aktiver Netzeingangsgleichrichter mit 400 VDC Klemmspannung und 10 kJ regenerativer Energieabsorptionskapazität
Zyklische thermische Belastung durch 1000 W/m² Wärmestromdichte von benachbarten Leistungselektroniken Lötstellenermüdungsrissbildung nach 5000 thermischen Zyklen zwischen 25°C und 85°C Thermisch ausgleichendes Kupfer-Invar-Kupfer-Substrat mit 6 ppm/°C CTE und Unterfüllungsverkapselung

Technische Bewertung

Betriebsbereich
Betriebsbereich
24-28 VDC bei 15-20 A, 0-50°C Umgebungstemperatur, 20-80 % relative Luftfeuchtigkeit nicht kondensierend
Belastungs- und Ausfallgrenzen
Spannungsabfall unter 21,6 VDC für >100 ms, Temperaturüberschreitung von 60°C für >30 Minuten, Luftfeuchtigkeit >85 % r.F. für >1 Stunde
Thermisches Durchgehen von Halbleitersperrschichten bei >125°C Sperrschichttemperatur, Elektrolytverdampfung in Elektrolytkondensatoren bei >105°C Gehäusetemperatur, Elektromigration von Kupferleitbahnen bei Stromdichte >10^6 A/cm²
Fertigungskontext
Zentralsteuerungssystem wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (elektronisches Steuerungssystem)
Durchflussrate:N/A (elektronisches Steuerungssystem)
Betriebstemperatur:0°C bis 50°C (Betrieb), -20°C bis 70°C (Lagerung)
Montage- und Anwendungskompatibilität
Industrie-Ethernet-Protokolle (PROFINET, EtherNet/IP)SPS-basierte AutomatisierungsumgebungenRobotersteuerungsschnittstellen (ROS, proprietäre Roboter-APIs)
Nicht geeignet: Hochvibrationsumgebungen (>5g RMS) ohne zusätzliche Isolierung
Auslegungsdaten
  • Anzahl der zu steuernden Roboterachsen
  • Erforderliche Gesamtzahl der Ein-/Ausgangspunkte
  • Erforderlicher Datendurchsatz (Netzwerkbandbreite)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kommunikationsprotokollausfall
Ursache: Netzwerküberlastung, elektromagnetische Störungen oder Protokollstack-Korruption führen zu Datenpaketverlust oder Fehlinterpretation zwischen Steuerungseinheiten und Feldgeräten.
Netzteilverschlechterung
Ursache: Spannungsschwankungen, Oberschwingungsverzerrung oder Kondensatoralterung in Stromverteilungseinheiten verursachen intermittierende Abschaltungen oder Logikfehler in Steuerungsmodulen.
Wartungsindikatoren
  • Unbefohlene Aktor-Bewegungen oder sprunghafte Prozessvariablen-Anzeigen auf HMI-Bildschirmen
  • Hörbares Überschlagen oder Brummen aus Elektroschränken, begleitet von brennendem Isoliergeruch
Technische Hinweise
  • Implementierung redundanter Lichtwellenleiter-Kommunikationsringe mit automatischer Failover-Umschaltung, um kritischen Steuerungsverkehr von Werksnetzstörungen zu isolieren
  • Installation aktiver Oberschwingungsfilter und Online-USV-Systeme mit geplanten Kondensatorbanktests, um die Netzqualität gemäß IEC 61000-3-2 Normen zu halten

Konformität und Fertigungsnormen

Referenznormen
IEC 61508 Funktionale Sicherheit elektrischer/elektronischer/programmierbarer elektronischer sicherheitsbezogener SystemeUL 508A Industrielle Steuerschränke
Fertigungsgenauigkeit
  • Gehäusedimensionstoleranz: +/- 1,5 mm
  • Anzugsmoment elektrischer Anschlüsse: +/- 10 % des spezifizierten Wertes
Qualitätsprüfung
  • Funktionale Sicherheitsverifizierungsprüfung (IEC 61508)
  • Umweltbelastungstest (Temperatur/Feuchtigkeit/Vibration)

Hersteller von Zentralsteuerungssystem

3 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Guangzhou Tech-Long Packaging Machinery Co., Ltd.
Guangzhou · CN
Gegründet 1998380 technical engineers Mitarbeiter
Fertigt außerdem: Blow Molding Machine、Filling Machine、Labeling Machine und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Quellseite ansehen ↗ tech-long.com · geprüft am 2026-08-18
DELIECN
· CN
Fertigt außerdem: Central Control System (WMS)、Control System、API Interface und 1 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “3D Visualization Central Control System”
Quellseite ansehen ↗ deliecn.com · geprüft am 2026-08-28
Gonsin Conference Equipment Co., LTD.
Foshan · CN
Fertigt außerdem: Conference Audio and Video System、Power Amplifier、Control System
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Central Control System”
Quellseite ansehen ↗ gonsin.com · geprüft am 2026-09-15

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->
Automatisiertes Anhänger-Montagesystem

Integrierte Produktionslinie für die automatisierte Montage von Anhänger- und Sattelanhängerstrukturen

Spezifikationen ansehen ->

Häufige Fragen

Welche Rolle spielt das Zentralsteuerungssystem in einer Rohbau-Montagelinie?

Es fungiert als Supervisory-Control-and-Data-Acquisition-Hub (SCADA) und koordiniert Robotersteuerungen, Vision-Systeme, SPS und Sicherheitssysteme, um die präzise Montage von Fahrzeugkarosseriestrukturen zu verwalten. Es übernimmt die Arbeitsablaufsequenzierung, Echtzeitüberwachung, Fehlerbehandlung und Datenprotokollierung.

Welche Kommunikationsprotokolle unterstützt das Zentralsteuerungssystem?

Laut Verzeichnisreferenz unterstützt es PROFINET und EtherNet/IP, die Echtzeit-Feldbusprotokolle gemäß IEC 61158 sind. Die tatsächliche Protokollkonfiguration sollte für das spezifische Modell mit dem Hersteller verifiziert werden.

Was sind die typischen Betriebstemperatur- und Feuchtigkeitsbereiche?

Das Verzeichnis listet eine Betriebstemperatur von 0–55 °C (mit Leistungsminderung über 45 °C) und eine Lagertemperatur von -40–85 °C auf. Die relative Luftfeuchtigkeit beträgt 10–95 % nicht kondensierend. Diese Werte sind Referenzen und müssen für die tatsächliche Installation bestätigt werden.

Wie ist die Positioniergenauigkeit der gesteuerten Roboterachsen spezifiziert?

Die Positioniergenauigkeit ist mit ±0,05 mm für Roboterachsen angegeben, unter Bezugnahme auf ISO 9283. Dieser Wert ist eine Verzeichnisreferenz und sollte für die spezifische Systemkonfiguration und Anwendung mit dem Hersteller validiert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Zentralsteuerungssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Zentralsteuerungssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Zellüberwachungseinheit
Nächstes Produkt
Ziehkissen-System
AngebotChat