Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisierte Schweißstation im Bereich Herstellung von sonstigen Transportausrüstungen anhand von Nennlastkapazität bis Arbeitsbereich (X×Y×Z) eingeordnet.
Ein typisches Automatisierte Schweißstation wird durch die Baugruppe aus Roboter-Manipulator und Schweißstromquelle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Eine spezialisierte Roboterschweißeinheit innerhalb einer automatisierten Montagelinie für die Anhängerfertigung.
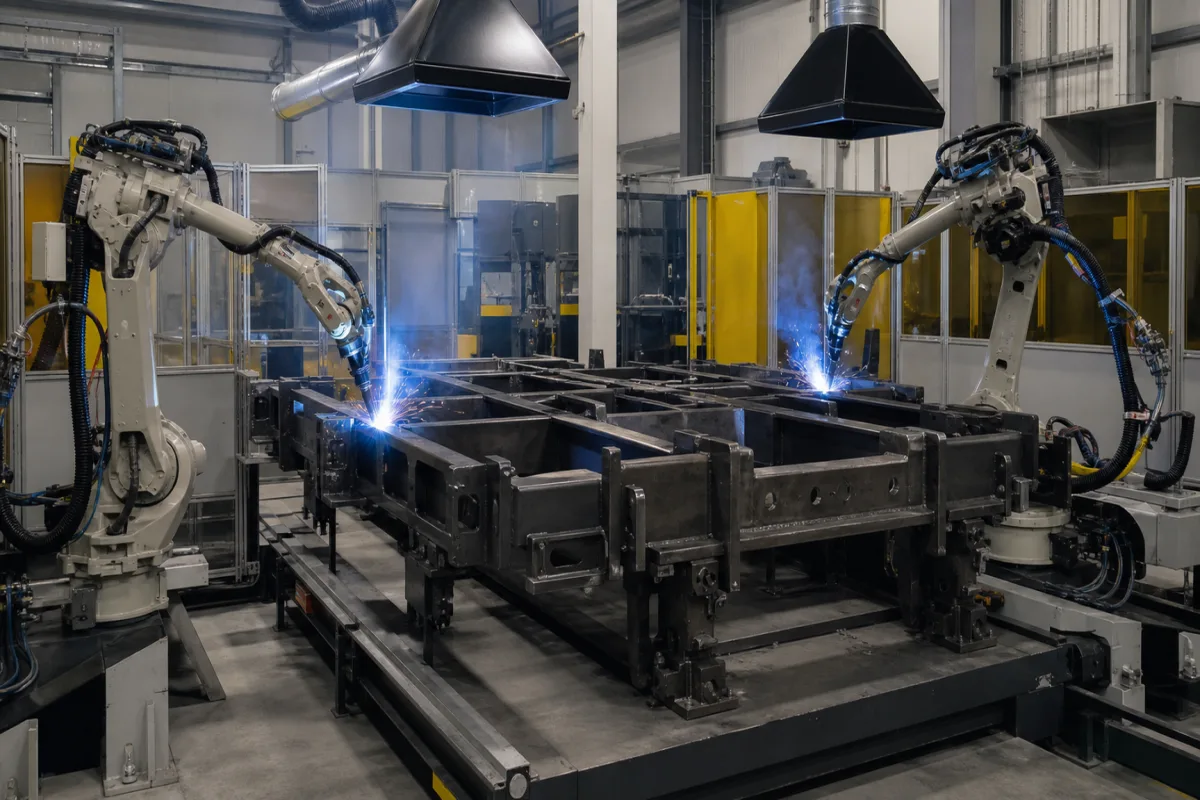
Die Station verwendet programmierbare Roboterarme mit Schweißbrennern, um vordefinierten Pfaden entlang der Anhängerbauteile zu folgen. Sie empfängt Bauteile von der Montagelinie, positioniert sie über Vorrichtungen und führt Schweißsequenzen (z. B. MIG/MAG-Schweißen) basierend auf CAD/CAM-Anweisungen aus. Sensoren überwachen Parameter wie Lichtbogenstabilität und Nahtverfolgung, wobei Steuerungen in Echtzeit für die Qualitätssicherung anpassen. Das System ist für die Integration in eine automatisierte Montagelinie ausgelegt, mit Schnittstellen für Materialhandhabung und Steuerungssysteme. Auswahlkriterien umfassen Werkstückabmessungen, Materialart und erforderliche Schweißqualität. Verifizierungsfragen sollten tatsächliche Lastkapazität, Arbeitsbereich und Einhaltung von Standards ansprechen. Wartungssignale umfassen Abweichungen in der Schweißqualität, erhöhte Zykluszeiten oder Fehlermeldungen von Sensoren. Fehlergrenzen werden durch die Betriebstemperatur- und Feuchtigkeitsgrenzen sowie die Schutzart definiert, außerhalb derer die Schweißqualität abnehmen oder die Elektronik beeinträchtigt werden kann.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Nennlastkapazität | 500–1000 kg | Maximum workpiece weight for the welding station. |
| Arbeitsbereich (X×Y×Z) | 3000×1500×1000 mm | Defines the maximum part size that can be welded. |
| Positioniergenauigkeit | ±0.1 mm | Ensures consistent weld seam placement.ISO 9283 |
| Wiederholgenauigkeit | ±0.05 mm | Critical for multi-pass welding.ISO 9283 |
| Nennschweißstrom | 350–500 A | For MIG/MAG welding of steel structures.IEC 60974-1 |
| Einschaltdauer | 60–100 % | At rated current; higher for continuous production.IEC 60974-1 |
| Stromversorgung | 380 V AC ±10%, 50 Hz | Three-phase; other voltages on request.IEC 60038 |
| Betriebstemperatur | 0–40 °C | Outside this range, welding quality may degrade. |
| Relative Luftfeuchtigkeit | 20–85 % | Non-condensing; higher humidity affects electronics. |
| Schutzart | IP54–IP65 | Protects against dust and water jets.IEC 60529 |
| Maschinengewicht | 3000–5000 kg | Includes robot, positioner, and enclosure. |
| Stellfläche (L×B) | 5000×4000 mm | Minimum floor space required for installation. |
| Geräuschpegel | 75–85 dB(A) | At 1 m distance; hearing protection may be needed.ISO 11202 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
| Betriebsdruck: | 0,5 bis 1,0 MPa (Schweißgasversorgung), 0,6 bis 0,8 MPa (Hydrauliksystem) |
| Weitere Spezifikationen: | Maximale Schweißgeschwindigkeit: 150 cm/min, Positionswiederholgenauigkeit: ±0,05 mm, Stromversorgung: 380-480V AC, 3-phasig, 50/60 Hz |
| Betriebstemperatur: | 5°C bis 40°C (Betriebsumgebung), -10°C bis 50°C (Lagerung) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Laut den Verzeichnisdaten ist die Station für Stahl und Aluminiumlegierung ausgelegt. Die tatsächliche Schweißbarkeit hängt jedoch vom spezifischen Schweißprozess und den Zusatzwerkstoffen ab. Bitte bestätigen Sie dies mit dem Hersteller für Ihre Anwendung.
Die aufgeführte Positioniergenauigkeit beträgt ±0,1 mm und die Wiederholgenauigkeit ±0,05 mm, jeweils gemäß ISO 9283. Diese Werte sind Referenzbereiche; die tatsächliche Leistung kann je nach Modell und Installation variieren. Bitte verifizieren Sie mit dem Lieferanten.
Die Station benötigt eine Drehstromversorgung von 380 V AC ±10%, 50 Hz, gemäß IEC 60038. Andere Spannungen sind auf Anfrage erhältlich, aber Sie sollten die Kompatibilität mit dem Hersteller prüfen.
Die Station arbeitet bei Temperaturen von 0 bis 40 °C und relativer Luftfeuchtigkeit von 20–85% (nicht kondensierend). Sie hat eine Schutzart von IP54–IP65 gemäß IEC 60529. Außerhalb dieser Bereiche kann die Schweißqualität abnehmen oder die Elektronik beeinträchtigt werden. Stellen Sie sicher, dass Ihre Einrichtung diese Bedingungen erfüllt.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.