Strukturierte Fertigungsdaten · 2026

Fahrgestellrahmen-Förderer

Auf Basis strukturierter CNFX-Herstellerprofile wird Fahrgestellrahmen-Förderer im Bereich Kraftfahrzeugherstellung anhand von Fördergeschwindigkeit bis Tragfähigkeit pro Palette eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Fahrgestellrahmen-Förderer wird durch die Baugruppe aus Antriebsmotor und Förderkette/-gurt beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

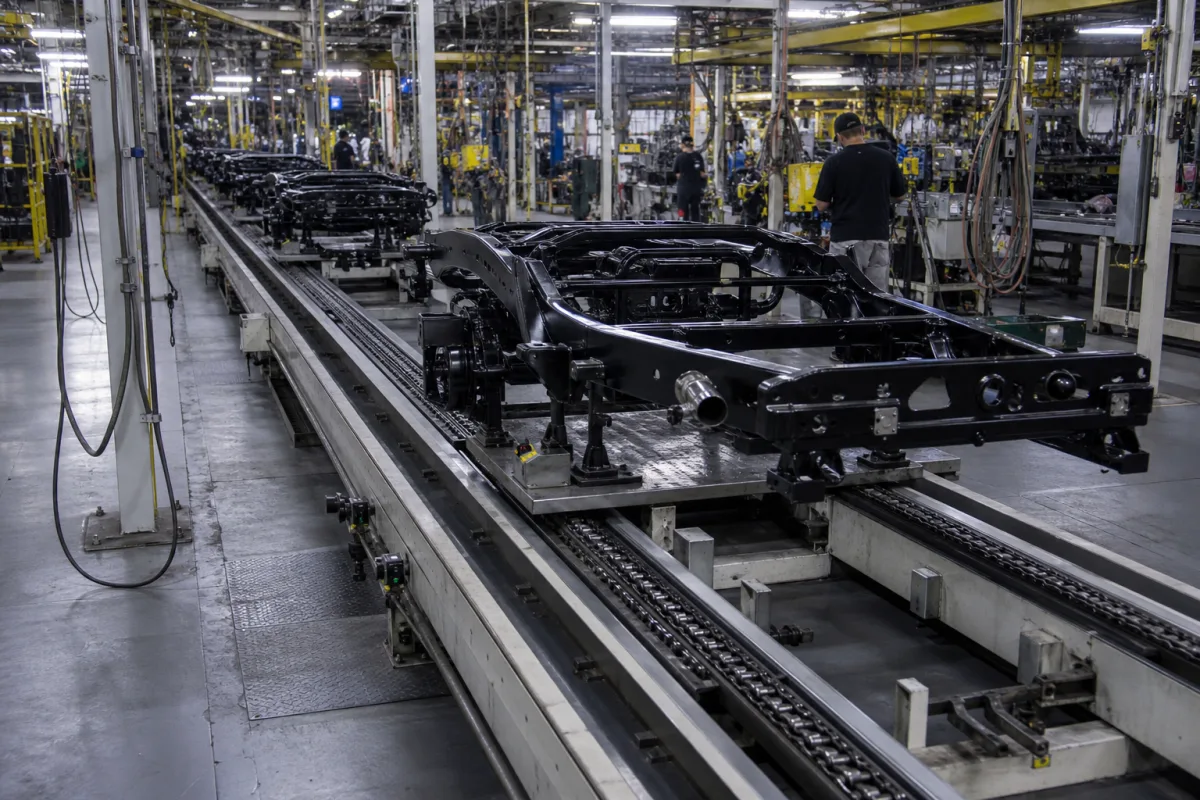
Ein spezielles Fördersystem zum Transport von Fahrgestellrahmen durch Montagestationen in der Automobilfertigung.

Fahrgestellrahmen-Förderer in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Fahrgestellrahmen-Förderer ist eine Komponente des modularen Fahrgestell-Montagesystems für Automobile. Er ist für die präzise Bewegung, Positionierung und den Transfer von Fahrzeug-Fahrgestellrahmen zwischen verschiedenen Montage-, Schweiß-, Prüf- und Endbearbeitungsstationen verantwortlich. Er gewährleistet einen kontinuierlichen Arbeitsfluss, erhält die korrekte Ausrichtung für Roboteroperationen und unterstützt den modularen Montageprozess, indem er Rahmen unterschiedlicher Größen und Gewichte mit hoher Präzision und Zuverlässigkeit handhabt. Der Förderer arbeitet typischerweise mit motorgetriebenen Ketten, Bändern oder Rollensystemen, die Fahrgestellrahmen entlang eines vorgegebenen Pfads bewegen. Er integriert Sensoren und speicherprogrammierbare Steuerungen (SPS), um Geschwindigkeit, Positionierung und Synchronisation mit anderen Montagelinienkomponenten zu steuern. Rahmen werden oft auf Paletten oder Vorrichtungen befestigt, die entlang der Förderstrecke fahren, mit Stopps oder Transfers an bestimmten Arbeitsstationen. Materialien umfassen Kohlenstoffstahl, Edelstahl, Aluminiumlegierung und hochfeste Polymere. Zu den wichtigsten Parametern gehören: Fördergeschwindigkeit (0,5–5 m/min), Lastkapazität pro Palette (500–2000 kg), Rahmenbreite (800–1500 mm), Positioniergenauigkeit (±1 mm), Betriebstemperatur (-10–50 °C), Stromversorgung (380 V AC ±10%, IEC 60038), Motorleistung (1,5–7,5 kW), Steuerspannung (24 V DC ±10%), Schutzart (IP54–IP65, IEC 60529), Geräuschpegel (≤75 dB(A) in 1 m Entfernung), Rahmenmaterial (Q235B, GB/T 700) und Förderhöhe (500–1200 mm). Diese Werte sind Referenzbereiche; modellspezifische Werte sind mit dem Hersteller zu verifizieren. Der Förderer ist integraler Bestandteil der modularen Montage und ermöglicht eine effiziente Produktion. Sein Design muss unterschiedliche Rahmengrößen und -gewichte berücksichtigen, und sein Steuerungssystem muss mit anderen Linienkomponenten integriert werden. Wartungssignale umfassen ungewöhnliche Geräusche, Vibrationen oder Positionierungsfehler. Fehlergrenzen umfassen Motorüberlastung, Sensorfehlfunktion oder strukturelle Ermüdung. Auswahlkriterien umfassen Rahmendimensionen, Gewicht, Taktzeit und Umgebungsbedingungen. Verifizierungsfragen sollten Lastkapazität, Geschwindigkeitsbereich, Genauigkeit und Einhaltung anwendbarer Normen bestätigen.

Funktionsprinzip

Der Förderer arbeitet mit motorgetriebenen Ketten, Bändern oder Rollen, um Fahrgestellrahmen entlang eines festgelegten Pfads zu bewegen. Sensoren und SPS steuern Geschwindigkeit, Positionierung und Synchronisation mit anderen Linienausrüstungen. Rahmen werden auf Paletten oder Vorrichtungen befestigt, die entlang der Strecke fahren, mit Stopps oder Transfers an bestimmten Arbeitsstationen. Das System passt die Geschwindigkeit an die Taktzeit an und nutzt Feedback für präzise Positionierung, was genaue Roboteroperationen ermöglicht.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Fördergeschwindigkeit0.5–5 m/minAdjustable to match assembly line takt time
Tragfähigkeit pro Palette500–2000 kgDepends on chassis frame weight and fixture
Rahmenbreite800–1500 mmMust accommodate maximum chassis width
Positioniergenauigkeit±1 mmRequired for robotic assembly stations
Betriebstemperatur-10–50 °COutside range may affect motor and sensor performance
Stromversorgung380 ±10% V ACThree-phase, 50 HzIEC 60038
Motorleistung1.5–7.5 kWDepends on load and speed requirements
Steuerspannung24 ±10% V DCFor PLC and sensors
SchutzartIP54–IP65Higher IP for dusty or wet environmentsIEC 60529
Geräuschpegel≤75 dB(A)At 1 m distance, per OSHA limits
RahmenmaterialQ235BCarbon steel, painted or galvanizedGB/T 700
Förderhöhe500–1200 mmAdjustable to ergonomic working height

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Edelstahl Aluminiumlegierung Hochfeste Polymere

Komponenten / BOM

Components / BOM
  • Antriebsmotor
    Liefert mechanische Leistung zum Bewegen des Förderbandsystems
    Material: Stahlgehäuse mit Kupferwicklungen
  • Förderkette/-gurt
    Transportiert Fahrgestellrahmen entlang des Montagebandwegs
    Material: Hochfester Stahl oder verstärkter Kunststoff
  • Rahmenaufnahme/Palette
    Sichert und stützt den Fahrgestellrahmen während des Transports
    Material: Stahl oder Aluminiumlegierung
  • Positionssensoren
    Erfasst die Rahmenposition und löst Stationsoperationen aus
    Material: Gehäuse aus Edelstahl mit elektronischen Bauteilen
  • Bedienfeld
    Beherbergt die SPS und die Schnittstelle zur Steuerung des Förderbetriebs
    Material: Stahlgehäuse mit elektronischen Bauteilen
  • Stationsanschläge
    Hält die Palette an jeder Arbeitsstation an, sodass der Rahmen in einer festen Position präsentiert wird.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Fehlausrichtung über 0,5 mm/m über 10 m Spannweite Kettenentgleisung und Antriebsritzelzahnbruch Laserausrichtungssystem mit 0,1 mm Auflösung und automatischer Spannungsanpassung
Angesammelte Metallpartikelkontamination über 5 g/m² auf Führungsschienen Erhöhter Reibungskoeffizient von 0,15 auf >0,35, der zu Motorüberlastung führt Integrierte Luftmesserreinigung bei 3 bar Druck mit HEPA-Filtration

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 500-2000 kg Tragfähigkeit, 20-40°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Strukturelle Streckgrenze bei 250 MPa Spannung, Lagerermüdungsgrenze bei 10^7 Zyklen, Motorthermoabschaltung bei 150°C Wicklungstemperatur
Hochzyklische Ermüdung durch zyklische Belastung bei 0,5 Hz Frequenz, thermische Ausdehnungsdifferenz zwischen Stahlrahmen (α=12×10^-6/°C) und Aluminiumführungen (α=23×10^-6/°C)
Fertigungskontext
Fahrgestellrahmen-Förderer wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (mechanisches System, nicht unter Druck)
Weitere Spezifikationen:Max. Tragfähigkeit: 5000 kg pro Fahrgestellrahmen, Geschwindigkeitsbereich: 0,1-2,0 m/min, Rahmenlängenbereich: 3-12 Meter
Betriebstemperatur:0°C bis 50°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Automobil-Fahrgestellrahmen (Stahl/Aluminium)Automobil-Teilbaugruppen (Achsen, Fahrwerkskomponenten)Schwere Industriekomponenten (Maschinengestelle, Strukturrahmen)
Nicht geeignet: Korrosive chemische Verarbeitungsumgebungen (Säurebäder, Galvaniklinien)
Auslegungsdaten
  • Fahrgestellrahmenabmessungen (Länge, Breite, Gewicht)
  • Erforderlicher Durchsatz (Einheiten pro Stunde)
  • Layout der Montagestationen und Übergabeanforderungen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung
Ursache: Zyklische Belastung durch Start-Stopp-Zyklen des Förderers und Materialgewichtsänderungen, die zu Spannungskonzentrationen an Schweißnähten oder strukturellen Diskontinuitäten führen
Korrosionsbedingte strukturelle Schwächung
Ursache: Exposition gegenüber Feuchtigkeit, Chemikalien oder Umgebungskontaminationen ohne geeignete Schutzbeschichtungen, beschleunigt durch abrasiven Materialabrieb
Wartungsindikatoren
  • Sichtbare Risse oder Verformungen in Rahmenschweißnähten oder Strukturbauteilen
  • Abnormale Vibrationen oder hörbares Knarren/Knarren während des Betriebs, das auf lockere Verbindungen oder strukturelle Beeinträchtigungen hinweist
Technische Hinweise
  • Regelmäßige zerstörungsfreie Prüfung (Ultraschall- oder Magnetpulverprüfung) in Hochspannungsbereichen durchführen, um Risse im Frühstadium vor der Ausbreitung zu erkennen
  • Ein vorbeugendes Beschichtungsinstandhaltungsprogramm mit ordnungsgemäßer Oberflächenvorbereitung und Anwendung korrosionsbeständiger Beschichtungen etablieren, kombiniert mit Systemen zur Rückhalteung von Abrieb

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASME B20.1 - Sicherheitsnormen für Förderer und verwandte AusrüstungDIN 15207-1 - Stetigförderer - Sicherheitsanforderungen
Fertigungsgenauigkeit
  • Rahmenausrichtung: +/- 1,5 mm pro 3 Meter
  • Befestigungslochpositionen: +/- 0,5 mm
Qualitätsprüfung
  • Zerstörungsfreie Prüfung (ZfP) auf Schweißnahtintegrität
  • Lastprüfung bis 150 % der Nennkapazität

Hersteller von Fahrgestellrahmen-Förderer

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Ausrichtungsunterstützungssystem

Eine Präzisionsführungskomponente, die die korrekte Positionierung und Ausrichtung von Elementen in einem industriellen System gewährleistet.

Spezifikationen ansehen ->
Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Fördergeschwindigkeitsbereich?

Die Fördergeschwindigkeit ist von 0,5 bis 5 m/min einstellbar, um die Taktzeit der Montagelinie anzupassen. Bestätigen Sie den genauen Geschwindigkeitsbereich für Ihr Modell mit dem Hersteller.

Welche Lastkapazität kann der Förderer pro Palette handhaben?

Die Lastkapazität pro Palette liegt zwischen 500 und 2000 kg, abhängig vom Gewicht des Fahrgestellrahmens und der Vorrichtung. Verifizieren Sie die maximale Last für Ihre Anwendung mit dem Lieferanten.

Welche Positioniergenauigkeit ist erreichbar?

Die Positioniergenauigkeit beträgt ±1 mm, was für Roboter-Montagestationen erforderlich ist. Dieser Wert ist eine Referenz; bestätigen Sie die tatsächliche Genauigkeit für Ihr Modell mit dem Hersteller.

Was sind die Umgebungsgrenzen für den Betrieb?

Der Betriebstemperaturbereich liegt zwischen -10 und 50 °C, und die Schutzart ist IP54 bis IP65. Außerhalb dieser Bereiche kann die Leistung von Motor und Sensoren beeinträchtigt werden. Verifizieren Sie die Umgebungseignung mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Fahrgestellrahmen-Förderer

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Fahrgestellrahmen-Förderer?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Endprüfstation
Nächstes Produkt
Fahrwerksmontagestation
AngebotChat