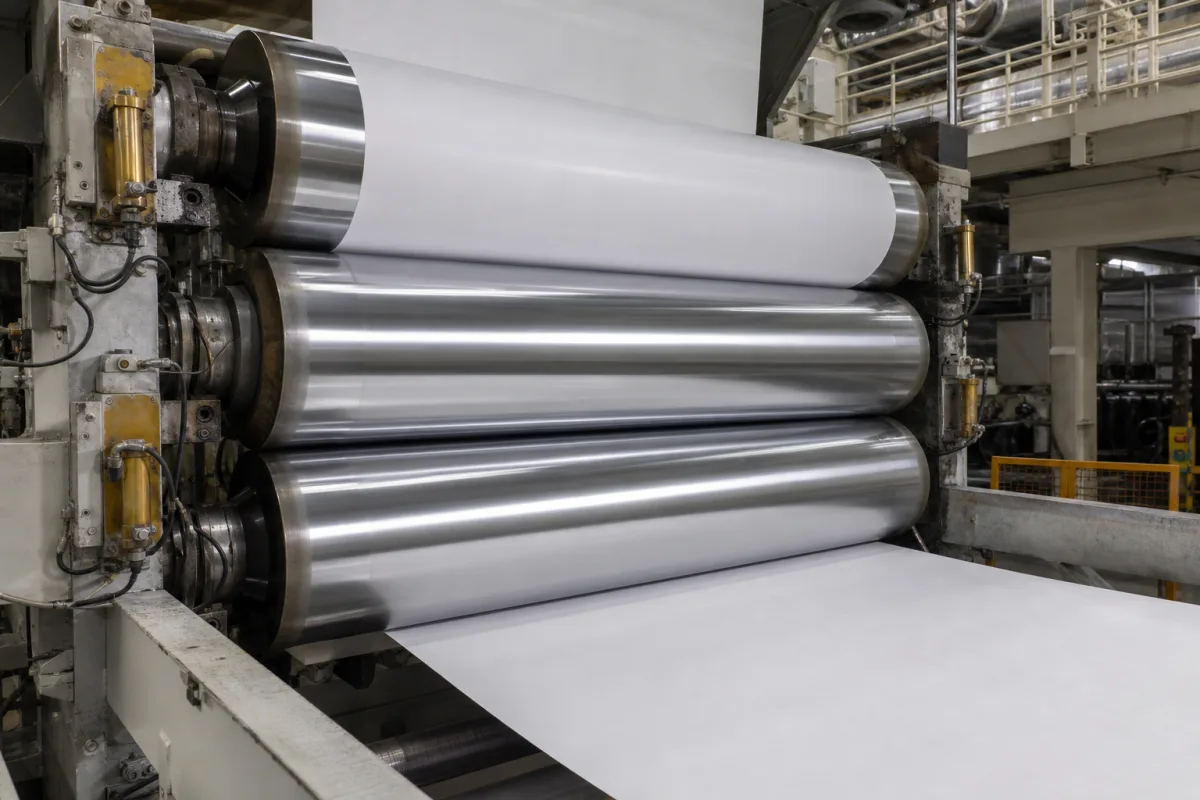
Technische Definition
Ein Kalanderstapel ist eine kritische Veredelungskomponente in Papierherstellungslinien, die nach der Trockenpartie positioniert ist. Er besteht aus mehreren vertikal gestapelten Walzen, die kontrollierten Druck und Wärme auf die Papierbahn ausüben. Dieser Prozess glättet die Papieroberfläche, verbessert den Glanz, kontrolliert die Dicke (Kaliper) und verbessert die Bedruckbarkeit. Moderne Kalander können mit verschiedenen Walzentypen (hart, weich, beheizt) konfiguriert werden, um spezifische Papiersorten von Zeitungsdruck bis zu hochwertigen gestrichenen Papieren zu erreichen. Der Stapel umfasst typischerweise 2 bis 12 Walzen, mit Walzendurchmessern von 300 bis 1200 mm. Die maximale Bahnbreitenkapazität beträgt 2,5 bis 10 Meter, und die Betriebsgeschwindigkeiten können 300 bis 1500 m/min erreichen. Der Liniendruck an den Nips liegt zwischen 50 und 350 kN/m, und die Betriebstemperaturen können je nach Heizsystem (Thermoöl, Dampf oder Induktion) zwischen 80 und 250 °C eingestellt werden. Die Walzenoberflächenhärte variiert von 60 bis 95 Shore D, und die Oberflächengüte liegt zwischen 0,05 und 0,4 μm Ra, was Glanz und Matt-Effekte beeinflusst. Die Nip-Breite beträgt typischerweise 10 bis 50 mm und beeinflusst Verweilzeit und Druckverteilung. Die Gesamtantriebsleistung beträgt 75 bis 500 kW, und das Maschinengewicht liegt zwischen 20 und 150 Tonnen, was eine angemessene Fundament- und Krankenkapazität erfordert. Verwendete Materialien umfassen Gusseisen, Schmiedestahl, Polyurethan, Edelstahl und Thermoöl zum Heizen. Der Kalanderstapel wird basierend auf Papiersorte, gewünschten Oberflächeneigenschaften und Produktionsgeschwindigkeit ausgewählt. Vor der Beschaffung ist es wichtig, modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren.
Funktionsprinzip
Die Papierbahn läuft durch Nips zwischen gestapelten Walzen unter kontrolliertem Druck, Temperatur und Geschwindigkeit. Jeder Nip übt einen spezifischen Liniendruck aus und, falls beheizt, überträgt Wärme auf die Bahn, wodurch Oberflächenglätte, Glanz und Dicke verändert werden. Die Kombination aus Walzenhärte, Oberflächengüte und Nip-Breite bestimmt die endgültigen Papiereigenschaften. Der Prozess ist kontinuierlich, wobei die Bahn mit Geschwindigkeiten bis zu 1500 m/min durch den Stapel läuft.